Os poros fazem isso.
Essa resposta está tecnicamente correta, mas é praticamente inútil, porque o comportamento real de um filtro sinterizado depende da forma como esses poros se ligam, dos pontos em que se estreitam, da acentuada inclinação dos canais, das características do contaminante e da intensidade com que o operador faz passar o fluido.
Simples? Nem por isso.
A O filtro sinterizado funciona fazendo passar um líquido ou gás através de um corpo rígido e poroso, constituído por partículas de metal ou polímero aglutinadas. O fluido circula através de espaços vazios interligados. Os contaminantes, não. Ou, mais precisamente, alguns não — porque as partículas podem ficar retidas na superfície, encravadas numa estreitura, empurradas contra a parede de um poro, presas numa camada de sujidade já existente ou simplesmente transportadas diretamente através do material.
Essa última possibilidade tende a desaparecer dos folhetos de vendas.
Não devia.

Começa pelo pó.
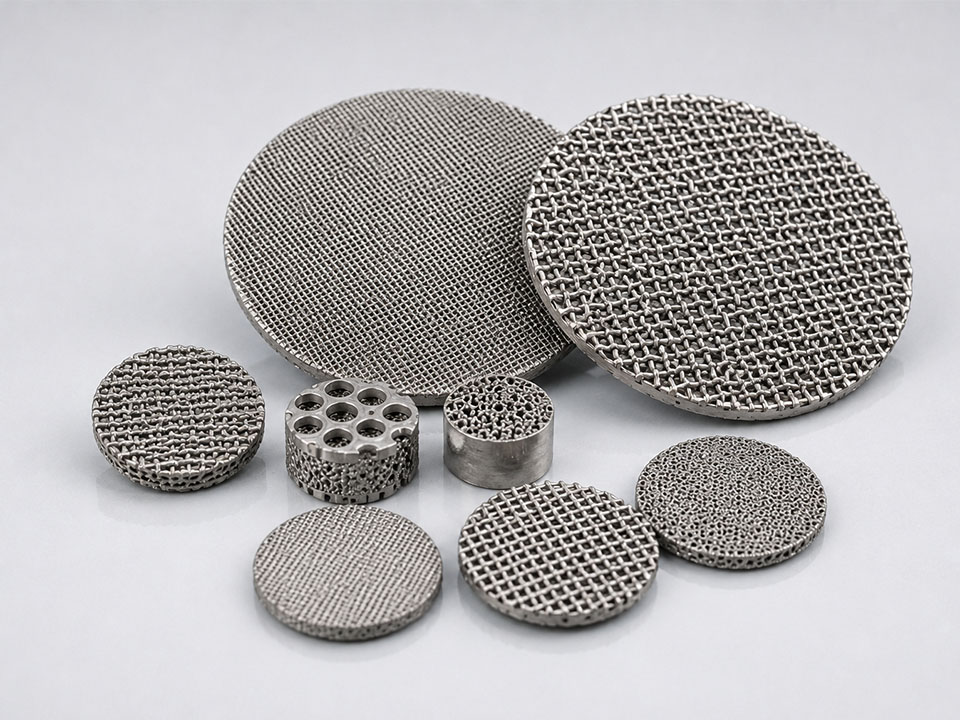
Pó metálico, pó polimérico, fibras metálicas, camadas de malha tecida — por vezes, uma combinação sobrepostas. A matéria-prima é moldada e aquecida abaixo do seu ponto de fusão total até que as partículas adjacentes se liguem nos seus pontos de contacto. É deliberadamente deixado espaço livre suficiente para criar uma rede estável de poros.
Esses espaços vazios são os meios de trabalho.
Se alterar a distribuição do pó, a estrutura dos poros também se altera. Se aumentar a compactação, a permeabilidade pode diminuir. Se alterar o ciclo de aquecimento, poderá afetar a resistência de ligação, a contração dimensional, a forma dos poros e a repetibilidade entre lotes.
De acordo com Mott Corporation, o tamanho das partículas do pó, a prensagem e a operação de sinterização influenciam, em conjunto, a distribuição dos poros, a resistência e a permeabilidade nos elementos metálicos porosos. (Mott Corporation)
Essa é a verdade, por mais pouco glamorosa que seja: o desempenho da filtração começa na preparação do pó e no controlo do forno, muito antes de o cartucho chegar ao invólucro.
As opções mais comuns de metais incluem:
Os suportes em plástico podem utilizar:
O mecanismo subjacente de filtração por filtro poroso é semelhante em ambas as categorias. No entanto, a temperatura, a pressão, a exposição a produtos químicos, o método de esterilização e a resistência a impactos mecânicos admissíveis não são os mesmos.
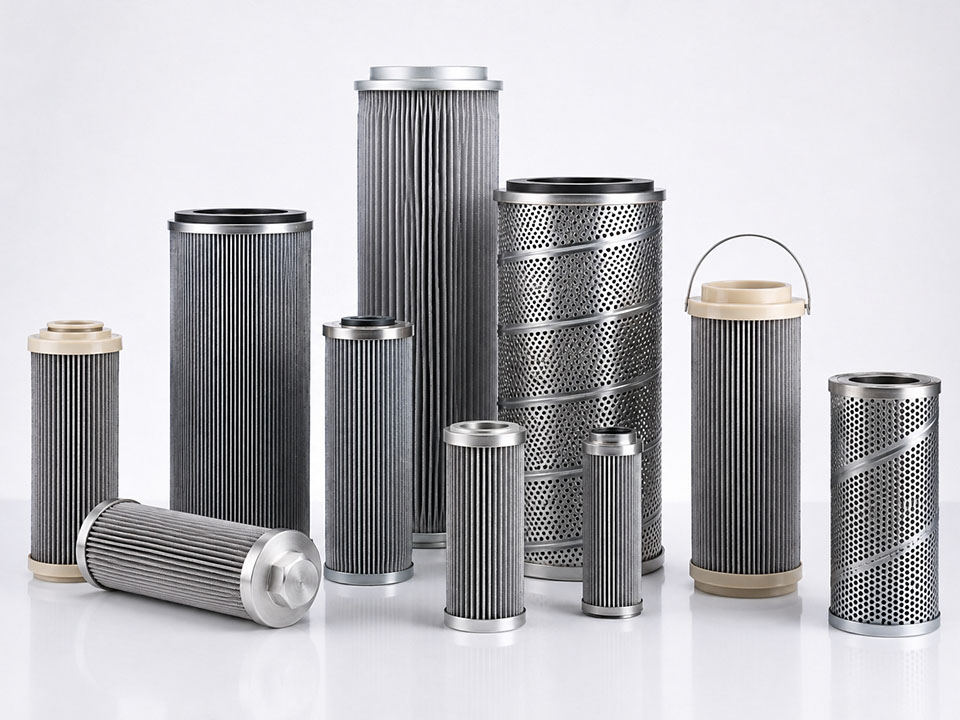
No que diz respeito a componentes para líquidos a baixas temperaturas, gases, ventilação, aplicações médicas, laboratoriais e OEM, os engenheiros podem comparar Cartuchos filtrantes de plástico sinterizado, tais como PE, PP, PTFE, nylon e outros. (lvyn)
Nada flui apenas pelo facto de existirem poros.
O filtro necessita de uma diferença de pressão: pressão mais elevada a montante e pressão mais baixa a jusante. Essa diferença — normalmente expressa como ΔP—impulsiona o líquido ou o gás para dentro da parede porosa e para fora pelo lado limpo.
No caso de um fluxo laminar relativamente lento através de meios porosos, a lei de Darcy fornece uma primeira aproximação útil:
ΔP ≈ μLv/k
Onde:
A equação não é meramente decorativa. Explica vários problemas no chão de fábrica quase de imediato.
Viscosidade mais elevada? Espere encontrar mais resistência.
Parede mais espessa? Mais resistência.
Menor permeabilidade? Mais uma vez — mais resistência.
Fazer passar o dobro do caudal por um cartucho de dimensão insuficiente e depois culpar o filtro pela “elevada queda de pressão”? Sinceramente, acredito que esse é um dos hábitos de diagnóstico mais preguiçosos do setor.
A Universidade de Illinois explica a resistência ao fluxo poroso recorrendo ao gradiente de pressão, à viscosidade do fluido, ao comprimento do percurso, à área e à permeabilidade na sua análise sobre Fluxo de Darcy através de um material poroso. Esta relação simples torna-se menos fiável quando se têm em conta a compressibilidade do gás, a turbulência, o fluxo de deslizamento ou as altas velocidades, mas continua a ser um ponto de partida sólido do ponto de vista da engenharia.
Esquece aquele diagrama perfeito com orifícios idênticos e retos.
Um meio sinterizado autêntico assemelha-se mais a um labirinto tridimensional formado entre grãos fundidos. Uma passagem estreita-se. Outra alarga-se. Dois canais fundem-se e, em seguida, voltam a separar-se. Surgem cavidades sem saída. A textura da superfície varia de ponto a ponto.
O fluido segue o percurso disponível.
Esse percurso sinuoso é descrito como tortuosidade. Uma maior tortuosidade pode aumentar o contacto entre as partículas e as paredes e prolongar a distância efetiva percorrida, mas também aumenta a resistência e proporciona aos contaminantes mais locais onde se podem fixar de forma permanente.
Ótimo para a captura.
Não é adequado para a limpeza.
E é por isso que a indicação “tamanho de poro de 10 μm” não me diz o suficiente. Trata-se do poro de fluxo médio? Da abertura máxima? De um valor nominal de retenção? De uma correlação com o ponto de bolha? De uma estimativa por microscopia? De um índice de eficiência medido com um pó de teste especificado?
O mesmo número. Um significado diferente.
A exclusão por tamanho atrai toda a atenção porque é fácil de ilustrar.
Uma partícula é maior do que o buraco. Ela pára.
Pronto.
No entanto, um filtro sinterizado em bom estado de funcionamento raramente está assim tão limpo. O mecanismo de captura ativo varia em função do diâmetro, da forma, da densidade, da velocidade, do estado da superfície, da viscosidade, da concentração, da carga eletrostática, da humidade e da quantidade de sujidade já acumulada no meio filtrante das partículas.
As partículas demasiado grandes para entrarem na abertura dos poros disponíveis permanecem na superfície a montante ou junto a ela.
Trata-se de uma filtragem clássica. A EPA dos EUA descreve a filtragem por sedimentos e a filtragem microporosa como a captura física de sólidos em suspensão com dimensões superiores ao tamanho nominal dos poros na superfície do meio filtrante. (EPA dos EUA)
No entanto, mesmo neste caso, “maior” nem sempre é um conceito claro.
Uma partícula esférica rígida comporta-se de forma previsível. Um fragmento de gel flexível, não. Um contaminante em forma de agulha pode rodar e entrar no sentido do comprimento. Um aglomerado pode partir-se sob esforço de cisalhamento. O material biológico macio pode comprimir-se através de uma abertura que, no papel, parece mais pequena.
A lógica do catálogo avaria-se rapidamente.
Uma partícula segue o fluido em movimento, mas passa suficientemente perto da parede de um poro para a tocar.
Assim que ocorre o contacto, a adesão, a rugosidade da superfície, a humidade, o óleo ou o encaixe mecânico podem mantê-la nesse local. A partícula não tem de ser maior do que a entrada do poro. Basta que colida com a estrutura interna e não consiga desprenderse.
O fluido gira. Uma partícula mais pesada não gira com a rapidez suficiente.
O seu impulso leva-a para fora da linha de corrente e contra a parede de um poro. Este efeito torna-se, geralmente, mais percetível com partículas mais densas, velocidades mais elevadas e mudanças mais bruscas na direção do fluxo.
Um fluxo rápido tem o seu preço.
Pode aumentar a captura por impacção, mas também pode aumentar o ΔP, empurrar as partículas finas para mais fundo no meio filtrante, compactar o bolo de retenção ou empurrar o material fracamente retido para jusante.
As partículas de aerossol muito pequenas não se deslocam em linhas perfeitamente retas. As colisões moleculares fazem com que se desviem.
Esse movimento aleatório aumenta a probabilidade de entrar em contacto com uma superfície interna, razão pela qual o comportamento da filtração de gases nem sempre pode ser previsto através da comparação entre o diâmetro de um poro e o diâmetro de uma partícula.
As partículas mais pequenas podem comportar-se de forma estranha.
Uma partícula entra. Outra fica ao lado dela. Uma terceira preenche o espaço que resta.
Em breve, a entrada do poro fica obstruída por material que, individualmente, poderia ter passado por ela. Assim que essa obstrução se forma, acumulam-se sobre ela quantidades maiores de sólidos.
Um defeito temporário transforma-se numa camada de filtragem ativa.
A resina pegajosa, a fuligem oleosa, o sal cristalino, as partículas finas de catalisador, o óxido metálico, os sólidos biológicos macios e o pó mineral seco não obstruem os meios filtrantes da mesma forma.
Algumas partículas aderem quimicamente. Outras fixam-se nas asperezas da superfície. Algumas ficam encravadas nas gargantas dos poros, como areia debaixo da sede de uma válvula.
E há quem nunca saia.
É essa a parte que normalmente se descobre após o terceiro ciclo de limpeza, quando o cartucho parece impecável, mas a resistência ao fluxo de água já duplicou sem que se tenha dado por isso.
As pessoas gostam de categorias bem organizadas. Aos filtros, isso não importa.
Um elemento sinterizado pode começar por uma captura em profundidade, passar para uma retenção na superfície e, posteriormente, funcionar principalmente através de uma camada de contaminantes. O mecanismo altera-se enquanto o cartucho permanece no mesmo alojamento.
A filtração superficial retém a maioria dos sólidos na face a montante ou nas suas proximidades. À medida que a carga aumenta, as partículas retidas formam uma camada.
Esse resíduo passa a fazer parte do sistema de filtração.
Este modo de funcionamento é frequentemente preferido quando:
No entanto, a filtração com bolo de filtro apresenta um comportamento complexo. Um bolo de filtro solto pode melhorar a retenção sem causar uma grande perda de pressão. Um bolo de filtro compressível pode colapsar, vedar a passagem e fazer com que a pressão diferencial suba quase verticalmente.
O mesmo filtro. Lamas diferentes.
A filtração em profundidade permite que as partículas entrem no corpo poroso antes de serem interceptadas, sofrerem impacto, formarem pontes, aderirem ou ficarem retidas mecanicamente.
Normalmente, o volume de retenção interno é maior. Isso parece aliciante — e, por vezes, é mesmo.
No entanto, a contaminação profundamente incrustada é difícil de eliminar. O fluxo inverso pode remover a camada superficial, deixando, no entanto, material fino acumulado no interior dos poros estreitos. O elemento volta a funcionar, mas nunca mais fica exatamente como novo.
As orientações da Mott sobre metais porosos referem que uma camada superficial removível pode permitir a recuperação da pressão após a limpeza, enquanto que a acumulação progressiva de resíduos no interior pode impedir que a queda de pressão original, após a limpeza, seja totalmente restabelecida. (Mott Corporation)
Eis a verdade nua e crua: “reutilizável” refere-se ao potencial de construção, não ao sucesso garantido na limpeza.
O cartucho que instala e o cartucho que retira são objetos hidraulicamente distintos.
No arranque, a estrutura porosa fabricada controla a resistência. Esta é a referência inicial — o valor que as equipas de manutenção devem registar e que, pouco tempo depois, acabam por perder numa folha de cálculo que ninguém consegue encontrar seis meses mais tarde.
Regista-o corretamente:
Uma leitura de ΔP sem as condições de funcionamento não tem praticamente qualquer significado.
Dez kilopascais na água a 20 °C não são comparáveis a dez kilopascais no óleo hidráulico frio. As leituras de gás são ainda mais complexas, uma vez que a densidade e a compressibilidade variam com a pressão.
Começam a entrar na estrutura partículas finas de sujidade.
Algumas ficam retidas. Outras formam uma ponte. Outras ainda penetram mais profundamente antes de parar. As vias de fluxo disponíveis estreitam-se, pelo que a permeabilidade diminui. Ao mesmo tempo, a retenção pode parecer melhorar, uma vez que o meio parcialmente carregado apresenta agora passagens efetivas mais estreitas.
Isso pode induzir os operadores em erro.
O filtro parece estar a “funcionar melhor” mesmo antes de começar a travar o processo.
Acumula-se material suficiente para que o depósito a montante se comporte como uma camada porosa distinta.
Nesta fase, a camada de resíduos pode reter partículas que o filtro limpo não conseguiria reter de forma fiável. A claridade do produto melhora. A queda de pressão aumenta. O padrão de deposição torna-se mais importante do que a classificação original dos poros.
Este é frequentemente o estado de funcionamento pretendido na recuperação de catalisadores, na filtração de gases quentes e em aplicações com líquidos com elevado teor de sólidos — desde que o bolo de filtração se mantenha permeável e possa ser posteriormente removido.
Mais cedo ou mais tarde, a corrida chega ao fim.
Não necessariamente porque os poros estejam completamente obstruídos. Um ciclo pode parar devido a:
Por vezes, os operadores continuam a insistir.
Isso raramente é uma boa ideia. Um ΔP excessivo pode compactar o depósito, empurrar as partículas finas para maior profundidade, deformar partes sem suporte, danificar as vedações, provocar o colapso de meios filtrantes mais fracos ou tornar o próximo ciclo de limpeza muito menos eficaz.
“Limpar todas as sextas-feiras” é fácil de agendar.
Muitas vezes, trata-se também de um controlo deficiente dos processos.
Um filtro que processe um lote limpo pode permanecer em bom estado durante semanas. O mesmo elemento pode ficar obstruído em quarenta minutos após a avaria de um separador a montante, a perturbação do resíduo de um tanque ou o envio, por parte de um operador, de uma pasta fora das especificações para a linha.
A pressão diferencial revela a alteração à medida que esta ocorre.
O Orientações da EPA sobre o programa WaterSense, de março de 2024 recomenda a utilização de sensores de pressão para determinar quando a resistência é suficientemente elevada para justificar a retrolavagem, em vez de limpar o equipamento de filtração com mais frequência do que o necessário. O mesmo documento identifica escalas aproximadas de remoção de 0,1 μm para microfiltração e 0,01 μm para ultrafiltração, embora essas classificações não devam ser confundidas com classificações universais de filtros sinterizados. (EPA dos EUA)
A limpeza com jato de água sob pressão evita dois erros dispendiosos:
Ainda assim, o ΔP é um indicador — não um diagnóstico.
Um aumento da queda de pressão indica que a resistência aumentou. Não permite determinar se a causa é a acumulação normal de resíduos, fluido frio, solidificação de polímeros, crescimento biológico, resíduos aderentes, uma válvula de saída entupida ou um transmissor de pressão danificado.
Alguém tem de pensar nisso.
Eu colocaria este aviso a vermelho em todas as cotações de filtros industriais.
O tamanho dos poros descreve a estrutura porosa. O grau de filtração descreve o desempenho na retenção de partículas em condições de ensaio definidas.
Está relacionado? Sim.
Intercambiável? Não.
Um filtro com um tamanho de poro característico de 20 μm pode reter muitas partículas mais pequenas através da interceção, da tortuosidade, da formação de pontes ou da formação de camada de resíduos. Isso não o torna, por arte de magia, um filtro absoluto de 5 μm.
Da mesma forma, um contaminante com dimensões superiores ao valor de porosidade publicado pode, por vezes, passar se for flexível, alongado, compressível ou se se fragmentar sob pressão.
Pergunte ao fornecedor:
Sem esses detalhes, um valor em mícrons é, na maior parte das vezes, apenas um dado simbólico.
A visão geral técnica da Mott, por exemplo, distingue entre «media grade», «mean flow pore» e «filtration rating», em vez de os tratar como um único valor. (Mott Corporation)
| Variável de projeto ou de funcionamento | O que muda no interior do filtro | Efeito provável do sistema | Erro comum nas compras |
|---|---|---|---|
| Aberturas dos poros mais pequenas | Restam cada vez menos passagens de grande dimensão disponíveis | Maior retenção, normalmente ΔP limpo mais elevado | Selecionar a potência nominal mais baixa disponível |
| Maior porosidade | Há mais volume vazio disponível para o fluxo | Maior permeabilidade e maior capacidade de retenção de sujidade | Partindo do princípio de que a porosidade, por si só, determina a retenção |
| Maior tortuosidade | O fluido segue percursos mais longos e complexos | Mais contacto interno, limpeza potencialmente mais difícil | Ignorar a contaminação profunda |
| Uma parede de meios de comunicação mais espessa | O fluxo passa por um material mais poroso | Maior resistência e maior capacidade de penetração | Cópia de dimensões sem ensaio de fluxo |
| Maior viscosidade do fluido | É necessária mais força para manter o fluxo | Pressão diferencial mais elevada | Realização de ensaios com água quando o fluido de serviço é óleo |
| Maior velocidade frontal | Passa mais fluido por cada unidade de área | ΔP mais elevado e possível penetração de partículas | Reduzir a área do filtro para poupar nos custos da caixa |
| Distribuição ampla das partículas | As partículas finas preenchem os espaços entre os sólidos de granulometria grossa | Obstrução mais rápida dos poros ou bolo mais denso | Especificar apenas a partícula de maior dimensão |
| Contaminantes compressíveis | O bolo compacta-se à medida que a pressão aumenta | Aumento rápido e não linear de ΔP | Prevê-se uma retrolavagem fácil |
| Sólidos pegajosos ou oleosos | As partículas aderem fortemente às superfícies internas | Regeneração insuficiente e resistência residual | Partindo do princípio de que todos os filtros rígidos são reutilizáveis |
| Pressão de limpeza excessiva | A remoção do bolo torna-se agressiva | Danos no meio filtrante ou penetração de contaminantes | Considerar que uma limpeza mais intensa é sinónimo de uma limpeza melhor |
A mesa é importante porque os filtros falham enquanto sistemas, e não enquanto materiais isolados.
Um cartucho pode ter uma composição metalúrgica adequada e, mesmo assim, ser demasiado pequeno. A área pode ser suficiente, mas o bolo filtrante pode ser compressível. A classificação em mícrons pode estar correta, mas o elastómero da vedação incha. Ou o filtro limpa-se na perfeição com solvente — só que o processo não permite resíduos de solvente.
Todas as especificações têm uma falha.
Puxa isso.
Esta não é uma aplicação convencional de filtro de fábrica. É precisamente por isso que é útil.
O documento técnico «Mini-ROXY 2023» da NASA analisou um recipiente catódico metálico poroso utilizado num sistema de eletrólise de sal fundido destinado ao processamento do regolito lunar. A estrutura porosa tinha de permitir a troca de eletrólito e a circulação de iões de oxigénio, retendo simultaneamente o material sólido.
E então surgiram as multas.
O artigo identificou uma potencial perda de partículas de regolito processadas com dimensões inferiores a 10 μm através do copo poroso do cátodo. Essas partículas que escapam podem reduzir o rendimento do material, entrar no eletrólito salino, acumular-se ao longo de ciclos repetidos e alterar propriedades como a condutividade ou a basicidade ótica.
A resposta sugerida não foi “comprar um filtro mais fino”.”
Em vez disso, a equipa analisou em conjunto a classificação do tamanho das partículas a montante, o tamanho dos poros do cátodo, a estrutura dos poros, a tortuosidade e a porosidade total. O artigo descreve possíveis limiares de classificação no 10–50 μm intervalo, dependendo do design do cátodo.
E a temperatura? Não dá tréguas.
A etapa de separação do sal envolveu a centrifugação acima de 700 °C, utilizando uma estrutura porosa, resistente à temperatura e à corrosão, capaz de deixar passar o sal fundido e, ao mesmo tempo, reter o regolito processado. Os ensaios em terra envolveram equipamento de centrifugação concebido para mais de 800 °C e até 1 000 RPM.
Leia o Documento técnico do Mini-ROXY da NASA, e a lição torna-se difícil de ignorar: a preparação da alimentação e a conceção dos meios porosos constituem um único problema — e não duas decisões de compra distintas.
A fuligem é um alimento nojento para os organismos filtradores.
É fino, coeso, móvel e capaz de formar uma camada cujo comportamento muda drasticamente durante o aquecimento. Um estudo de 2023 publicado em Ciência e Tecnologia do Controlo de Emissões acompanhou a deposição de fuligem e a regeneração no interior de um canal de fluxo na parede que continha um meio metálico sinterizado.
A fuligem gerada apresentava um tamanho modal dos aglomerados próximo de 90 nm, com partículas primárias em torno de 20–40 nm. O ensaio utilizou um caudal mássico de fuligem de 40 mg/h. (Springer)
À medida que a carga aumentava, a espessura da camada de partículas medida aumentava:
No entanto, a camada não se comportou como uma manta uniforme e imóvel. Durante a regeneração, oxidou, rachou, encolheu, desprendou-se e voltou a suspender-se.
A temperatura alterou drasticamente o resultado.
A uma temperatura final de regeneração de 480 °C, ainda havia fuligem passadas duas horas. Às 600 °C, as partículas foram totalmente oxidadas após 51 minutos, reduzindo o tempo de regeneração indicado em 55%. (Springer)
O estudo completo da Springer vale a pena ler porque mostra algo que uma ficha técnica estática do produto não consegue mostrar: o filtro é uma estrutura mecânica em constante mudança, não apenas “sujidade num filtro”.”
Mas não repita cegamente o valor de 600 °C.
Diferenças na composição química da fuligem, na concentração de oxigénio, na liga, na espessura do material filtrante, na velocidade do fluxo, no teor de catalisador e na curva de aquecimento podem conduzir a um resultado diferente — ou a um cartucho danificado.
Os números precisam de contexto.
O exemplo da EPA é menos dramático. Pode ser mais útil.
Nas suas orientações de 2024 sobre purificação de água, a agência descreve a captura superficial de contaminantes em suspensão e recomenda que as instalações utilizem sensores de pressão para determinar se é necessária a retrolavagem. (EPA dos EUA)
Por que é que isso importa?
Porque muitas fábricas ainda limpam os filtros por hábito, por mudanças de turno, por intervalos fixos no calendário ou por uma vaga sensação de que “já deve ter passado tempo suficiente”.”
O controlo baseado na pressão responde à resistência real.
Isso reduz a lavagem prematura, mas também ajuda a evitar a limpeza tardia — quando o bolo já se compactou, o fluxo entrou em colapso e o operador reage aumentando a pressão da bomba.
Vou ser franco: esperar até que a produção se aperceba de que o filtro está sujo não é uma estratégia de manutenção.
Do ponto de vista mecânico, o princípio da filtração é o mesmo. O fluido continua a passar através de poros interligados. As partículas continuam a ser retidas por exclusão, interceção, impacto, formação de pontes, adesão e formação de bolo.
A diferença reside no que a estrutura consegue suportar.
A cartucho filtrante de metal sinterizado pode ser tido em conta quando o processo envolve altas temperaturas, exposição ao vapor, elevada pressão diferencial, sólidos abrasivos, regeneração térmica, purga repetida, condições de vácuo ou produtos químicos agressivos compatíveis com a liga selecionada. (lvyn)
Os suportes metálicos podem oferecer:
Parece imbatível.
Não é.
Os meios filtrantes de metal sinterizado de granulometria muito fina podem impor um ΔP de limpeza substancial. O aço inoxidável pode apresentar corrosão por pite ou corrosão em fendas. As altas temperaturas podem causar problemas de oxidação, fluência ou fadiga térmica. As soldaduras e os acessórios terminais podem falhar antes da parede porosa. Uma camada de resíduos frágil pode desprenderse e sobrecarregar o equipamento a jusante após o retrocesso do fluxo.
E o 316L não é uma fórmula mágica.
A liga, o material de adição para soldadura, as condições de passivação, a concentração de cloretos, a temperatura, o pH e as zonas de estagnação são todos fatores importantes.
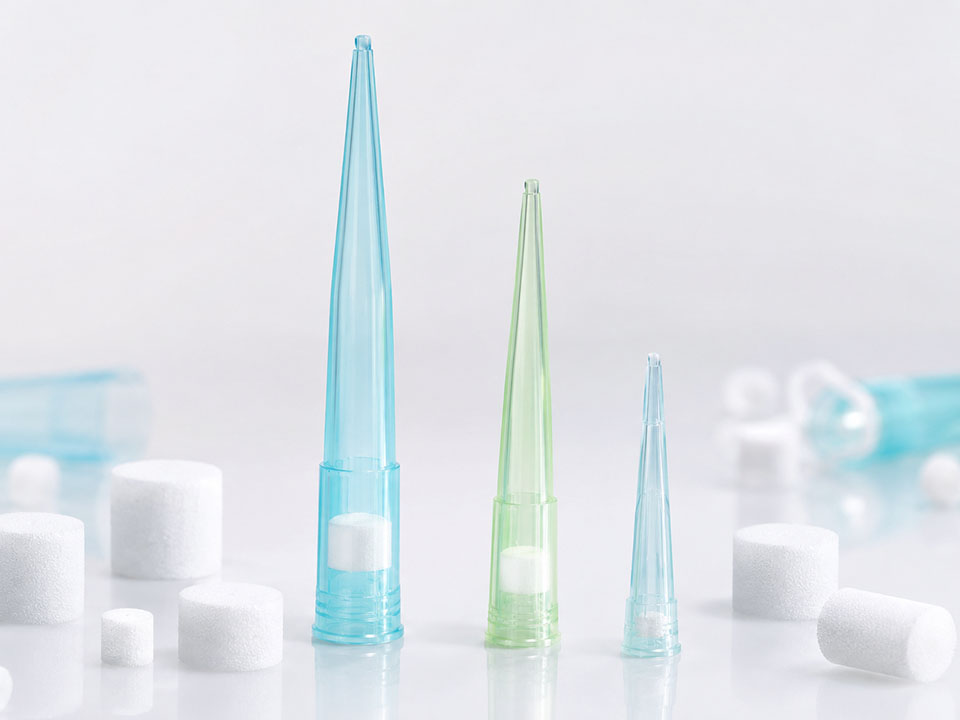
O plástico sinterizado utiliza partículas de polímero aglutinadas para formar o mesmo tipo geral de rede de poros rígida e sinuosa.
O âmbito operacional altera-se.
Os meios de plástico são normalmente escolhidos para:
Mas o termo “plástico” é demasiado abrangente para ser útil.
O PE, o PP, o PTFE e o nylon apresentam diferenças em termos de resistência química, molhabilidade, comportamento dimensional, tolerância à esterilização, intervalo de temperatura e resistência mecânica.
Um filtro de ventilação em PTFE e um filtro de profundidade em PE podem ser ambos produtos de polímero sinterizado. Em termos de funcionamento, são parentes distantes.
Quando a aplicação é mais clara do que o material, pode ser mais útil rever cartuchos de filtro de plástico sinterizado por aplicação em vez de escolher primeiro um polímero.
A seleção que dá prioridade ao material parece um pouco técnica. Às vezes, é o contrário.
Sim.
Mas não transformes essa resposta numa afirmação de marketing sem dados de testes.
A captura subporosa pode ocorrer devido ao seguinte:
Assim, uma estrutura de 20 μm poderá reter uma parte dos contaminantes de 10 μm. Poderá até reter muitos deles num teste específico.
Isso não comprova um valor absoluto de 10 μm.
Sem uma eficiência definida, não há argumento defensável.
Uma caixa de filtro barata acaba frequentemente por se tornar uma decisão operacional dispendiosa.
Suponha que um cartucho forneça metade da área de meio filtrante efetivamente necessária. A velocidade frontal aumenta. O ΔP de limpeza aumenta. As partículas podem ser empurradas para mais profundamente na parede. A distribuição da camada de resíduos torna-se menos uniforme. O tempo de funcionamento diminui. A frequência de limpeza aumenta.
Então, a fábrica compra mais cartuchos.
Repetidamente.
O aumento da área do meio filtrante pode diminuir a velocidade superficial, reduzir a resistência à limpeza, aumentar a capacidade do bolo de filtração e prolongar o intervalo entre os ciclos de regeneração. Embora um corpo inicial de maiores dimensões possa ter um custo mais elevado, o custo operacional total pode diminuir.
Eis a dura realidade: as poupanças nas aquisições e as poupanças nos processos nem sempre andam de mãos dadas.
Os dados dos análises da água são úteis.
O fluido que tem pode ser óleo frio.
A viscosidade influencia diretamente a pressão necessária para manter o fluxo. Um cartucho que apresente um ΔP aceitável com água à temperatura ambiente pode tornar-se extremamente restritivo com resina viscosa, xarope, lubrificante, solução química concentrada ou combustível a baixa temperatura.
Além disso, a viscosidade varia com a temperatura.
Um sistema pode funcionar na perfeição a 60 °C, desligar-se durante a noite e, em seguida, disparar um alarme devido à pressão diferencial durante um reinício a frio — mesmo que não tenha entrado qualquer contaminação adicional no filtro.
O filtro não se entupiu de repente.
O líquido engrossou.
É por isso que um ensaio de fluxo rigoroso requer quer o fluido real do processo, quer um substituto cuidadosamente selecionado com viscosidade, densidade, molhabilidade e tensão superficial comparáveis.
“Testado com água” não devia pôr fim à discussão. Deveria dar início a outra.
A limpeza deve atuar sobre o mecanismo de contaminação sem danificar o filtro.
Isso parece óbvio. A prática, porém, diz o contrário.
O líquido limpo circula através do elemento na direção oposta à direção normal de filtração, levantando a camada de resíduos da superfície a montante.
Este método funciona melhor quando a contaminação é superficial, não está fortemente aderida e não se compactou na estrutura dos poros.
Uma retrolavagem suave pode não surtir qualquer efeito.
Uma pressão excessiva pode danificar o conjunto, deslocar componentes de suporte ou fazer com que a contaminação se deposite noutros locais do invólucro.
O gás comprimido é injetado em jatos pulsados na direção contrária através do meio filtrante para fraturar e desprendê-lo.
A pressão de pulso é importante. O mesmo se aplica ao volume do recetor, à velocidade de abertura da válvula, à geometria do bocal, à temperatura do gás, ao espaçamento entre os elementos e à pressão que permanece no lado sujo.
Um valor de pressão, por si só, não descreve a energia de limpeza.
A cavitação ultrassónica pode remover material de superfícies expostas e de canais internos. É frequentemente útil para componentes pequenos e rígidos.
Mas a limpeza por ultrassons não é magia.
Pode não ser eficaz contra polímeros cozidos, óxidos fortemente aderentes, resinas endurecidas, material abrasivo incrustado em profundidade ou contaminantes ocultos em zonas de difícil acesso. Pode também danificar juntas frágeis ou elementos sem suporte, caso o procedimento seja demasiado agressivo.
Substâncias químicas ácidas, alcalinas, solventes, detergentes, oxidantes ou quelantes podem dissolver ou soltar a contaminação.
A compatibilidade deve abranger todo o conjunto:
Um corpo em aço inoxidável pode suportar o líquido de limpeza, ao passo que uma junta de elastómero não.
Isso continua a ser considerado um fracasso.
Por vezes, os filtros metálicos adequados podem ser aquecidos para oxidar a contaminação orgânica.
Informe-se primeiro sobre o depósito.
Os resíduos desconhecidos podem libertar gases perigosos, deixar cinzas corrosivas, inflamar-se inesperadamente, reagir com a liga, sinterizar-se formando um depósito mais duro ou criar gradientes térmicos que deformam o cartucho.
“Queimar completamente” não é um procedimento de engenharia.
Os processos de regeneração reais envolvem frequentemente várias etapas:
Essa etapa final de teste distingue a regeneração efetiva da limpeza superficial.
Um filtro brilhante pode, mesmo assim, ficar obstruído.
Compare o elemento com uma linha de referência definida.
Algumas verificações úteis podem incluir:
A recuperação da pressão limpa é especialmente reveladora.
Suponha que um cartucho novo produza um ΔP de 20 kPa a um caudal especificado. Após a manutenção e limpeza, passa a produzir 26 kPa. Posteriormente, volta a atingir 34 kPa. Depois, 45 kPa.
Ainda está a correr.
Mas os bloqueios internos estão a acumular-se.
A possibilidade de continuar a ser utilizado depende da margem do processo, dos requisitos de retenção, da rentabilidade da limpeza e do risco de libertação de contaminantes. A longo prazo, o elemento torna-se um dispositivo permanente de perda de pressão com um filtro acoplado.
Não quando parece antigo.
Substitua-o quando não for possível restabelecer o desempenho validado — ou quando a sua utilização continuada acarretar um risco inaceitável para o processo.
Os sinais de alerta típicos incluem:
Um filtro pode permanecer fisicamente intacto e, mesmo assim, não estar apto para utilização.
Essa distinção reveste-se de especial importância no âmbito dos dispositivos médicos, dos produtos farmacêuticos, da produção de alimentos e bebidas, da recuperação de catalisadores, dos gases de alta pureza, dos sistemas de refrigeração críticos e de qualquer processo em que a contaminação a jusante acarrete um elevado custo financeiro ou riscos de segurança.
Não comece por dizer: “Precisamos de um cartucho de 10 mícrons.”
Comece pela ração.
Estado:
Incluir:
Um valor D50 não é suficiente.
São normalmente as caudas finas que causam problemas.
Especifique:
Indique:
Indique se o elemento será:
O método de limpeza proposto pode determinar o material antes mesmo da classificação de filtração.
Inclua desenhos sempre que possível:
Para geometrias não padronizadas, desenvolvimento de peças de substituição, ligações personalizadas ou produção com base em desenhos, um Programa de filtros sinterizados OEM/ODM deveria começar com dados do processo — e não com uma fotografia desfocada ao lado de uma régua. (lvyn)
E antes de aprovar a produção em série, os compradores devem analisar o fábrica de filtração e capacidade de ensaio, incluindo o controlo de materiais, a gestão dos fornos, a inspeção dimensional, os ensaios de caudal, a verificação da queda de pressão e a rastreabilidade dos lotes. (lvyn)
As fotografias em tamanho real são bonitas.
Os métodos de ensaio são melhores.
Um filtro sinterizado funciona ao forçar a passagem de um líquido ou gás através de uma rede rígida de partículas ligadas entre si e poros interligados, onde os contaminantes de grandes dimensões são retidos na superfície e as partículas mais pequenas são capturadas por interceção, impacto, adesão, formação de pontes ou captura em profundidade no interior do meio filtrante.
À medida que o carregamento prossegue, o material retido estreita as passagens abertas e pode formar uma camada superficial. A pressão diferencial aumenta até que o cartucho seja submetido a retrolavagem, limpeza por sopro, regeneração química, tratamento térmico ou substituição.
A filtração superficial retém a maior parte da contaminação na face a montante e forma gradualmente uma camada removível, enquanto a filtração em profundidade permite que as partículas entrem na parede porosa e fiquem retidas em passagens sinuosas através de interceção, adesão, formação de pontes, impactação ou retenção mecânica.
Em condições reais de funcionamento, ambos os mecanismos podem ocorrer durante um ciclo. A carga superficial é normalmente mais fácil de reverter. A carga em profundidade pode proporcionar uma capacidade de retenção adicional, mas o material fino incrustado no interior das gargantas dos poros é frequentemente mais difícil de remover.
O tamanho dos poros de um filtro sinterizado descreve uma característica medida ou calculada da sua estrutura porosa, enquanto a sua classificação de filtração em mícrons descreve o desempenho de retenção de partículas nas condições de ensaio especificadas; os dois valores estão relacionados, mas não são automaticamente idênticos nem intercambiáveis.
Os compradores devem confirmar se o valor publicado é nominal, absoluto, de poro máximo ou de poro de caudal médio — e perguntar qual foi o fluido de ensaio, o tipo de partícula, a velocidade do caudal, a pressão diferencial e a eficiência medida.
A queda de pressão aumenta porque as partículas depositadas reduzem a área de fluxo livre, estreitam as passagens porosas internas e formam uma camada adicional de resíduos que opõe resistência ao fluxo; o aumento da viscosidade, da velocidade frontal, da espessura do meio filtrante, da concentração de contaminantes ou da compressibilidade da camada de resíduos pode acelerar substancialmente esse aumento.
Um aumento gradual reflete frequentemente uma carga normal. Um aumento repentino pode indicar uma perturbação no processo, fluido frio, contaminação viscosa, equipamento de pré-tratamento danificado, compactação rápida do bolo ou uma restrição noutro ponto da tubagem.
Muitos filtros sinterizados podem ser limpos e reutilizados, uma vez que a sua estrutura porosa aglomerada pode suportar fluxo inverso, sopro de gás, tratamento ultrassónico, produtos químicos compatíveis, vapor ou aquecimento controlado; no entanto, a reutilização efetiva depende do material do meio filtrante, do comportamento dos contaminantes, do design do conjunto e do procedimento de limpeza.
Após a limpeza, o elemento deve ser verificado em relação a um valor de referência aprovado em termos de caudal, pressão diferencial, integridade, dimensões ou retenção. O facto de parecer limpo não significa necessariamente que esteja a funcionar corretamente.
Um filtro de metal sinterizado é, em geral, mais adequado para temperaturas elevadas, pressão diferencial elevada, regeneração térmica, sólidos abrasivos e limpeza mecânica intensiva, enquanto um filtro de plástico sinterizado pode oferecer um peso mais reduzido, geometria personalizada económica, resistência química selecionada e uma integração mais fácil em conjuntos OEM compactos.
Nenhuma das duas opções é automaticamente superior. A decisão deve basear-se na composição química do fluido, na temperatura de funcionamento, na pressão, no tempo de retenção necessário, no método de limpeza, nas condições de esterilização, na geometria, na documentação regulamentar, no volume de produção e no custo total do ciclo de vida.
Um filtro sinterizado não é apenas um tubo poroso mais um número redondo.
Trata-se de um sistema acionado por pressão que envolve a geometria do meio filtrante, a reologia do fluido, o comportamento dos contaminantes, a área ativa, a estrutura do bolo de filtro, a energia de limpeza, os limites mecânicos e a questão incómoda que ninguém quer colocar: o que acontece quando o processo deixa de se comportar normalmente?
Envie os dados reais:
A equipa de engenharia pode, então, analisar o requisito através do Serviço de desenvolvimento personalizado de filtros OEM/ODM e comparar estruturas de plástico ou metal sinterizado com as condições de funcionamento.
Não é o folheto.
O processo.