C'est grâce aux pores.
Cette réponse est techniquement correcte, mais pratiquement inutile, car le comportement réel d'un filtre fritté dépend de la manière dont ces pores sont reliés entre eux, des endroits où ils se rétrécissent, de la brusquerie des changements de direction des canaux, de la nature du contaminant et de la force avec laquelle l'opérateur fait passer le fluide.
Simple ? Pas vraiment.
A Un filtre fritté fonctionne en faisant passer un liquide ou un gaz à travers un corps poreux rigide constitué de particules de métal ou de polymère agglomérées.. Le fluide circule à travers des vides interconnectés. Les contaminants, eux, ne le font pas. Ou, pour être plus précis, certains ne le font pas — car les particules peuvent être bloquées à l’entrée, coincées dans un rétrécissement, projetées contre la paroi d’un pore, piégées dans un dépôt de saleté existant, ou bien passer directement à travers.
Cette dernière possibilité a tendance à être omise dans les brochures commerciales.
Ça ne devrait pas.

Commencez par la poudre.
Poudre métallique, poudre polymère, fibres métalliques, couches de mailles tissées — parfois combinées en couches superposées. La matière première est mise en forme puis chauffée à une température inférieure à son point de fusion complet jusqu’à ce que les particules adjacentes se lient au niveau de leurs points de contact. Un espace libre suffisant est délibérément laissé afin de créer un réseau stable de pores.
Ces espaces vides constituent les supports de travail.
Si l'on modifie la répartition de la poudre, la structure des pores change. Si l'on augmente le compactage, la perméabilité peut diminuer. En modifiant le cycle de chauffage, on peut influencer la résistance d'adhérence, le retrait dimensionnel, la forme des pores et la reproductibilité d'un lot à l'autre.
Selon Mott Corporation, la granulométrie de la poudre, le compactage et l'opération de frittage influencent conjointement la répartition des pores, la résistance et la perméabilité des éléments métalliques poreux. (Mott Corporation)
C'est la vérité, aussi peu glamour soit-elle : l'efficacité de la filtration commence dès la préparation de la poudre et le contrôle du four, bien avant que la cartouche n'atteigne son boîtier.
Parmi les métaux couramment utilisés, on trouve :
Les supports en plastique peuvent utiliser :
Le mécanisme de filtration par filtre poreux sous-jacent est similaire dans les deux catégories. En revanche, leur température admissible, leur pression admissible, leur résistance aux produits chimiques, leur méthode de stérilisation et leur résistance aux chocs mécaniques diffèrent.
Pour les composants destinés aux applications à basse température (liquides, gaz, purge, secteur médical, laboratoires et équipementiers), les ingénieurs peuvent comparer Cartouches filtrantes en PE, PP, PTFE, nylon et autres plastiques frittés. (lvyn)
Ce n'est pas simplement parce qu'il y a des pores que quelque chose s'écoule.
Le filtre nécessite une différence de pression : une pression plus élevée en amont, une pression plus faible en aval. Cette différence — généralement notée ΔP—provoque le passage d'un liquide ou d'un gaz à travers la paroi poreuse pour le faire ressortir du côté propre.
Dans le cas d'un écoulement laminaire relativement lent à travers un milieu poreux, la loi de Darcy fournit une première approximation utile :
ΔP ≈ μLv/k
Où :
Cette équation n'est pas là pour faire joli. Elle permet d'expliquer presque immédiatement plusieurs problèmes rencontrés en atelier.
Une viscosité plus élevée ? Attendez-vous à une résistance accrue.
Une paroi plus épaisse ? Plus de résistance.
Une perméabilité plus faible ? Encore une fois, cela entraîne davantage de résistance.
Faire passer deux fois le débit prévu à travers une cartouche sous-dimensionnée, puis accuser le filtre d’une “ perte de charge élevée ” ? Je pense sincèrement que c’est l’une des habitudes de diagnostic les plus paresseuses du secteur.
L'université de l'Illinois explique la résistance à l'écoulement dans un milieu poreux en se basant sur le gradient de pression, la viscosité du fluide, la longueur du trajet, la section transversale et la perméabilité, dans son exposé sur Écoulement de Darcy à travers un matériau poreux. Cette relation simple perd de sa fiabilité lorsque l'on tient compte de la compressibilité du gaz, de la turbulence, d'un écoulement glissant ou de vitesses élevées, mais elle reste un bon point de départ sur le plan technique.
Oubliez ce schéma bien ordonné avec ses trous identiques et rectilignes.
Un véritable média fritté ressemble davantage à un dédale tridimensionnel formé entre des grains fusionnés. Un passage se rétrécit. Un autre s'élargit. Deux canaux se rejoignent, puis se séparent à nouveau. Des poches sans issue apparaissent. La texture de la surface varie d'un point à l'autre.
Le fluide emprunte le chemin le plus facile.
Cet itinéraire sinueux est décrit comme tortuosité. Une tortuosité plus élevée peut entraîner davantage de contacts entre les particules et les parois et allonger la distance de parcours effective, mais elle augmente également la résistance et offre aux contaminants davantage d'endroits où se loger de manière permanente.
Idéal pour la capture.
Pas pratique pour le nettoyage.
Et c'est pourquoi la mention “ taille de pore de 10 μm ” ne me suffit pas. S'agit-il d'un pore de débit moyen ? D'une ouverture maximale ? D'un indice de rétention nominal ? D'une corrélation avec le point de bulle ? D'une estimation au microscope ? D'un rendement mesuré avec une poussière d'essai spécifiée ?
Même chiffre. Signification différente.
La chromatographie par exclusion de taille retient toute l'attention parce qu'elle est facile à illustrer.
Une particule est plus grosse que le trou. Elle s'arrête.
C'est fait.
Mais un filtre fritté en bon état de fonctionnement est rarement aussi « propre » que cela. Le mécanisme de rétention actif varie en fonction du diamètre, de la forme, de la densité, de la vitesse, de l'état de surface, de la viscosité, de la concentration, de la charge électrostatique, de l'humidité des particules, ainsi que de la quantité de salissures déjà présentes dans le média filtrant.
Les particules trop grosses pour pénétrer dans les pores disponibles restent sur la surface en amont ou à proximité de celle-ci.
Il s'agit d'un procédé de filtration classique. L'EPA américaine décrit la filtration sur sédiments et la filtration microporeuse comme la rétention physique, à la surface du média filtrant, des solides en suspension dont la taille est supérieure à la taille nominale des pores. (Agence américaine de protection de l'environnement (EPA))
Pourtant, même dans ce cas, la notion de “ plus grand ” n'est pas toujours évidente.
Une particule sphérique rigide se comporte de manière prévisible. Ce n'est pas le cas d'un fragment de gel souple. Un contaminant en forme d'aiguille peut pivoter et pénétrer dans le sens de la longueur. Un agglomérat peut se briser sous l'effet du cisaillement. Une matière biologique molle peut se comprimer pour passer à travers une ouverture qui semble plus petite sur le papier.
La logique des catalogues se dégrade rapidement.
Une particule suit le mouvement du fluide, mais passe suffisamment près de la paroi d'un pore pour la toucher.
Une fois le contact établi, l'adhérence, la rugosité de la surface, l'humidité, la présence d'huile ou un effet de coincement mécanique peuvent la maintenir en place. Il n'est pas nécessaire que la particule soit plus grande que l'entrée du pore. Il suffit qu'elle entre en collision avec la structure interne et qu'elle ne parvienne pas à s'en détacher.
Le fluide tourne. Une particule plus lourde ne tourne pas assez vite.
Sous l'effet de son élan, elle sort du sillage et vient heurter la paroi d'un pore. Ce phénomène est généralement plus marqué lorsque les particules sont plus denses, que la vitesse est plus élevée et que les changements de direction du flux sont plus brusques.
Un débit élevé a un coût.
Cela peut augmenter la rétention par impaction, mais cela peut également accroître la différence de pression (ΔP), faire pénétrer les particules fines plus profondément dans le média filtrant, compacter le gâteau de filtration ou pousser les matières faiblement retenues vers l'aval.
Les très petites particules d'aérosol ne se déplacent pas en suivant des trajectoires parfaitement rectilignes. Les collisions moléculaires les font dévier de leur trajectoire.
Ce mouvement aléatoire augmente le risque d'entrer en contact avec une surface interne, ce qui explique pourquoi le comportement de filtration des gaz ne peut pas toujours être prédit en comparant le diamètre d'un pore à celui d'une particule.
Les particules les plus petites peuvent se comporter de manière étrange.
Une particule entre. Une autre vient se loger à côté. Une troisième comble l'espace restant.
Très vite, l'entrée du pore se retrouve obstruée par des particules qui, prises individuellement, auraient pu la traverser. Une fois ce bouchon formé, des quantités plus importantes de matières solides s'accumulent par-dessus.
Un défaut temporaire se transforme en couche filtrante active.
La résine collante, la suie huileuse, le sel cristallin, les particules fines de catalyseur, les oxydes métalliques, les solides biologiques mous et la poussière minérale sèche n'encrassent pas les médias de la même manière.
Certaines particules s'accrochent par liaison chimique. D'autres se logent dans les aspérités de la surface. Quelques-unes s'entassent dans les gorges des pores, à l'instar de grains de sable sous un siège de soupape.
Et certains n'en sortent jamais.
C'est ce que l'on constate généralement après le troisième cycle de nettoyage, lorsque la cartouche semble impeccable, mais que la résistance à l'écoulement s'est discrètement doublée.
Les gens aiment les catégories bien organisées. Les filtres, eux, s'en moquent.
Un élément fritté peut commencer par une rétention en profondeur, évoluer vers une rétention en surface, puis fonctionner principalement grâce à un gâteau de contaminants. Le mécanisme évolue alors que la cartouche reste dans le même boîtier.
La filtration en surface retient la plupart des solides au niveau de la face amont ou à proximité de celle-ci. À mesure que la charge augmente, les particules retenues forment un gâteau.
Ce gâteau fait partie intégrante du système de filtration.
Ce mode de fonctionnement est souvent privilégié lorsque :
Mais la filtration sur gâteau présente des particularités complexes. Un gâteau meuble peut améliorer la rétention sans entraîner de perte de charge importante. Un gâteau compressible peut s'affaisser, former un bouchon et faire grimper la pression différentielle de manière quasi verticale.
Même filtre. Boues différentes.
La filtration en profondeur permet aux particules de pénétrer dans le corps poreux avant d'être interceptées, de subir un impact, de former des ponts, d'adhérer ou d'être piégées mécaniquement.
Le volume de stockage interne est généralement plus important. Cela semble intéressant — et c'est parfois le cas.
Pourtant, les impuretés profondément incrustées sont tenaces. Le flux inverse peut décoller la couche superficielle tout en laissant des particules fines coincées au fond des pores étroits. L'élément fonctionne à nouveau, mais jamais tout à fait comme s'il était neuf.
Le guide de Mott sur les métaux poreux indique qu’un dépôt superficiel amovible peut permettre le rétablissement de la pression après nettoyage, tandis qu’un encrassement interne progressif peut empêcher le rétablissement complet de la perte de charge initiale à l’état propre. (Mott Corporation)
Voici la triste réalité : le terme “ réutilisable ” fait référence au potentiel d'utilisation, et non à une efficacité de nettoyage garantie.
La cartouche que vous installez et celle que vous retirez sont deux objets distincts sur le plan hydraulique.
Au démarrage, la structure poreuse fabriquée détermine la résistance. Il s'agit là de la valeur de référence « propre » : le chiffre que les équipes de maintenance doivent consigner, avant de le perdre rapidement dans un tableur que personne ne parviendra à retrouver six mois plus tard.
Notez-le correctement :
Une valeur de ΔP mesurée sans tenir compte des conditions de fonctionnement n'a pratiquement aucune signification.
Une pression de dix kilopascals dans l'eau à 20 °C n'est pas comparable à une pression de dix kilopascals dans de l'huile hydraulique froide. Les mesures relatives aux gaz sont encore plus délicates, car la densité et la compressibilité varient en fonction de la pression.
Des particules fines commencent à pénétrer dans le bâtiment.
Certains restent en place. D’autres forment un pont. D’autres encore s’enfoncent plus profondément avant de s’arrêter. Les voies d’écoulement disponibles se rétrécissent, ce qui entraîne une baisse de la perméabilité. Parallèlement, la rétention peut sembler s’améliorer, car le milieu partiellement chargé présente désormais des passages effectifs plus étroits.
Cela peut induire les opérateurs en erreur.
Le filtre semble “ mieux fonctionner ” juste avant de commencer à ralentir le processus.
La quantité de matière accumulée est suffisante pour que le dépôt en amont se comporte comme une couche poreuse distincte.
À ce stade, la couche de dépôts peut retenir des particules qu’un filtre neuf ne parviendrait pas à retenir de manière fiable. La clarté du produit s’améliore. La perte de charge augmente. La configuration des dépôts prend le pas sur la taille initiale des pores.
C'est souvent le régime de fonctionnement recherché dans la récupération de catalyseurs, la filtration de gaz à haute température et le traitement de liquides à forte teneur en matières solides — à condition que le gâteau reste perméable et puisse être retiré par la suite.
Finalement, la course prend fin.
Ce n'est pas forcément parce que les pores sont complètement obstrués. Un cycle peut s'arrêter pour les raisons suivantes :
Il arrive que les opérateurs continuent d'insister.
Ce n'est généralement pas judicieux. Une différence de pression (ΔP) excessive peut compacter les dépôts, enfoncer les particules fines plus profondément, déformer les parties non renforcées, endommager les joints, provoquer l'effondrement des matériaux filtrants les plus fragiles ou réduire considérablement l'efficacité du cycle de nettoyage suivant.
“ Nettoyage tous les vendredis ” : c'est facile à programmer.
C'est aussi souvent dû à un mauvais contrôle des processus.
Un filtre traitant un lot propre peut rester en bon état de fonctionnement pendant des semaines. Ce même élément peut toutefois s'obstruer en quarante minutes si un séparateur en amont tombe en panne, si le fond d'une cuve est remué ou si un opérateur introduit dans la conduite une boue non conforme aux spécifications.
La pression différentielle permet de détecter le changement au moment même où il se produit.
Le Directives WaterSense de l'EPA de mars 2024 recommande d'utiliser des capteurs de pression pour déterminer à quel moment la résistance est suffisamment élevée pour justifier un lavage à contre-courant, plutôt que de nettoyer les équipements de filtration plus souvent que nécessaire. Ce même document indique des taux d'élimination approximatifs de 0,1 μm pour la microfiltration et 0,01 μm pour l'ultrafiltration, même si ces classifications ne doivent pas être confondues avec des indices universels de filtration par frittage. (Agence américaine de protection de l'environnement (EPA))
Le nettoyage à haute pression permet d'éviter deux erreurs coûteuses :
Cela dit, ΔP est un indicateur, et non un diagnostic.
Une augmentation de la perte de charge indique que la résistance a augmenté. Cela ne permet toutefois pas de déterminer si cette augmentation est due à une accumulation normale de dépôts, à un fluide froid, à la solidification d'un polymère, à une prolifération biologique, à des résidus collants, à une vanne de sortie bouchée ou à un transmetteur de pression défectueux.
Il faut bien que quelqu'un réfléchisse.
Je mettrais cet avertissement en rouge sur chaque devis de filtre industriel.
La taille des pores caractérise la structure poreuse. Le degré de filtration décrit la capacité de rétention des particules dans des conditions d'essai définies.
Est-ce lié ? Oui.
Interchangeables ? Non.
Un filtre dont la taille de pore caractéristique est de 20 μm peut retenir de nombreuses particules plus petites par interception, tortuosité, formation de ponts ou formation d'un gâteau filtrant. Cela ne fait pas pour autant de ce filtre, comme par magie, un filtre absolu de 5 μm.
De même, un contaminant dont la taille dépasse la valeur de porosité publiée peut parfois passer s’il est souple, allongé, compressible ou s’il se fragmente sous l’effet de la pression.
Demandez au fournisseur :
Sans ces précisions, une valeur en microns n'est guère plus qu'une simple indication.
La présentation technique de Mott, par exemple, établit une distinction entre la qualité du média, la taille moyenne des pores et le degré de filtration, au lieu de les considérer comme une seule et même valeur. (Mott Corporation)
| Variable de conception ou d'exploitation | Quels changements se produisent à l'intérieur du filtre ? | Effet probable sur le système | Erreur courante en matière d'achats |
|---|---|---|---|
| Des ouvertures de pores plus petites | Il reste de moins en moins de grands passages disponibles | Une rétention plus élevée s'accompagne généralement d'un ΔP net plus élevé | Sélectionner la puissance nominale la plus faible disponible |
| Porosité plus élevée | Un volume de vide plus important est disponible pour le débit | Une perméabilité plus élevée et une capacité potentielle de rétention des impuretés | En supposant que la porosité soit le seul facteur déterminant la rétention |
| Tortuosité accrue | Le fluide suit des trajets plus longs et plus complexes | Plus de contacts internes, un nettoyage potentiellement plus difficile | Ne pas tenir compte d'une contamination profonde |
| Un mur médiatique plus dense | Le flux traverse un matériau plus poreux | Résistance accrue et capacité de profondeur potentielle | Copie des cotes sans test de débit |
| Viscosité plus élevée du fluide | Il faut davantage de force pour maintenir le débit | Pression différentielle plus élevée | Essai avec de l'eau alors que le fluide d'utilisation est de l'huile |
| Vitesse frontale plus élevée | Chaque unité de surface est traversée par un volume de fluide plus important | Une différence de pression (ΔP) plus élevée et une éventuelle pénétration des particules | Réduire la surface filtrante pour réduire le coût du boîtier |
| Large distribution granulométrique | Les particules fines comblent les interstices entre les solides grossiers | Obstruction plus rapide des pores ou gâteau plus dense | Spécifier uniquement la particule la plus grosse |
| Contaminants compressibles | Le gâteau se tasse à mesure que la pression augmente | Augmentation rapide et non linéaire de ΔP | On s'attend à un lavage à contre-courant facile |
| Matières solides collantes ou huileuses | Les particules adhèrent fortement aux surfaces internes | Faible régénération et résistance résiduelle | En partant du principe que chaque filtre rigide est réutilisable |
| Pression de nettoyage excessive | Le retrait du gâteau devient agressif | Dommages causés au milieu filtrant ou pénétration de contaminants | Considérer qu'un nettoyage plus intense est synonyme d'un meilleur nettoyage |
La table est importante car les filtres échouent en tant que systèmes, et non en tant qu'éléments isolés.
Une cartouche peut présenter une composition métallurgique adaptée tout en étant trop petite. La surface peut être suffisante, mais le gâteau de filtration peut être compressible. La finesse de filtration en microns peut être correcte, mais l'élastomère du joint gonfle. Ou encore, le filtre se nettoie parfaitement avec un solvant, sauf que le procédé n'autorise pas la présence de résidus de solvant.
Chaque spécification comporte une faille.
Tire dessus.
Il ne s'agit pas d'une application classique de filtre d'usine. C'est justement pour cela qu'elle est utile.
Le livre blanc « Mini-ROXY » de la NASA, publié en 2023, s'est penché sur une coupelle de cathode métallique poreuse utilisée dans un système d'électrolyse à sel fondu destiné au traitement du régolite lunaire. La structure poreuse devait permettre l'échange d'électrolyte et le mouvement des ions oxygène tout en retenant les matières solides.
C'est alors que les amendes ont commencé à tomber.
L'étude a mis en évidence une perte potentielle de particules de régolite traitées dont la taille est inférieure à 10 μm à travers la coupelle de cathode poreuse. Ces particules échappées pourraient réduire le rendement du matériau, pénétrer dans l'électrolyte salin, s'accumuler au fil des cycles répétés et modifier certaines propriétés telles que la conductivité ou la basicité optique.
La solution proposée n'était pas “ d'acheter un filtre plus fin ”.”
L'équipe a plutôt pris en compte conjointement le tri granulométrique en amont, la taille des pores de la cathode, la structure des pores, la tortuosité et la porosité totale. L'article décrit les seuils de tri potentiels dans le 10 à 50 μm plage, en fonction de la conception de la cathode.
Et la température ? Elle ne fait pas de cadeau.
L'étape de séparation du sel a consisté en une centrifugation à une vitesse supérieure à 700 °C, en utilisant une structure poreuse, résistante à la température et à la corrosion, capable de laisser passer le sel fondu tout en retenant le régolite traité. Les essais au sol ont été réalisés à l'aide d'une centrifugeuse conçue pour plus de 800 °C et jusqu'à 1 000 tr/min.
Lire le Livre blanc « Mini-ROXY » de la NASA, et la leçon à en tirer est évidente : la préparation des aliments et la conception des supports poreux constituent un seul et même problème, et non deux décisions d'achat distinctes.
La suie est un aliment filtrant désagréable.
Ce matériau est fin, homogène, souple et capable de former une couche dont le comportement évolue radicalement sous l'effet de la chaleur. Une étude publiée en 2023 dans Science et technologie du contrôle des émissions a suivi le dépôt de suie et la régénération à l'intérieur d'un canal à écoulement mural contenant un milieu métallique fritté.
La taille modale des agglomérats de suie générés était proche de 90 nm, avec des particules primaires d'environ 20 à 40 nm. L'essai a été réalisé avec un débit massique de suie de 40 mg/h. (Springer)
À mesure que la charge augmentait, l'épaisseur de la couche de particules mesurée s'épaississait :
Pourtant, cette couche ne se comportait pas comme une simple couche uniforme et immobile. Au cours de la régénération, elle s’est oxydée, fissurée, rétrécie, détachée, puis remise en suspension.
La température a radicalement changé la donne.
À une température de régénération finale de 480 °C, il restait encore de la suie au bout de deux heures. À 600 °C, les particules ont été entièrement oxydées après 51 minutes, réduisant ainsi le temps de régénération déclaré de 55%. (Springer)
Le étude complète de Springer Ce texte mérite d'être lu car il met en évidence ce qu'une fiche technique statique ne peut pas montrer : le gâteau est une structure mécanique en constante évolution, et pas seulement de la “ saleté sur un filtre ”.”
Mais ne reprenez pas aveuglément cette température de 600 °C.
Une composition chimique différente de la suie, une concentration en oxygène différente, un alliage différent, une épaisseur de support différente, une vitesse d'écoulement différente, une teneur en catalyseur différente et une courbe de montée en température différente pourraient entraîner un résultat différent — voire endommager la cartouche.
Les chiffres doivent être replacés dans leur contexte.
L'exemple de l'EPA est moins spectaculaire. Il pourrait s'avérer plus utile.
Dans ses recommandations de 2024 relatives au traitement de l'eau, l'agence décrit la rétention en surface des contaminants en suspension et conseille aux installations d'utiliser des capteurs de pression pour déterminer si un lavage à contre-courant est nécessaire. (Agence américaine de protection de l'environnement (EPA))
En quoi est-ce important ?
En effet, de nombreuses usines continuent de nettoyer les filtres par habitude, en fonction des changements d'équipe, selon des intervalles fixes ou sur la base d'une vague impression selon laquelle “ cela fait sans doute assez longtemps ”.”
La commande basée sur la pression réagit à la résistance réelle.
Cela permet de réduire les lavages prématurés, mais contribue également à éviter les nettoyages tardifs — lorsque le gâteau s'est déjà compacté, que le débit s'est effondré et que l'opérateur réagit en augmentant la pression de la pompe.
Je vais être franc : attendre que le service de production se rende compte que le filtre est encrassé ne constitue pas une stratégie de maintenance.
D'un point de vue mécanique, le principe de filtration reste le même. Le fluide continue de circuler à travers les pores communicants. Les particules sont toujours retenues par exclusion, interception, impaction, formation de ponts, adhérence et formation d'un gâteau filtrant.
La différence réside dans ce que la structure est capable de supporter.
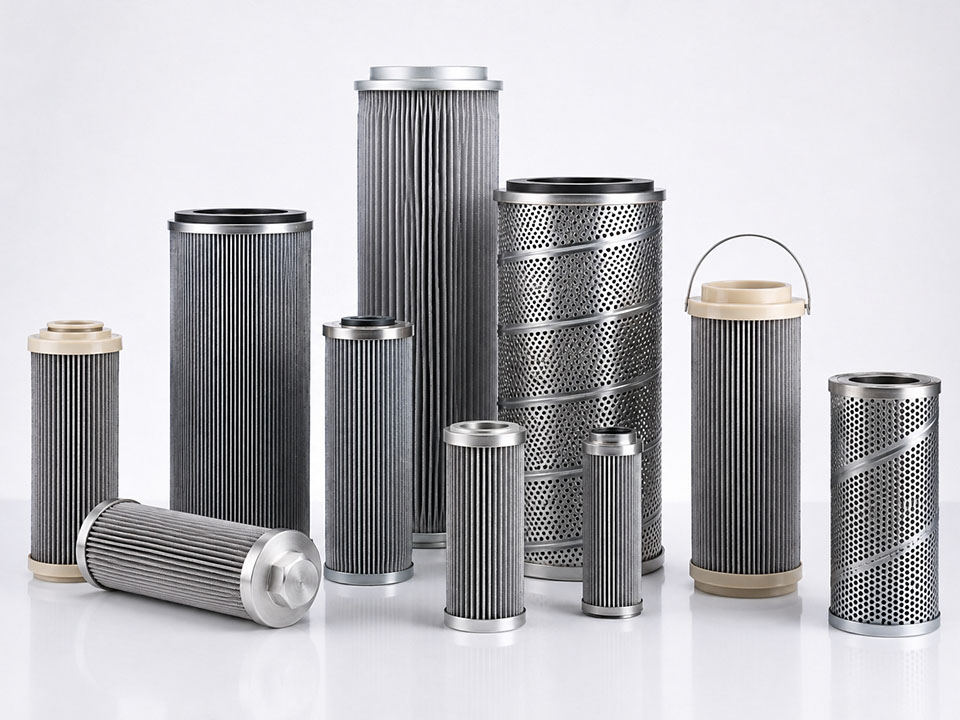
A cartouche filtrante en métal fritté peut être envisagé lorsque le procédé implique des températures élevées, une exposition à la vapeur, une pression différentielle élevée, des solides abrasifs, une régénération thermique, des purgeages répétés, des conditions de vide ou des produits chimiques agressifs compatibles avec l'alliage choisi. (lvyn)
Les supports métalliques peuvent offrir :
Ça a l'air imbattable.
Ce n'est pas le cas.
Les médias métalliques frittés à mailles très fines peuvent entraîner une perte de charge (ΔP) non négligeable. L'acier inoxydable peut présenter des piqûres ou subir une corrosion interstitielle. Les températures élevées peuvent entraîner des problèmes d'oxydation, de fluage ou de fatigue thermique. Les soudures et les raccords d'extrémité peuvent céder avant la paroi poreuse. Un dépôt friable peut se détacher et surcharger les équipements en aval après un retour de flux.
Et le 316L n'est pas une formule magique.
L'alliage, le métal d'apport, les conditions de passivation, la concentration en chlorure, la température, le pH et les zones de stagnation sont tous des facteurs importants.
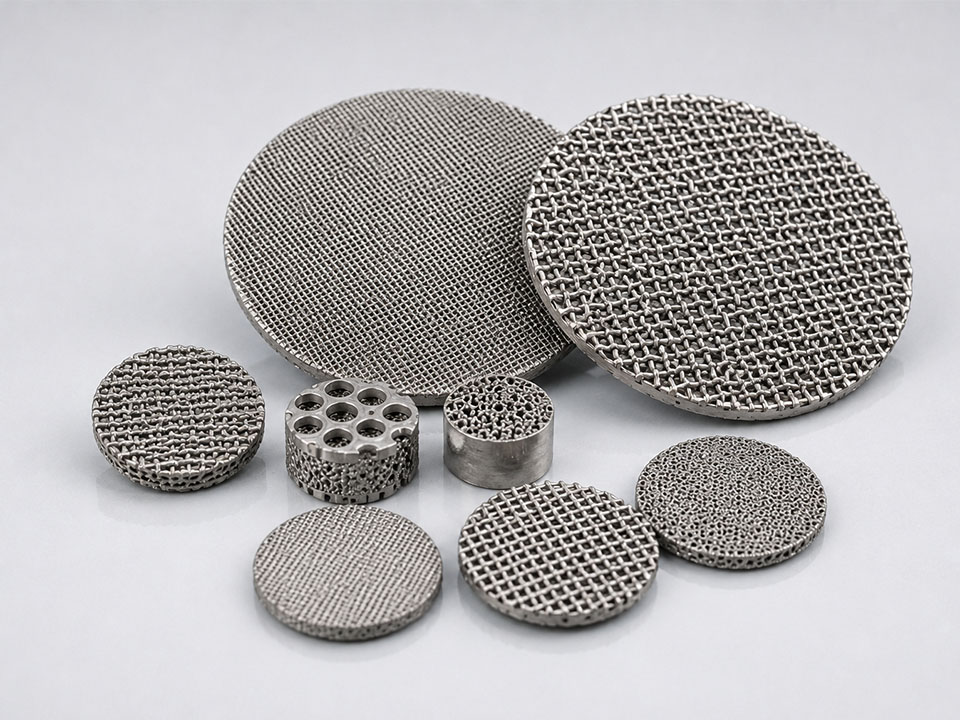
Le plastique fritté utilise des particules de polymère agglomérées pour former le même type général de réseau de pores rigides et sinueux.
L'enveloppe opérationnelle évolue.
Les supports en plastique sont généralement choisis pour :
Mais le terme “ plastique ” est bien trop vague pour être utile.
Le PE, le PP, le PTFE et le nylon présentent des caractéristiques différentes en termes de résistance chimique, de mouillabilité, de stabilité dimensionnelle, de tolérance à la stérilisation, de plage de températures et de résistance mécanique.
Un filtre de purge en PTFE et un filtre en profondeur en PE peuvent tous deux être des produits en polymère fritté. Sur le plan fonctionnel, ils n'ont toutefois que très peu de points communs.
Lorsque l'application est plus claire que le contenu, il peut être plus utile de revoir Cartouches filtrantes en plastique fritté par application plutôt que de choisir d'abord un polymère.
Le fait de privilégier d'abord le matériau donne une impression de technicité. Parfois, c'est l'inverse.
Oui.
Mais ne transformez pas cette réponse en argument marketing sans disposer de données d'essai.
La capture sub-poroïde peut se produire pour les raisons suivantes :
Ainsi, une structure de 20 μm pourrait retenir une partie des contaminants de 10 μm. Elle pourrait même en retenir un grand nombre dans le cadre d'un test spécifique.
Cela ne prouve pas pour autant une précision absolue de 10 μm.
Sans efficacité définie, aucune affirmation ne peut être défendue.
Un boîtier de filtre bon marché se révèle souvent être un choix d'exploitation coûteux.
Supposons qu'une cartouche ne couvre que la moitié de la surface de filtration réellement nécessaire. La vitesse frontale augmente. La différence de pression de nettoyage (ΔP) s'accroît. Les particules risquent d'être enfoncées plus profondément dans la paroi. La répartition du gâteau de filtration devient moins homogène. La durée de fonctionnement diminue. La fréquence de nettoyage augmente.
L'usine achète alors davantage de cartouches.
À plusieurs reprises.
L'augmentation de la surface filtrante permet de réduire la vitesse superficielle, de diminuer la résistance à l'écoulement, d'augmenter la capacité de rétention du gâteau de filtration et d'espacer les cycles de régénération. Le coût initial d'un boîtier plus grand peut être plus élevé, mais le coût total d'exploitation peut s'en trouver réduit.
Voici la triste réalité : les économies réalisées au niveau des achats et celles réalisées au niveau des processus ne font pas toujours bon ménage.
Les données d'analyse de l'eau sont pratiques.
Il se peut que le liquide en question soit de l'huile froide.
La viscosité influe directement sur la pression nécessaire pour maintenir le débit. Une cartouche présentant une différence de pression (ΔP) acceptable avec de l'eau à température ambiante peut devenir extrêmement restrictive avec une résine visqueuse, un sirop, un lubrifiant, une solution chimique concentrée ou un carburant à basse température.
De plus, la viscosité varie en fonction de la température.
Un système peut fonctionner parfaitement à 60 °C, s'arrêter pendant la nuit, puis déclencher une alarme liée à la pression différentielle lors d'un redémarrage à froid, même si aucune contamination supplémentaire n'est entrée dans le filtre.
Le filtre ne s'est pas bouché d'un coup.
Le liquide s'est épaissi.
C'est pourquoi un essai d'écoulement sérieux nécessite soit le fluide réel du procédé, soit un substitut soigneusement choisi présentant une viscosité, une densité, une mouillabilité et une tension superficielle comparables.
“ Testé avec de l'eau ” ne devrait pas mettre fin au débat. Cela devrait en lancer un autre.
Le nettoyage doit agir sur le mécanisme de contamination sans endommager le filtre.
Cela semble évident. Or, la pratique montre qu'il n'en est rien.
Le liquide propre circule à travers l'élément dans le sens inverse de la filtration normale, ce qui détache le gâteau de la surface amont.
Cette méthode est particulièrement efficace lorsque les impuretés restent en surface, n'adhèrent pas fortement et ne se sont pas compactées dans la structure poreuse.
Un léger contre-courant peut ne rien changer.
Une pression excessive peut endommager l'ensemble, déloger des éléments de support ou redéposer des impuretés ailleurs dans le boîtier.
Du gaz comprimé est injecté par impulsions dans le sens inverse à travers le lit filtrant afin de fracturer et de déloger le gâteau de filtration.
La pression différentielle est un facteur important. Il en va de même pour le volume du récepteur, la vitesse d'ouverture de la vanne, la géométrie de la buse, la température du gaz, l'espacement des éléments et la pression résiduelle du côté sale.
Une valeur de pression à elle seule ne suffit pas à caractériser l'énergie de nettoyage.
La cavitation ultrasonique permet d'éliminer les dépôts présents sur les surfaces exposées et dans les passages internes. Elle s'avère souvent utile pour les petits composants rigides.
Mais le nettoyage par ultrasons n'a rien de magique.
Ce procédé peut s'avérer inefficace face à des polymères cuits, des oxydes fortement adhérents, de la résine durcie, des dépôts abrasifs profonds ou des contaminants masqués dans des zones d'accès difficile. Il peut également endommager les joints fragiles ou les éléments non renforcés si le traitement est trop agressif.
Les produits chimiques acides, alcalins, solvants, détergents, oxydants ou chélateurs peuvent dissoudre ou décoller les impuretés.
La compatibilité doit s'étendre à l'ensemble du système :
Un corps en acier inoxydable peut résister au liquide de nettoyage, contrairement à un joint en élastomère.
Ça reste quand même un échec.
Certains filtres métalliques adaptés peuvent parfois être chauffés afin d'oxyder les impuretés organiques.
Renseignez-vous d'abord sur le montant de la caution.
Des résidus inconnus peuvent dégager des gaz dangereux, laisser des cendres corrosives, s'enflammer de manière inattendue, réagir avec l'alliage, se fritter pour former un dépôt plus dur ou créer des gradients thermiques susceptibles de déformer la cartouche.
“ Brûler complètement ” n'est pas une procédure technique.
Les véritables processus de régénération comportent souvent plusieurs étapes :
Cette dernière étape de contrôle permet de distinguer la régénération proprement dite du nettoyage superficiel.
Même un filtre brillant peut se boucher.
Comparez l'élément à une référence définie.
Parmi les vérifications utiles, on peut citer :
La récupération de pression « propre » est particulièrement révélatrice.
Supposons qu'une cartouche neuve génère une différence de pression (ΔP) de 20 kPa à un débit donné. Après entretien et nettoyage, elle génère 26 kPa. Par la suite, elle revient à 34 kPa, puis à 45 kPa.
Ça coule toujours.
Mais les blocages internes s'accumulent.
Sa capacité à rester utilisable dépend de la marge de processus, des exigences de rétention, de la rentabilité du nettoyage et du risque de rejet de contaminants. À terme, l'élément devient un dispositif générant une perte de charge permanente, équipé d'un filtre.
Pas quand ça a l'air vieux.
Il convient de le remplacer lorsque les performances validées ne peuvent plus être rétablies, ou lorsque son utilisation prolongée entraîne un risque inacceptable pour le processus.
Parmi les signes avant-coureurs courants, on peut citer :
Un filtre peut rester physiquement intact tout en étant hors d'état de fonctionner.
Cette distinction revêt une importance particulière dans les domaines des dispositifs médicaux, des produits pharmaceutiques, de la production agroalimentaire, de la récupération des catalyseurs, des gaz de haute pureté, des systèmes de refroidissement critiques, ainsi que dans tout processus où une contamination en aval entraîne des conséquences financières ou des risques pour la sécurité importants.
Ne commencez pas par dire : “ Il nous faut une cartouche de 10 microns. ”
Commencez par l'alimentation.
État :
À inclure :
Un seul chiffre D50 ne suffit pas.
Ce sont généralement les petites queues qui posent problème.
Précisez :
Fournir :
Indiquez si l'élément sera :
La méthode de nettoyage proposée peut avoir une influence déterminante sur le matériau avant même que le degré de filtration n'entre en ligne de compte.
Joignez des schémas dans la mesure du possible :
Pour les géométries non standard, le développement de pièces de rechange, les raccords sur mesure ou la fabrication à partir de plans, un Gamme de filtres frittés OEM/ODM Il faudrait commencer par les données de processus, et non par une photo floue prise à côté d'une règle. (lvyn)
Et avant de valider la poursuite de la production, les acheteurs doivent examiner les usine de filtration et moyens d'essai, notamment le contrôle des matériaux, la gestion des fours, le contrôle dimensionnel, les essais de débit, la vérification des pertes de charge et la traçabilité des lots. (lvyn)
Les photos en grand format sont sympas.
Les méthodes d'essai sont plus performantes.
Un filtre fritté fonctionne en faisant passer un liquide ou un gaz à travers un réseau rigide de particules liées entre elles et de pores interconnectés, où les contaminants de grande taille sont retenus à la surface et où les particules plus fines sont piégées par interception, impact, adhérence, formation de ponts ou rétention en profondeur à l'intérieur du média filtrant.
Au fur et à mesure que le chargement se poursuit, les matières retenues rétrécissent les passages ouverts et peuvent former une couche superficielle. La pression différentielle augmente jusqu’à ce que la cartouche fasse l’objet d’un lavage à contre-courant, d’un nettoyage par soufflage, d’une régénération chimique, d’un traitement thermique ou soit remplacée.
La filtration en surface retient la majeure partie des impuretés sur la face amont et forme progressivement un gâteau filtrant pouvant être retiré, tandis que la filtration en profondeur permet aux particules de pénétrer dans la paroi poreuse et d'y rester piégées au sein de passages sinueux par interception, adhérence, formation de ponts, impaction ou retenue mécanique.
En conditions réelles d'exploitation, ces deux mécanismes peuvent se produire au cours d'un même cycle. La charge superficielle est généralement plus facile à éliminer. La charge en profondeur peut offrir une capacité de rétention supplémentaire, mais les particules fines incrustées au fond des pores sont souvent plus difficiles à éliminer.
La taille des pores d'un filtre fritté correspond à une caractéristique mesurée ou calculée de sa structure poreuse, tandis que son degré de filtration en microns décrit sa capacité de rétention des particules dans des conditions d'essai définies ; ces deux valeurs sont liées, mais elles ne sont pas nécessairement identiques ni interchangeables.
Les acheteurs doivent vérifier si la valeur indiquée correspond à la valeur nominale, absolue, maximale ou moyenne, et se renseigner sur le fluide d'essai, le type de particules, la vitesse d'écoulement, la pression différentielle et le rendement mesuré.
La perte de charge augmente car les particules déposées réduisent la section d'écoulement libre, rétrécissent les passages poreux internes et forment une couche supplémentaire de gâteau qui s'oppose à l'écoulement ; une augmentation de la viscosité, de la vitesse frontale, de l'épaisseur du média filtrant, de la concentration en contaminants ou de la compressibilité du gâteau peut accélérer considérablement cette augmentation.
Une augmentation progressive reflète souvent une charge normale. Une hausse soudaine peut indiquer un dysfonctionnement du procédé, un fluide froid, la présence de résidus collants, un équipement de prétraitement endommagé, un compactage rapide du gâteau ou une obstruction ailleurs dans la tuyauterie.
De nombreux filtres frittés peuvent être nettoyés et réutilisés, car leur structure poreuse liée peut supporter un écoulement inverse, un retour de gaz, un traitement par ultrasons, des produits chimiques compatibles, la vapeur ou un chauffage contrôlé ; toutefois, leur réutilisabilité effective dépend du matériau du média filtrant, du comportement des contaminants, de la conception de l'ensemble et de la procédure de nettoyage.
Après le nettoyage, l'élément doit être contrôlé par rapport à des valeurs de référence approuvées en matière de débit, de pression différentielle, d'intégrité, de dimensions ou de rétention. Le fait qu'il ait l'air propre ne signifie pas pour autant qu'il fonctionne correctement.
Un filtre en métal fritté est généralement mieux adapté aux températures élevées, aux pressions différentielles élevées, à la régénération thermique, aux solides abrasifs et aux nettoyages mécaniques intensifs, tandis qu'un filtre en plastique fritté peut offrir un poids réduit, une géométrie sur mesure économique, une résistance chimique ciblée et une intégration plus aisée dans des ensembles OEM compacts.
Aucune des deux options n'est automatiquement supérieure. Le choix doit être déterminé par la composition chimique du fluide, la température de fonctionnement, la pression, la durée de rétention requise, la méthode de nettoyage, les conditions de stérilisation, la géométrie, la documentation réglementaire, le volume de production et le coût total du cycle de vie.
Un filtre fritté, ce n'est pas simplement un tube poreux auquel on ajoute un chiffre rond.
Il s'agit d'un système fonctionnant sous pression qui tient compte de la géométrie des supports, de la rhéologie des fluides, du comportement des contaminants, de la surface active, de la structure du gâteau, de l'énergie de nettoyage, des limites mécaniques, ainsi que de cette question délicate que personne ne veut poser : que se passe-t-il lorsque le processus cesse de fonctionner normalement ?
Envoyer les données réelles :
L'équipe d'ingénieurs peut alors examiner l'exigence via le Service de développement de filtres sur mesure (OEM/ODM) et comparer les structures en plastique fritté ou en métal aux conditions d'exploitation.
Pas la brochure.
Le processus.