Sono i pori a farlo.
Quella risposta è tecnicamente corretta, ma quasi inutile, perché il comportamento effettivo di un filtro sinterizzato dipende da come sono collegati quei pori, dove si restringono, quanto bruscamente curvano i canali, quali sono le caratteristiche del contaminante e con quanta forza l’operatore spinge il fluido attraverso il filtro.
Semplice? Non proprio.
A Il filtro sinterizzato funziona facendo passare un liquido o un gas attraverso un corpo rigido e poroso costituito da particelle di metallo o polimero legate tra loro. Il fluido si muove attraverso i vuoti interconnessi. Le impurità no. O, per essere più precisi, alcune no: le particelle possono infatti rimanere bloccate sulla superficie, incastrarsi in un restringimento, urtare contro la parete di un poro, rimanere intrappolate in un deposito di sporco già presente oppure essere trasportate direttamente attraverso il materiale.
Quest'ultima possibilità tende a non essere menzionata nei cataloghi di vendita.
Non dovrebbe.

Inizia con la polvere.
Polvere metallica, polvere polimerica, fibre metalliche, strati di rete intrecciata — talvolta una combinazione di questi elementi sovrapposti. La materia prima viene modellata e riscaldata al di sotto del suo punto di fusione completo fino a quando le particelle adiacenti non si legano nei punti di contatto. Viene deliberatamente lasciato uno spazio libero sufficiente per creare una rete stabile di pori.
Quegli spazi vuoti sono i supporti di lavoro.
Modificando la distribuzione della polvere, cambia la struttura dei pori. Aumentando la compattazione, la permeabilità può diminuire. Modificando il ciclo di riscaldamento, si possono influenzare la resistenza di adesione, il ritiro dimensionale, la forma dei pori e la ripetibilità tra i lotti.
Secondo Mott Corporation, la granulometria della polvere, la pressatura e l'operazione di sinterizzazione influenzano complessivamente la distribuzione dei pori, la resistenza e la permeabilità negli elementi metallici porosi. (Mott Corporation)
Questa è la cruda realtà: le prestazioni di filtrazione dipendono già dalla preparazione della polvere e dal controllo del forno, ben prima che la cartuccia venga inserita nell’alloggiamento.
Tra i metalli più comuni figurano:
I supporti in plastica possono utilizzare:
Il meccanismo di filtrazione basato su filtri porosi è simile in entrambe le categorie. Non lo sono invece la temperatura, la pressione, l’esposizione chimica, il metodo di sterilizzazione e la resistenza alle sollecitazioni meccaniche consentiti.
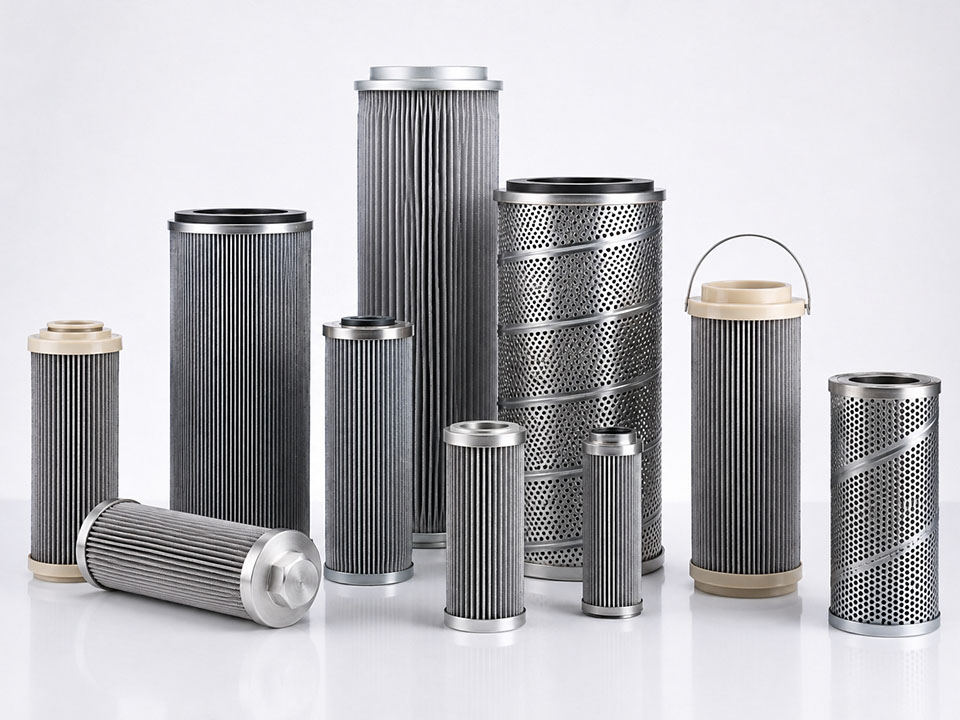
Per i componenti destinati a temperature più basse, quali quelli per liquidi, gas, sfiato, uso medico, di laboratorio e OEM, gli ingegneri possono confrontare Cartucce filtranti in PE, PP, PTFE, nylon e altre materie plastiche sinterizzate. (lvyn)
Nulla scorre semplicemente perché esistono dei pori.
Il filtro richiede una differenza di pressione: pressione più alta a monte, pressione più bassa a valle. Tale differenza — solitamente indicata come ΔP—spinge il liquido o il gas attraverso la parete porosa e lo fa uscire dal lato pulito.
Nel caso di un flusso laminare relativamente lento attraverso mezzi porosi, la legge di Darcy fornisce un’utile prima approssimazione:
ΔP ≈ μLv/k
Dove:
L'equazione non è solo un ornamento. Spiega quasi immediatamente diversi problemi che si presentano in officina.
Viscosità maggiore? Ci si deve aspettare una maggiore resistenza.
Parete più spessa? Maggiore resistenza.
Permeabilità inferiore? Ancora una volta: maggiore resistenza.
Far passare una portata doppia attraverso una cartuccia sottodimensionata e poi dare la colpa al filtro per l“”elevata caduta di pressione”? Francamente, credo che questa sia una delle abitudini diagnostiche più pigre del settore.
L'Università dell'Illinois illustra la resistenza al flusso poroso ricorrendo al gradiente di pressione, alla viscosità del fluido, alla lunghezza del percorso, all'area e alla permeabilità nella sua trattazione di Flusso di Darcy attraverso un materiale poroso. Questa semplice relazione diventa meno affidabile quando entrano in gioco fattori quali la compressibilità del gas, la turbolenza, il flusso di scorrimento o le alte velocità, ma rimane comunque un valido punto di partenza ingegneristico.
Dimenticatevi dello schema ordinato con fori identici e rettilinei.
Il vero materiale sinterizzato assomiglia più a un labirinto tridimensionale formato dai grani fusi. Un passaggio si restringe. Un altro si allarga. Due canali si uniscono, per poi separarsi nuovamente. Compaiono cavità senza uscita. La struttura superficiale varia da un punto all’altro.
Il fluido segue il percorso disponibile.
Quel percorso tortuoso viene descritto come tortuosità. Una maggiore tortuosità può aumentare il numero di punti di contatto tra le particelle e le pareti e allungare la distanza effettiva percorsa, ma comporta anche una maggiore resistenza e offre ai contaminanti più punti in cui depositarsi in modo permanente.
Ottimo per la cattura.
Non adatto alla pulizia.
Ed è per questo che l’indicazione “dimensione dei pori di 10 μm” non mi dice abbastanza. Si tratta della dimensione media dei pori? Dell’apertura massima? Di un valore nominale di ritenzione? Di una correlazione con il punto di bolla? Di una stima al microscopio? Di un indice di efficienza misurato con una polvere di prova specificata?
Stesso numero. Significato diverso.
La cromatografia a esclusione dimensionale attira tutta l'attenzione perché è facile da rappresentare.
Una particella è più grande del foro. Si ferma.
Fatto.
Ma un filtro sinterizzato funzionante raramente è così "ordinato". Il meccanismo di cattura attivo varia in base al diametro, alla forma, alla densità, alla velocità, alle condizioni superficiali, alla viscosità, alla concentrazione, alla carica elettrostatica, all'umidità delle particelle e alla quantità di sporco già presente nel materiale filtrante.
Le particelle troppo grandi per penetrare nell'apertura dei pori disponibili rimangono sulla superficie a monte o in prossimità di essa.
Si tratta di un metodo di filtrazione classico. L’EPA statunitense descrive la filtrazione su sedimenti e su materiali microporosi come la cattura fisica, sulla superficie del mezzo filtrante, dei solidi sospesi di dimensioni superiori alla dimensione nominale dei pori. (EPA degli Stati Uniti)
Eppure, anche in questo caso, il concetto di “più grande” non è sempre così semplice.
Una particella sferica rigida si comporta in modo prevedibile. Un frammento di gel flessibile, invece, no. Un contaminante a forma di ago può ruotare e penetrare longitudinalmente. Un agglomerato può rompersi sotto l’azione del taglio. Il materiale biologico morbido può comprimersi attraverso un’apertura che sulla carta sembra più piccola.
La logica del catalogo si incrina rapidamente.
Una particella segue il fluido in movimento, ma passa così vicina alla parete di un poro da sfiorarla.
Una volta avvenuto il contatto, l’adesione, la rugosità superficiale, l’umidità, l’olio o l’incastro meccanico possono farla rimanere lì. La particella non deve necessariamente essere più grande dell’imboccatura del poro; basta che entri in collisione con la struttura interna e non riesca a staccarsi.
Il fluido ruota. Una particella più pesante non ruota abbastanza velocemente.
La sua quantità di moto la spinge fuori dalla linea di corrente e contro la parete di un poro. Questo effetto diventa generalmente più evidente con particelle più dense, velocità più elevate e variazioni più brusche nella direzione del flusso.
Un flusso elevato ha un costo.
Può aumentare la ritenzione per impattamento, ma può anche aumentare il ΔP, spingere le particelle fini più in profondità nel materiale filtrante, compattare il panello o spingere a valle il materiale trattenuto in modo instabile.
Le particelle di aerosol molto piccole non si muovono lungo traiettorie perfettamente rettilinee. Le collisioni molecolari le fanno deviare dalla traiettoria.
Tale movimento casuale aumenta la probabilità di entrare in contatto con una superficie interna; ecco perché il comportamento di filtrazione dei gas non può sempre essere previsto confrontando il diametro di un poro con quello di una particella.
Le particelle più piccole possono comportarsi in modo strano.
Una particella entra. Un’altra si posiziona accanto ad essa. Una terza colma lo spazio rimanente.
Ben presto, l’imboccatura del poro viene ostruita da materiale che, se preso singolarmente, avrebbe potuto attraversarla. Una volta che si forma tale ostruzione, su di essa si accumulano quantità maggiori di solidi.
Un difetto temporaneo si trasforma in uno strato filtrante attivo.
La resina appiccicosa, la fuliggine oleosa, il sale cristallino, le particelle fini di catalizzatore, gli ossidi metallici, i solidi biologici morbidi e la polvere minerale secca non intasano i mezzi filtranti allo stesso modo.
Alcune particelle si legano chimicamente. Altre si incastrano nelle irregolarità della superficie. Alcune si accumulano nei colli dei pori, come granelli di sabbia sotto la sede di una valvola.
E alcuni non ne escono mai.
È proprio questo l'aspetto che di solito si nota dopo il terzo ciclo di pulizia, quando la cartuccia sembra perfettamente pulita ma la resistenza al flusso si è silenziosamente raddoppiata.
Alla gente piacciono le categorie ben definite. Ai filtri non importa.
Un elemento sinterizzato può iniziare con la cattura in profondità, passare poi al carico superficiale e, successivamente, funzionare principalmente attraverso uno strato di contaminanti. Il meccanismo cambia mentre la cartuccia rimane nello stesso alloggiamento.
La filtrazione superficiale trattiene la maggior parte dei solidi sulla superficie a monte o in prossimità di essa. Man mano che il carico aumenta, le particelle trattenute formano un strato.
Quella torta diventa parte integrante del sistema di filtrazione.
Questa modalità operativa viene spesso preferita quando:
Ma la filtrazione con panello presenta alcune peculiarità. Un panello sciolto può migliorare la ritenzione senza causare un calo di pressione significativo. Un panello comprimibile può collassare, sigillarsi e far salire la pressione differenziale in modo quasi verticale.
Stesso filtro. Fango diverso.
La filtrazione in profondità consente alle particelle di penetrare nel corpo poroso prima di essere intercettate, sottoposte a impatto, collegate tra loro, aderite o intrappolate meccanicamente.
Di solito il volume di stoccaggio interno è maggiore. Sembra allettante… e a volte lo è davvero.
Tuttavia, la contaminazione profondamente radicata è difficile da eliminare. Il flusso inverso può rimuovere lo strato superficiale, lasciando però il materiale fine intrappolato all’interno delle strette gole dei pori. L’elemento torna a funzionare, ma non sarà mai più come nuovo.
Le linee guida di Mott sul metallo poroso sottolineano che la rimozione dello strato superficiale di incrostazioni può consentire il ripristino della pressione dopo la pulizia, mentre un carico interno progressivo può impedire il completo ripristino della caduta di pressione originaria a sistema pulito. (Mott Corporation)
Ecco la cruda verità: il termine “riutilizzabile” indica il potenziale di costruzione, non garantisce il successo della pulizia.
La cartuccia che si installa e quella che si rimuove sono oggetti idraulicamente diversi.
All'avvio, la struttura porosa realizzata controlla la resistenza. Questo è il valore di riferimento "pulito": il dato che i team di manutenzione dovrebbero registrare per poi perderlo immediatamente in un foglio di calcolo che nessuno riuscirà a trovare sei mesi dopo.
Registralo correttamente:
Un valore di ΔP senza le condizioni operative è praticamente privo di significato.
Dieci kilopascal in presenza di acqua a 20 °C non sono paragonabili a dieci kilopascal in presenza di olio idraulico freddo. Le letture relative ai gas sono ancora più complesse, poiché la densità e la compressibilità variano al variare della pressione.
I contaminanti fini iniziano a penetrare nella struttura.
Alcuni rimangono incastrati. Alcuni formano un ponte. Altri penetrano più in profondità prima di fermarsi. I percorsi di flusso disponibili si restringono, quindi la permeabilità diminuisce. Allo stesso tempo, la ritenzione può sembrare migliorare perché il materiale filtrante, parzialmente intasato, presenta ora passaggi effettivi più piccoli.
Questo può indurre in errore gli operatori.
Il filtro sembra “funzionare meglio” proprio prima di iniziare a rallentare il processo.
Si accumula una quantità di materiale sufficiente affinché il deposito a monte si comporti come uno strato poroso distinto.
A questo punto, lo strato di residui può trattenere particelle che il filtro pulito non riuscirebbe a trattenere in modo affidabile. La limpidezza del prodotto migliora. La caduta di pressione aumenta. Il modello di deposito diventa più importante della dimensione originale dei pori.
Questo è spesso lo stato operativo desiderato nei processi di recupero dei catalizzatori, nella filtrazione di gas caldi e nei servizi con liquidi ad alto contenuto di solidi, a condizione che il panello rimanga permeabile e possa essere successivamente rimosso.
Alla fine, la corsa finisce.
Non necessariamente perché i pori sono completamente ostruiti. Un ciclo può interrompersi perché:
A volte gli operatori continuano a insistere.
Raramente è una mossa intelligente. Un ΔP eccessivo può compattare il deposito, spingere le particelle fini più in profondità, deformare le parti non sostenute, danneggiare le guarnizioni, causare il cedimento dei materiali filtranti più deboli o rendere il ciclo di pulizia successivo molto meno efficace.
“Pulire ogni venerdì” è facile da programmare.
Spesso è anche dovuto a uno scarso controllo dei processi.
Un filtro che tratta un lotto pulito può funzionare correttamente per settimane. Lo stesso elemento può intasarsi in quaranta minuti a seguito di un guasto al separatore a monte, di un’alterazione del fondo di serbatoio o dell’immissione da parte di un operatore di una sospensione fuori specifica nella linea.
La pressione differenziale rivela la variazione nel momento stesso in cui si verifica.
Il Linee guida WaterSense dell’EPA del marzo 2024 raccomanda di utilizzare sensori di pressione per stabilire quando la resistenza è sufficientemente elevata da giustificare il controlavaggio, anziché pulire gli impianti di filtrazione più spesso del necessario. Lo stesso documento indica i livelli approssimativi di rimozione di 0,1 μm per la microfiltrazione e 0,01 μm per l'ultrafiltrazione, anche se tali classificazioni non vanno confuse con le classificazioni universali dei filtri sinterizzati. (EPA degli Stati Uniti)
La pulizia a pressione consente di evitare due errori costosi:
Tuttavia, ΔP è un indicatore, non una diagnosi.
Un aumento della caduta di pressione indica che la resistenza è aumentata. Tuttavia, ciò non permette di stabilire se la causa sia da ricercarsi nel normale accumulo di depositi, in un fluido freddo, nella solidificazione di polimeri, nella proliferazione di organismi biologici, in residui appiccicosi, in una valvola di scarico ostruita o in un trasmettitore di pressione danneggiato.
Qualcuno deve pur pensare.
Inserirei questo avviso in rosso su ogni preventivo relativo a filtri industriali.
La dimensione dei pori descrive la struttura porosa. Il grado di filtrazione descrive le prestazioni di ritenzione delle particelle in condizioni di prova definite.
È collegato? Sì.
Intercambiabile? No.
Un filtro con una dimensione caratteristica dei pori di 20 μm può trattenere molte particelle più piccole grazie all’intercettazione, alla tortuosità, alla formazione di ponti o alla formazione di un strato filtrante. Ciò non lo rende magicamente un filtro assoluto da 5 μm.
Allo stesso modo, un contaminante di dimensioni superiori al valore dei pori pubblicato può talvolta passare se è flessibile, allungato, comprimibile o frammentabile sotto pressione.
Chiedi al fornitore:
Senza quei dettagli, l'indicazione del numero di micron è per lo più puramente decorativa.
La panoramica tecnica di Mott, ad esempio, distingue tra “media grade”, “mean flow pore” e “filtration rating”, anziché considerarli come un unico valore. (Mott Corporation)
| Variabile di progettazione o di funzionamento | Cosa cambia all'interno del filtro | Probabile effetto di sistema | Errore comune nell'acquisto |
|---|---|---|---|
| Aperture dei pori più piccole | Sono rimasti disponibili pochi passaggi di grandi dimensioni | Maggiore ritenzione, solitamente ΔP netto più elevato | Selezionare la potenza nominale più bassa disponibile |
| Maggiore porosità | È disponibile un volume di vuoto maggiore per il flusso | Maggiore permeabilità e maggiore capacità di trattenere lo sporco | Supponendo che la porosità sia l'unico fattore che determina la ritenzione |
| Maggiore tortuosità | Il fluido segue percorsi più lunghi e complessi | Maggiore contatto interno, pulizia potenzialmente più difficile | Ignorare la contaminazione profonda |
| Parete di supporto più spessa | Il flusso attraversa il materiale più poroso | Maggiore resistenza e maggiore profondità raggiungibile | Copia delle quote senza verifica del flusso |
| Maggiore viscosità del fluido | È necessaria una maggiore forza per mantenere il flusso | Pressione differenziale più elevata | Effettuare la prova con acqua quando il fluido di esercizio è l'olio |
| Velocità frontale maggiore | Ogni unità di superficie è attraversata da una quantità maggiore di fluido | ΔP più elevato e possibile penetrazione delle particelle | Riduzione della superficie del filtro per contenere i costi dell'alloggiamento |
| Ampia distribuzione delle particelle | Le particelle fini riempiono gli spazi vuoti tra i solidi grossolani | Ostruzione più rapida dei pori o torta più compatta | Specificare solo la particella più grande |
| Contaminanti comprimibili | La torta si compatta all'aumentare della pressione | Aumento rapido e non lineare di ΔP | Si prevede un controlavaggio agevole |
| Solidi appiccicosi o oleosi | Le particelle aderiscono saldamente alle superfici interne | Scarsa rigenerazione e resistenza residua | Supponendo che ogni filtro rigido sia riutilizzabile |
| Pressione di pulizia eccessiva | La rimozione della torta diventa aggressiva | Danni ai supporti o penetrazione di sostanze contaminanti | Considerare una pulizia più intensa come una pulizia migliore |
La tabella è importante perché i filtri falliscono in quanto sistemi, non in quanto materiali isolati.
Una cartuccia può avere caratteristiche metallurgiche adeguate ed essere comunque troppo piccola. La superficie può essere adeguata, ma il residuo filtrante può essere comprimibile. La granulometria in micron può essere corretta, ma l’elastomero della guarnizione si gonfia. Oppure il filtro si pulisce perfettamente con il solvente, ma il processo non consente la presenza di residui di solvente.
Ogni specifica presenta un punto debole.
Tiralo.
Non si tratta di un'applicazione convenzionale del filtro di fabbrica. Ed è proprio per questo che è utile.
Il white paper Mini-ROXY 2023 della NASA ha analizzato una coppa catodica in metallo poroso utilizzata in un sistema di elettrolisi a sali fusi destinato al trattamento del regolite lunare. La struttura porosa doveva consentire lo scambio di elettrolita e il movimento degli ioni ossigeno, trattenendo al contempo il materiale solido.
Poi sono arrivate le multe.
Lo studio ha individuato una potenziale perdita di particelle di regolite lavorate di dimensioni inferiori a 10 μm attraverso la coppa catodica porosa. Tali particelle sfuggite potrebbero ridurre la resa del materiale, penetrare nell’elettrolita salino, accumularsi nel corso di cicli ripetuti e alterare proprietà quali la conduttività o la basicità ottica.
La risposta suggerita non era “comprare un filtro più fine”.”
Il team ha invece preso in considerazione, nel loro insieme, la selezione delle dimensioni delle particelle a monte, la dimensione dei pori del catodo, la struttura dei pori, la tortuosità e la porosità totale. L'articolo descrive le potenziali soglie di selezione nel 10–50 μm intervallo, a seconda del tipo di catodo.
E la temperatura? Decisamente poco clemente.
La fase di separazione del sale prevedeva la centrifugazione a una velocità superiore a 700 °C, utilizzando una struttura porosa, resistente alla temperatura e alla corrosione, in grado di far passare il sale fuso trattenendo al contempo il regolite trattato. I test a terra hanno previsto l’utilizzo di apparecchiature centrifughe progettate per oltre 800 °C e fino a 1.000 giri al minuto.
Leggi il Documento tecnico Mini-ROXY della NASA, e il messaggio è chiaro: la preparazione del mangime e la progettazione dei supporti porosi costituiscono un unico problema, non due decisioni di acquisto distinte.
La fuliggine è un nutrimento sgradevole per i filtratori.
È sottile, coeso, flessibile e in grado di formare uno strato il cui comportamento cambia radicalmente durante il riscaldamento. Uno studio del 2023 pubblicato su Scienza e tecnologia del controllo delle emissioni ha monitorato il deposito di fuliggine e la rigenerazione all’interno di un canale a flusso parietale contenente un mezzo metallico sinterizzato.
La fuliggine generata presentava una dimensione modale degli agglomerati vicina a 90 nm, con particelle primarie intorno a 20–40 nm. Il test ha utilizzato una portata massica di fuliggine pari a 40 mg/h. (Springer)
Con l'aumentare del carico, lo strato di particelle misurato si è ispessito:
Eppure lo strato non si comportava come una copertura uniforme e immobile. Durante la rigenerazione si ossidava, si crepava, si restringeva, si staccava e si riorganizzava.
La temperatura ha modificato drasticamente l'esito.
A una temperatura finale di rigenerazione pari a 480 °C, dopo due ore era ancora presente della fuliggine. A 600 °C, le particelle sono state completamente ossidate dopo 51 minuti, riducendo il tempo di rigenerazione dichiarato di 55%. (Springer)
Il studio completo di Springer Vale la pena leggerlo perché mette in luce qualcosa che una scheda tecnica statica del prodotto non può mostrare: il filtro è una struttura meccanica in continua evoluzione, non solo “sporcizia su un filtro”.”
Ma non copiate alla cieca il valore di 600 °C.
Una diversa composizione chimica della fuliggine, una diversa concentrazione di ossigeno, una diversa lega, uno spessore diverso del materiale filtrante, una diversa velocità di flusso, un diverso contenuto di catalizzatore e una diversa curva di riscaldamento potrebbero determinare un risultato diverso — o il danneggiamento della cartuccia.
I numeri hanno bisogno di un contesto.
L'esempio dell'EPA è meno eclatante. Potrebbe però rivelarsi più utile.
Nelle sue linee guida del 2024 sulla depurazione dell'acqua, l'agenzia descrive la cattura in superficie dei contaminanti in sospensione e raccomanda agli impianti di utilizzare sensori di pressione per stabilire se sia necessario effettuare il controlavaggio. (EPA degli Stati Uniti)
Perché è importante?
Questo perché molte impianti continuano a pulire i filtri in base all’abitudine, ai turni di lavoro, a intervalli prestabiliti o alla vaga sensazione che “probabilmente sia passato abbastanza tempo”.”
Il controllo basato sulla pressione reagisce alla resistenza effettiva.
Ciò riduce il lavaggio prematuro, ma contribuisce anche a prevenire la pulizia tardiva — quando il panello si è già compattato, il flusso si è interrotto e l’operatore reagisce aumentando la pressione della pompa.
Sarò schietto: aspettare che il reparto produzione si accorga che il filtro è sporco non è una strategia di manutenzione.
Dal punto di vista meccanico, il principio di filtrazione rimane lo stesso. Il fluido continua a scorrere attraverso i pori collegati. Le particelle vengono ancora trattenute tramite esclusione, intercettazione, impatto, formazione di ponti, adesione e formazione di un strato di residuo.
La differenza sta in ciò che la struttura è in grado di sopportare.
A cartuccia filtrante in metallo sinterizzato può essere preso in considerazione quando il processo comporta temperature elevate, esposizione al vapore, elevata pressione differenziale, solidi abrasivi, rigenerazione termica, ripetuti lavaggi in controcorrente, condizioni di vuoto o sostanze chimiche aggressive compatibili con la lega selezionata. (lvyn)
I supporti metallici possono offrire:
Sembra davvero imbattibile.
Non lo è.
I media in metallo sinterizzato a grana molto fine possono causare un ΔP di pulizia considerevole. L’acciaio inossidabile può presentare corrosione puntiforme o interstiziale. Le alte temperature possono causare problemi di ossidazione, scorrimento o fatica termica. Le saldature e i raccordi terminali potrebbero cedere prima della parete porosa. Un deposito fragile potrebbe staccarsi e sovraccaricare le apparecchiature a valle in seguito a un ritorno di flusso.
E il 316L non è una formula magica.
La lega, il materiale di apporto, le condizioni di passivazione, la concentrazione di cloruri, la temperatura, il pH e le zone di ristagno sono tutti fattori rilevanti.
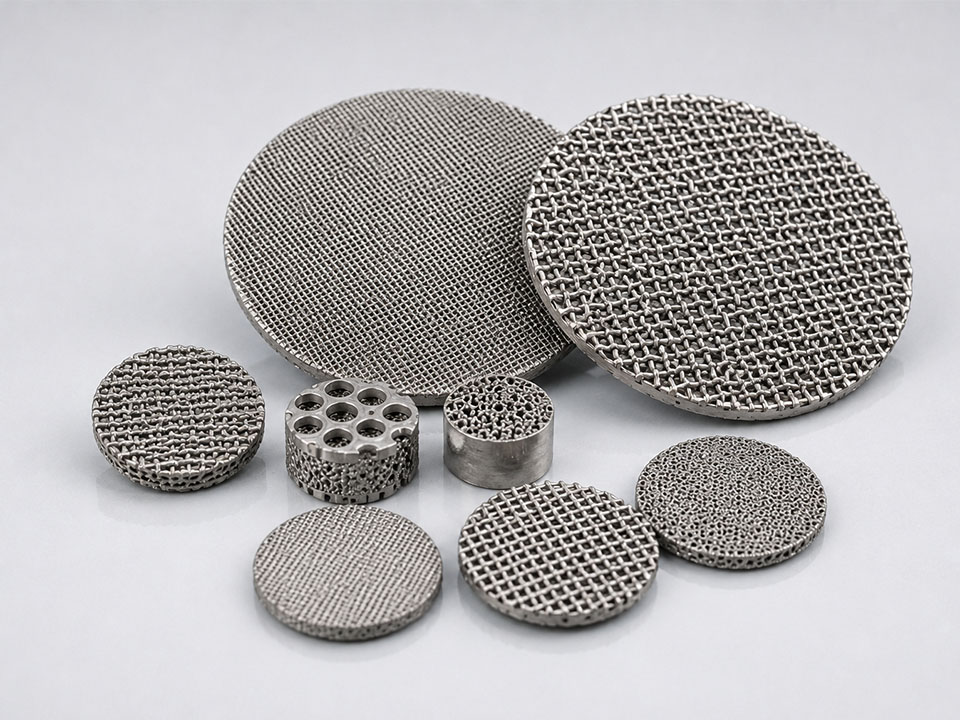
La plastica sinterizzata utilizza particelle polimeriche agglomerate per formare lo stesso tipo di rete porosa rigida e tortuosa.
Il campo operativo cambia.
I supporti in plastica vengono solitamente scelti per:
Ma il termine “plastica” è troppo generico per essere utile.
Il PE, il PP, il PTFE e il nylon presentano caratteristiche diverse in termini di resistenza chimica, bagnabilità, stabilità dimensionale, tolleranza alla sterilizzazione, intervallo di temperatura e resistenza meccanica.
Sia un filtro di sfiato in PTFE che un filtro a profondità in PE possono essere entrambi prodotti in polimero sinterizzato. Dal punto di vista funzionale, sono però molto diversi tra loro.
Quando l'applicazione è più chiara del materiale, potrebbe essere più utile rivedere Cartucce filtranti in plastica sinterizzata per applicazione anziché scegliere prima un polimero.
La scelta basata innanzitutto sul materiale sembra un approccio tecnico. A volte è un approccio controproducente.
Sì.
Ma non trasformare quella risposta in uno slogan pubblicitario senza disporre di dati di verifica.
La cattura sub-porosa può verificarsi per i seguenti motivi:
Pertanto, una struttura di 20 μm potrebbe trattenere una parte dei contaminanti di 10 μm. In determinate condizioni di prova, potrebbe addirittura trattenerne molti.
Questo non dimostra che si tratti di un valore assoluto di 10 μm.
Senza un’efficienza definita, non c’è alcuna affermazione difendibile.
Un alloggiamento per filtro economico spesso si rivela una scelta operativa costosa.
Supponiamo che una cartuccia copra solo la metà della superficie filtrante effettivamente necessaria. La velocità frontale aumenta. Il ΔP di pulizia aumenta. Le particelle potrebbero essere spinte più in profondità nella parete. Il carico del filtro diventa meno uniforme. Il tempo di funzionamento si riduce. La frequenza di pulizia aumenta.
A quel punto l'impianto acquista altre cartucce.
Ripetutamente.
Aumentando la superficie del materiale filtrante è possibile ridurre la velocità superficiale, diminuire la resistenza al flusso, aumentare la capacità di accumulo del panello e prolungare l’intervallo tra i cicli di rigenerazione. Un alloggiamento iniziale più grande può comportare un costo maggiore, ma il costo operativo totale può risultare inferiore.
Ecco la cruda verità: i risparmi sugli acquisti e quelli sui processi non vanno sempre d’accordo.
I dati relativi alle analisi dell'acqua sono utili.
Il liquido in questione potrebbe essere olio freddo.
La viscosità influisce direttamente sulla pressione necessaria per mantenere il flusso. Una cartuccia che presenta un ΔP accettabile con acqua a temperatura ambiente può diventare eccessivamente restrittiva in presenza di resina viscosa, sciroppo, lubrificante, soluzioni chimiche concentrate o carburante a bassa temperatura.
Inoltre, la viscosità varia al variare della temperatura.
Un impianto può funzionare perfettamente a 60 °C, spegnersi durante la notte e poi attivare un allarme per la pressione differenziale durante un riavvio a freddo, anche se nel filtro non è entrata alcuna contaminazione aggiuntiva.
Il filtro non si è intasato all'improvviso.
Il fluido si è addensato.
Ecco perché, per eseguire una prova di flusso attendibile, è necessario utilizzare il fluido di processo reale oppure un sostituto accuratamente selezionato con viscosità, densità, bagnabilità e tensione superficiale comparabili.
“L'affermazione ”testato con l'acqua» non dovrebbe chiudere la discussione, ma piuttosto aprirne un'altra.
La pulizia dovrebbe agire sul meccanismo di contaminazione senza danneggiare il filtro.
Sembra ovvio. La pratica, però, dimostra il contrario.
Il liquido pulito scorre attraverso l'elemento in direzione opposta a quella normale di filtrazione, sollevando il panello dalla superficie a monte.
Questo metodo funziona al meglio quando lo sporco è superficiale, non aderisce saldamente e non si è compattato all’interno della struttura porosa.
Un leggero risucchio potrebbe non avere alcun effetto.
Una quantità eccessiva potrebbe danneggiare il gruppo, far staccare i componenti di supporto o causare il deposito di impurità in altre parti dell'alloggiamento.
Il gas compresso viene iniettato a impulsi in senso inverso attraverso il materiale filtrante per frantumare e rimuovere il deposito.
La pressione di impulso è importante. Lo sono anche il volume del ricevitore, la velocità di apertura della valvola, la geometria dell’ugello, la temperatura del gas, la distanza tra gli elementi e la pressione residua sul lato sporco.
Il valore della pressione da solo non è sufficiente a descrivere l'energia di pulizia.
La cavitazione ultrasonica può rimuovere materiale dalle superfici esposte e dai passaggi interni. È spesso utile per componenti piccoli e rigidi.
Ma la pulizia ad ultrasuoni non è una magia.
Potrebbe risultare inefficace in presenza di polimeri incrostati, ossidi fortemente aderenti, resina indurita, materiale abrasivo in profondità o contaminanti nascosti all’interno di zone non accessibili. Inoltre, se la procedura è troppo aggressiva, può danneggiare giunti fragili o elementi non rinforzati.
Le sostanze chimiche acide, alcaline, i solventi, i detergenti, gli ossidanti o gli agenti chelanti possono sciogliere o allentare le impurità.
La compatibilità deve riguardare l'intero gruppo:
Un corpo in acciaio inossidabile può resistere al liquido detergente, mentre una guarnizione in elastomero no.
Questo si considera comunque un fallimento.
A volte è possibile riscaldare appositi filtri metallici per ossidare le impurità organiche.
Informati prima sull'importo del deposito.
I residui di natura sconosciuta potrebbero rilasciare gas pericolosi, lasciare ceneri corrosive, incendiarsi in modo imprevisto, reagire con la lega, sinterizzarsi formando un deposito più duro o creare gradienti termici che deformano la cartuccia.
“Bruciarlo completamente” non è una procedura ingegneristica.
I processi di rigenerazione reali prevedono spesso diverse fasi:
Quella fase finale di collaudo distingue la rigenerazione vera e propria dalla pulizia puramente estetica.
Anche un filtro pulito può comunque ostruirsi.
Confronta l'elemento con una linea di riferimento definita.
Tra i controlli utili si possono citare:
Il recupero pulito della pressione è particolarmente significativo.
Supponiamo che una cartuccia nuova produca un ΔP di 20 kPa a una portata specificata. Dopo la manutenzione e la pulizia, produce 26 kPa. Successivamente torna a 34 kPa. Poi a 45 kPa.
Sta ancora scorrendo.
Ma i blocchi interni si stanno accumulando.
La sua ulteriore utilizzabilità dipende dal margine di processo, dai requisiti di ritenzione, dai costi di pulizia e dal rischio di rilascio di contaminanti. Alla fine, l’elemento diventa un dispositivo permanente di perdita di pressione con un filtro collegato.
Non quando sembra vecchio.
Sostituirlo quando non è più possibile ripristinare le prestazioni verificate oppure quando il suo utilizzo prolungato comporta un rischio di processo inaccettabile.
Tra i segnali di allarme più comuni figurano:
Un filtro può rimanere fisicamente intatto ed essere comunque inidoneo all'uso.
Tale distinzione assume particolare importanza nei settori dei dispositivi medici, dei prodotti farmaceutici, della produzione di alimenti e bevande, del recupero dei catalizzatori, dei gas ad alta purezza, dei sistemi di raffreddamento critici e in qualsiasi processo in cui la contaminazione a valle comporti gravi conseguenze finanziarie o di sicurezza.
Non iniziare dicendo: “Ci serve una cartuccia da 10 micron”.”
Inizia dall'alimentazione.
Stato:
Includere:
Un solo numero D50 non basta.
Di solito sono le code sottili a causare problemi.
Specificare:
Fornire:
Indicare se l'elemento sarà:
Il metodo di pulizia proposto potrebbe influire sul materiale prima ancora che lo faccia il grado di filtrazione.
Se possibile, allegare i disegni:
Per geometrie non standard, sviluppo di parti di ricambio, collegamenti personalizzati o produzione su disegno, un Programma di filtri sinterizzati OEM/ODM si dovrebbe partire dai dati di processo, non da una fotografia sfocata accanto a un righello. (lvyn)
Inoltre, prima di approvare la produzione di un lotto successivo, gli acquirenti dovrebbero verificare che il fornitore impianto di filtrazione e capacità di collaudo, tra cui il controllo dei materiali, la gestione dei forni, il controllo dimensionale, le prove di flusso, la verifica della caduta di pressione e la tracciabilità dei lotti. (lvyn)
Le fotografie in formato originale sono belle.
I metodi di prova sono migliori.
Un filtro sinterizzato funziona facendo passare un liquido o un gas attraverso una rete rigida di particelle legate tra loro e pori interconnessi, dove le impurità di grandi dimensioni vengono filtrate in superficie, mentre le particelle più piccole vengono trattenute per intercettazione, impatto, adesione, formazione di ponti o cattura in profondità all’interno del materiale filtrante.
Man mano che il carico prosegue, il materiale intrappolato restringe i passaggi liberi e può formare una crosta superficiale. La pressione differenziale aumenta fino a quando la cartuccia non viene sottoposta a controlavaggio, pulizia con aria compressa, rigenerazione chimica, trattamento termico o sostituzione.
Nella filtrazione superficiale, la maggior parte delle impurità viene trattenuta sulla superficie a monte e forma gradualmente uno strato rimovibile, mentre nella filtrazione in profondità le particelle penetrano nella parete porosa e rimangono intrappolate all’interno di passaggi tortuosi per intercettazione, adesione, formazione di ponti, impatto o incastro meccanico.
In condizioni reali di esercizio, entrambi i meccanismi possono verificarsi nel corso di un unico ciclo. Il carico superficiale è solitamente più facile da invertire. Il carico in profondità può fornire una capacità di ritenzione aggiuntiva, ma il materiale fine incastrato all’interno delle gole dei pori è spesso più difficile da rimuovere.
La dimensione dei pori di un filtro sinterizzato descrive una caratteristica misurata o calcolata della sua struttura porosa, mentre il grado di filtrazione in micron descrive le prestazioni di ritenzione delle particelle in determinate condizioni di prova; i due valori sono correlati, ma non sono automaticamente identici né intercambiabili.
Gli acquirenti dovrebbero verificare se il valore pubblicato si riferisce al flusso nominale, assoluto, massimo o medio, e richiedere informazioni sul fluido di prova, sul tipo di particelle, sulla velocità di flusso, sulla pressione differenziale e sull’efficienza misurata.
La caduta di pressione aumenta perché le particelle depositate riducono l'area di flusso libera, restringono i passaggi interni dei pori e formano uno strato aggiuntivo di deposito che ostacola il flusso; l'aumento della viscosità, della velocità frontale, dello spessore del mezzo filtrante, della concentrazione di contaminanti o della comprimibilità del deposito può accelerare notevolmente tale aumento.
Un aumento graduale riflette spesso un carico normale. Un aumento improvviso può indicare un’anomalia nel processo, fluido freddo, contaminazione viscosa, apparecchiature di pretrattamento danneggiate, rapida compattazione del panello o un’ostruzione in un altro punto delle tubazioni.
Molti filtri sinterizzati possono essere puliti e riutilizzati poiché la loro struttura porosa legata è in grado di sopportare il flusso inverso, il soffiaggio di gas, il trattamento a ultrasuoni, l'uso di sostanze chimiche compatibili, il vapore o il riscaldamento controllato; tuttavia, l'effettiva riutilizzabilità dipende dal materiale del mezzo filtrante, dal comportamento delle sostanze contaminanti, dal design del gruppo e dalla procedura di pulizia.
Dopo la pulizia, l’elemento deve essere controllato rispetto a valori di riferimento approvati relativi a portata, pressione differenziale, integrità, dimensioni o ritenzione. Il fatto che sembri pulito non significa che funzioni correttamente.
Un filtro in metallo sinterizzato è generalmente più adatto a temperature elevate, pressioni differenziali elevate, rigenerazione termica, solidi abrasivi e pulizie meccaniche intense, mentre un filtro in plastica sinterizzata può offrire un peso inferiore, geometrie personalizzate economiche, resistenza chimica mirata e una più facile integrazione in gruppi OEM compatti.
Nessuna delle due opzioni è automaticamente superiore. La scelta dovrebbe basarsi su fattori quali la composizione chimica del fluido, la temperatura di esercizio, la pressione, il tempo di ritenzione richiesto, il metodo di pulizia, le condizioni di sterilizzazione, la geometria, la documentazione normativa, il volume di produzione e il costo totale del ciclo di vita.
Un filtro sinterizzato non è semplicemente un tubo poroso più un bel numero tondo.
Si tratta di un sistema azionato a pressione che coinvolge la geometria dei mezzi filtranti, la reologia dei fluidi, il comportamento delle impurità, l’area attiva, la struttura del panello, l’energia di pulizia, i limiti meccanici e quella domanda scomoda che nessuno vuole porre: cosa succede quando il processo smette di funzionare normalmente?
Invia i dati reali:
Il team di ingegneri potrà quindi esaminare il requisito tramite il Servizio di sviluppo filtri personalizzati OEM/ODM e valutare le strutture in plastica sinterizzata o in metallo in relazione alle condizioni operative.
Non l'opuscolo.
Il processo.