Das liegt an den Poren.
Diese Antwort ist zwar technisch korrekt, aber nahezu nutzlos, da das tatsächliche Verhalten eines Sinterfilters davon abhängt, wie diese Poren miteinander verbunden sind, wo sie sich verengen, wie scharf die Kanäle abbiegen, welche Eigenschaften die Verunreinigung aufweist und wie stark der Bediener die Flüssigkeit durch den Filter drückt.
Einfach? Nicht wirklich.
A Ein Sinterfilter funktioniert, indem Flüssigkeit oder Gas durch einen starren, porösen Körper aus gebundenen Metall- oder Polymerpartikeln geleitet wird.. Flüssigkeit fließt durch miteinander verbundene Hohlräume. Verunreinigungen hingegen nicht. Oder, genauer gesagt, manche nicht – denn Partikel können an der Oberfläche zurückgehalten, in einer Verengung eingeklemmt, gegen eine Porenwand geschleudert, in einem vorhandenen Schmutzkuchen festgehalten oder direkt hindurchgetragen werden.
Diese letzte Möglichkeit wird in Verkaufsbroschüren meist nicht erwähnt.
Das sollte es nicht.

Fangen Sie mit Pulver an.
Metallpulver, Polymerpulver, Metallfasern, gewebte Netzschichten – manchmal auch eine Kombination aus mehreren dieser Materialien. Das Ausgangsmaterial wird geformt und unterhalb seines vollständigen Schmelzpunkts erhitzt, bis benachbarte Partikel an ihren Kontaktstellen miteinander verbunden werden. Dabei wird bewusst genügend Freiraum belassen, um ein stabiles Porennetzwerk zu schaffen.
Diese leeren Stellen sind die Arbeitsmedien.
Ändert man die Pulververteilung, ändert sich auch die Porenstruktur. Bei erhöhter Verdichtung kann die Durchlässigkeit sinken. Eine Änderung des Erhitzungszyklus kann sich auf die Haftfestigkeit, die Maßschrumpfung, die Porenform und die Wiederholbarkeit zwischen den Chargen auswirken.
Laut Mott Corporation, die Pulverkorngröße, das Pressen und der Sintervorgang beeinflussen gemeinsam die Porenverteilung, die Festigkeit und die Durchlässigkeit in porösen Metallelementen. (Mott Corporation)
Das ist die wenig glamouröse Wahrheit: Die Filterleistung beginnt bereits bei der Pulveraufbereitung und der Ofensteuerung – lange bevor die Filterpatrone in das Gehäuse eingesetzt wird.
Zu den gängigen Metalloptionen gehören:
Für Kunststoffmedien können folgende Materialien verwendet werden:
Der zugrunde liegende Filtrationsmechanismus mit porösem Filter ist in beiden Kategorien ähnlich. Ihre zulässigen Werte hinsichtlich Temperatur, Druck, chemischer Beanspruchung, Sterilisationsverfahren und mechanischer Beanspruchung unterscheiden sich jedoch.
Bei Komponenten für Flüssigkeiten und Gase bei niedrigen Temperaturen, Entlüftungsanwendungen, medizinische Anwendungen, Laboranwendungen sowie OEM-Komponenten können Ingenieure folgende Aspekte vergleichen: Filterpatronen aus PE, PP, PTFE, Nylon und anderen gesinterten Kunststoffen. (lvyn)
Nichts fließt allein aufgrund der Tatsache, dass Poren vorhanden sind.
Der Filter benötigt eine Druckdifferenz: höherer Druck stromaufwärts, niedrigerer Druck stromabwärts. Diese Differenz – normalerweise ausgedrückt als ΔP—drückt Flüssigkeit oder Gas in die poröse Wand hinein und auf der sauberen Seite wieder heraus.
Für eine relativ langsame, laminare Strömung durch poröse Medien liefert das Darcy-Gesetz eine nützliche erste Näherung:
ΔP ≈ μLv/k
Wo:
Die Gleichung dient nicht nur der Zierde. Sie liefert fast sofort eine Erklärung für verschiedene Probleme in der Produktion.
Höhere Viskosität? Dann ist mit mehr Widerstand zu rechnen.
Dickere Wand? Mehr Widerstand.
Geringere Durchlässigkeit? Wieder mehr Widerstand.
Man lässt die doppelte Durchflussmenge durch eine zu klein dimensionierte Filterpatrone fließen und gibt dann dem Filter die Schuld für einen “hohen Druckabfall”? Ich halte das ehrlich gesagt für eine der faulsten Diagnosepraktiken der Branche.
Die University of Illinois erläutert den Strömungswiderstand in porösen Medien anhand des Druckgradienten, der Viskosität der Flüssigkeit, der Weglänge, der Fläche und der Durchlässigkeit in ihrer Erörterung zu Darcy-Strömung durch poröses Material. Die einfache Beziehung verliert an Zuverlässigkeit, wenn Faktoren wie die Kompressibilität von Gas, Turbulenzen, Schlupfströmung oder hohe Strömungsgeschwindigkeiten ins Spiel kommen, bleibt aber dennoch ein solider Ausgangspunkt für die technische Berechnung.
Vergessen Sie das ordentliche Diagramm mit identischen, geraden Löchern.
Echt gesintertes Material gleicht eher einem dreidimensionalen Gangsystem, das sich zwischen verschmolzenen Körnern gebildet hat. Ein Durchgang verengt sich, ein anderer weitet sich. Zwei Kanäle laufen zusammen und teilen sich dann wieder. Es entstehen Sackgassen. Die Oberflächenstruktur ändert sich von Stelle zu Stelle.
Die Flüssigkeit fließt auf dem verfügbaren Weg.
Diese kurvenreiche Strecke wird beschrieben als Windung. Eine höhere Windungszahl kann zu mehr Kontakt zwischen Partikeln und der Wand sowie zu einer längeren effektiven Durchlaufstrecke führen, erhöht jedoch auch den Widerstand und bietet Verunreinigungen mehr Stellen, an denen sie sich dauerhaft festsetzen können.
Gut für Aufnahmen.
Ungeeignet für die Reinigung.
Und genau deshalb sagt mir die Angabe “Porengröße 10 μm” nicht genug. Handelt es sich dabei um die Porengröße bei mittlerem Durchfluss? Um die maximale Öffnung? Um einen Nennrückhaltewert? Um eine Bubble-Point-Korrelation? Um eine mikroskopische Schätzung? Um einen Wirkungsgrad, der mit einem bestimmten Teststaub gemessen wurde?
Gleiche Zahl. Andere Bedeutung.
Die Größenausschlussmethode steht im Mittelpunkt des Interesses, weil sie sich leicht darstellen lässt.
Ein Teilchen ist größer als das Loch. Es bleibt stehen.
Erledigt.
Ein funktionierender Sinterfilter sieht jedoch selten so ordentlich aus. Der aktive Abscheidemechanismus hängt vom Partikeldurchmesser, der Partikelform, der Dichte, der Geschwindigkeit, der Oberflächenbeschaffenheit, der Viskosität, der Konzentration, der elektrostatischen Ladung, der Feuchtigkeit und der Menge an Schmutz ab, die sich bereits im Filtermedium angesammelt hat.
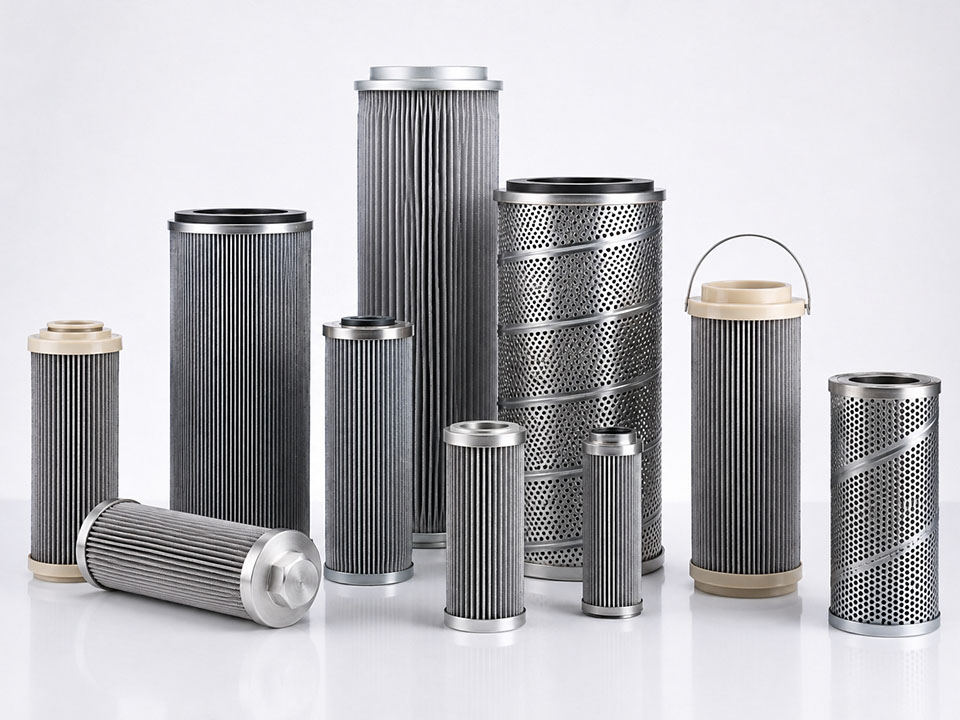
Partikel, die zu groß sind, um in die vorhandenen Porenöffnungen einzudringen, verbleiben auf oder in der Nähe der stromaufwärts gelegenen Oberfläche.
Das ist eine klassische Siebung. Die US-Umweltschutzbehörde (EPA) beschreibt die Sediment- und mikroporöse Filtration als das physikalische Zurückhalten von Schwebstoffen, die größer sind als die Nennporengröße, an der Oberfläche des Filtermediums. (US-Umweltschutzbehörde (EPA))
Doch selbst hier ist “größer” nicht immer eindeutig.
Ein starres, kugelförmiges Partikel verhält sich vorhersehbar. Ein flexibles Gelstück hingegen nicht. Ein nadelförmiger Fremdkörper kann sich drehen und in Längsrichtung eindringen. Ein Agglomerat kann unter Scherbeanspruchung zerbrechen. Weiches biologisches Material kann sich durch eine Öffnung zusammendrücken, die auf dem Papier kleiner erscheint.
Die Logik eines Katalogs bricht schnell zusammen.
Ein Teilchen folgt der strömenden Flüssigkeit, kommt dabei jedoch so nah an eine Porenwand heran, dass es diese berührt.
Sobald der Kontakt zustande kommt, können Adhäsion, Oberflächenrauheit, Feuchtigkeit, Öl oder mechanische Verkeilung dafür sorgen, dass das Partikel dort haften bleibt. Das Partikel muss nicht größer sein als der Poreneingang. Es muss lediglich mit der inneren Struktur kollidieren und sich nicht lösen lassen.
Die Flüssigkeit dreht sich. Ein schwereres Teilchen dreht sich nicht schnell genug.
Durch seine Bewegungsenergie wird es aus der Strömungslinie herausgetrieben und prallt gegen eine Porenwand. Dieser Effekt macht sich in der Regel bei dichteren Partikeln, höheren Geschwindigkeiten und abrupten Änderungen der Strömungsrichtung stärker bemerkbar.
Ein schneller Durchfluss hat seinen Preis.
Dies kann zwar die Abscheidung durch Verfestigung erhöhen, aber auch den Druckunterschied (ΔP) vergrößern, Feinanteile tiefer in das Filtermedium drängen, den Filterkuchen verdichten oder nur schwach zurückgehaltenes Material stromabwärts befördern.
Sehr kleine Aerosolpartikel bewegen sich nicht in perfekt geraden Linien. Durch molekulare Kollisionen kommen sie vom Kurs ab.
Diese zufällige Bewegung erhöht die Wahrscheinlichkeit, mit einer inneren Oberfläche in Kontakt zu kommen, weshalb sich das Gasfiltrationsverhalten nicht immer durch den Vergleich eines Porendurchmessers mit einem Partikeldurchmesser vorhersagen lässt.
Die kleinsten Teilchen können sich seltsam verhalten.
Ein Teilchen dringt ein. Ein weiteres setzt sich daneben fest. Ein drittes füllt die verbleibende Lücke aus.
Bald wird der Poreneingang durch Material überbrückt, das einzeln vielleicht noch hindurchgepasst hätte. Sobald sich diese Brücke gebildet hat, lagern sich größere Mengen an Feststoffen darauf ab.
Ein vorübergehender Defekt wird zu einer aktiven Filterschicht.
Klebriges Harz, öliger Ruß, kristallines Salz, Katalysatorstaub, Metalloxide, weiche biologische Feststoffe und trockener Mineralstaub belasten die Filtermedien nicht in gleicher Weise.
Manche Partikel haften chemisch. Andere verhaken sich in Unebenheiten der Oberfläche. Einige wenige drängen sich in Porenöffnungen wie Sand unter einem Ventilsitz.
Und manche kommen nie wieder heraus.
Das fällt meist erst nach dem dritten Reinigungszyklus auf, wenn die Kartusche zwar makellos aussieht, sich der Durchflusswiderstand jedoch unbemerkt verdoppelt hat.
Die Leute mögen übersichtliche Kategorien. Filtern ist das egal.
Ein Sinterelement kann zunächst durch Tiefenabscheidung arbeiten, dann zunehmend zur Oberflächenabscheidung übergehen und später hauptsächlich über einen Schmutzkuchen wirken. Der Mechanismus ändert sich, während die Patrone im selben Gehäuse verbleibt.
Bei der Oberflächenfiltration werden die meisten Feststoffe an der stromaufwärtigen Seite oder in deren Nähe zurückgehalten. Mit fortschreitender Beladung bilden die zurückgehaltenen Partikel einen Filterkuchen.
Dieser Kuchen wird Teil des Filtersystems.
Diese Betriebsart wird häufig bevorzugt, wenn:
Die Kuchenfiltration hat jedoch ihre Tücken. Ein lockerer Filterkuchen kann die Rückhaltung verbessern, ohne dass es zu einem erheblichen Druckverlust kommt. Ein komprimierbarer Filterkuchen kann jedoch zusammenfallen, sich verschließen und den Differenzdruck fast senkrecht in die Höhe treiben.
Derselbe Filter. Anderer Schlamm.
Bei der Tiefenfiltration können Partikel in den porösen Filterkörper eindringen, bevor sie abgefangen, durch Prallwirkung gestoppt, überbrückt, anhaftend oder mechanisch zurückgehalten werden.
In der Regel steht mehr internes Lagervolumen zur Verfügung. Das klingt verlockend – und ist es manchmal auch.
Doch tiefsitzende Verunreinigungen lassen sich nur schwer beseitigen. Durch den Rückfluss wird zwar die Oberflächenschicht abgelöst, doch feines Material bleibt in den engen Porenöffnungen zurück. Das Filterelement funktioniert zwar wieder, aber nie mehr ganz wie neu.
In den Leitlinien von Mott zu porösem Metall wird darauf hingewiesen, dass sich durch einen entfernbaren Oberflächenbelag der Druck nach der Reinigung wiederherstellen lässt, während eine fortschreitende interne Belastung dazu führen kann, dass der ursprüngliche Druckabfall im gereinigten Zustand nicht vollständig wiederhergestellt wird. (Mott Corporation)
Hier ist die bittere Wahrheit: “Wiederverwendbar” beschreibt das Einsatzpotenzial, nicht jedoch einen garantierten Reinigungserfolg.
Die Patrone, die Sie einsetzen, und die Patrone, die Sie entfernen, sind hydraulisch gesehen unterschiedliche Objekte.
Beim Start bestimmt die hergestellte poröse Struktur den Widerstand. Das ist der saubere Ausgangswert – die Zahl, die die Wartungsteams aufzeichnen sollten, um sie dann umgehend in einer Tabelle zu verlieren, die sechs Monate später niemand mehr finden kann.
Nimm es ordentlich auf:
Ein ΔP-Messwert ohne Angabe der Betriebsbedingungen ist nahezu bedeutungslos.
Zehn Kilopascal bei einer Wassertemperatur von 20 °C sind nicht mit zehn Kilopascal bei kaltem Hydrauliköl vergleichbar. Bei Gasmessungen ist die Sache noch komplizierter, da sich Dichte und Kompressibilität mit dem Druck ändern.
Feine Verunreinigungen dringen allmählich in die Struktur ein.
Manche bleiben haften. Manche bilden eine Brücke. Andere dringen tiefer ein, bevor sie zum Stillstand kommen. Die verfügbaren Strömungswege verengen sich, sodass die Durchlässigkeit abnimmt. Gleichzeitig kann sich die Rückhaltung scheinbar verbessern, da das teilweise beladene Medium nun über kleinere effektive Durchgänge verfügt.
Das kann Bediener in die Irre führen.
Der Filter scheint “besser zu funktionieren”, kurz bevor er den Prozess zum Erliegen bringt.
Es sammelt sich genügend Material an, damit sich die stromaufwärts gelegene Ablagerung wie eine eigenständige poröse Schicht verhält.
Nun kann der Filterbelag Partikel auffangen, die ein sauberer Filter nicht zuverlässig zurückhalten würde. Die Produktklarheit verbessert sich. Der Druckabfall steigt. Das Ablagerungsmuster gewinnt gegenüber der ursprünglichen Porengröße an Bedeutung.
Dies ist häufig der gewünschte Betriebszustand bei der Katalysatorrückgewinnung, der Heißgasfiltration und beim Einsatz mit Flüssigkeiten mit hohem Feststoffanteil – vorausgesetzt, der Filterkuchen bleibt durchlässig und kann später entfernt werden.
Irgendwann ist der Lauf zu Ende.
Das muss nicht unbedingt daran liegen, dass die Poren vollständig verstopft sind. Ein Zyklus kann aus folgenden Gründen ausbleiben:
Die Betreiber machen manchmal einfach weiter Druck.
Das ist selten sinnvoll. Ein zu hoher Druckunterschied (ΔP) kann die Ablagerungen verdichten, Feinanteile tiefer in das Material drängen, nicht abgestützte Teile verformen, Dichtungen beschädigen, schwächere Filtermedien zum Zusammenbruch bringen oder die Wirksamkeit des nächsten Reinigungszyklus erheblich beeinträchtigen.
“Jeden Freitag putzen” lässt sich ganz einfach einplanen.
Oft liegt es auch an einer mangelhaften Prozesssteuerung.
Ein Filter, der eine saubere Charge verarbeitet, kann wochenlang einwandfrei funktionieren. Dasselbe Filterelement kann jedoch innerhalb von vierzig Minuten verstopfen, wenn ein vorgeschalteter Abscheider ausfällt, der Tankboden aufgerührt wird oder ein Bediener eine nicht spezifikationsgerechte Suspension in die Leitung einleitet.
Der Differenzdruck zeigt die Veränderung an, während sie stattfindet.
Die Die WaterSense-Leitlinien der EPA vom März 2024 empfiehlt den Einsatz von Drucksensoren, um festzustellen, wann der Widerstand hoch genug ist, um eine Rückspülung zu rechtfertigen, anstatt die Filteranlagen häufiger als nötig zu reinigen. Im selben Dokument werden ungefähre Entfernungswerte von 0,1 μm für die Mikrofiltration und 0,01 μm für die Ultrafiltration, wobei diese Einstufungen jedoch nicht mit allgemeingültigen Bewertungen für Sinterfilter verwechselt werden sollten. (US-Umweltschutzbehörde (EPA))
Durch die druckbasierte Reinigung lassen sich zwei kostspielige Fehler vermeiden:
Dennoch ist ΔP ein Indikator – keine Diagnose.
Ein steigender Druckabfall deutet auf einen erhöhten Widerstand hin. Er gibt jedoch keinen Aufschluss darüber, ob die Ursache in einer normalen Ablagerung, kalter Flüssigkeit, der Verfestigung von Polymeren, biologischem Bewuchs, klebrigen Mitnahmen, einem verstopften Auslassventil oder einem defekten Druckmessumformer liegt.
Jemand muss doch noch nachdenken.
Ich würde diese Warnung auf jedem Angebot für Industriefilter in roter Schrift anbringen.
Die Porengröße beschreibt die poröse Struktur. Die Filterleistung beschreibt die Partikelrückhaltefähigkeit unter definierten Testbedingungen.
Steht das damit in Zusammenhang? Ja.
Austauschbar? Nein.
Ein Filter mit einer charakteristischen Porengröße von 20 μm kann viele kleinere Partikel durch Abfangen, Windungsreichheit, Brückenbildung oder Kuchenbildung zurückhalten. Das macht ihn jedoch nicht auf magische Weise zu einem absoluten 5-μm-Filter.
Ebenso kann ein Verunreinigungsstoff, der größer ist als der veröffentlichte Porenwert, unter Umständen hindurchgelangen, wenn er biegsam, langgestreckt, komprimierbar oder unter Druck zerbrechlich ist.
Fragen Sie den Lieferanten:
Ohne diese Angaben ist eine Mikron-Angabe meist nur reine Dekoration.
In Mott’s technischer Übersicht wird beispielsweise zwischen „Media Grade“, „Mean Flow Pore“ und „Filtration Rating“ unterschieden, anstatt diese als einen einzigen Wert zu behandeln. (Mott Corporation)
| Auslegungs- oder Betriebsgröße | Was passiert im Inneren des Filters? | Wahrscheinlicher Systemeffekt | Häufiger Fehler beim Einkauf |
|---|---|---|---|
| Kleinere Porenöffnungen | Es stehen nur noch wenige große Passagen zur Verfügung | Höhere Retention, in der Regel höherer reiner ΔP-Wert | Auswahl der kleinsten verfügbaren Nennleistung |
| Höhere Porosität | Es steht mehr Hohlraum für den Durchfluss zur Verfügung | Höhere Durchlässigkeit und höhere Schmutzaufnahmekapazität | Unter der Annahme, dass allein die Porosität die Retention bestimmt |
| Stärkere Windung | Die Flüssigkeit nimmt längere, komplexere Wege | Mehr innerer Kontakt, möglicherweise aufwendigere Reinigung | Tiefgreifende Verunreinigungen ignorieren |
| Dickere Medienwand | Die Strömung fließt durch poröses Material | Höhere Belastbarkeit und mögliche Tiefenkapazität | Übernahme von Abmessungen ohne Durchflussprüfung |
| Höhere Viskosität der Flüssigkeit | Es ist mehr Kraft erforderlich, um den Durchfluss aufrechtzuerhalten | Höherer Differenzdruck | Prüfung mit Wasser, wenn die Betriebsflüssigkeit Öl ist |
| Höhere Anströmgeschwindigkeit | Pro Flächeneinheit fließt mehr Flüssigkeit | Höheres ΔP und mögliche Partikeldurchdringung | Reduzierung der Filterfläche zur Senkung der Gehäusekosten |
| Breite Partikelverteilung | Feinpartikel füllen die Zwischenräume zwischen groben Feststoffen aus | Schnellere Verstopfung der Poren oder dichterer Kuchen | Nur das größte Partikel angeben |
| Komprimierbare Verunreinigungen | Der Kuchen verdichtet sich, wenn der Druck steigt | Schneller und nichtlinearer Anstieg von ΔP | Einfache Rückspülung erwartet |
| Klebrige oder ölige Feststoffe | Partikel haften stark an den Innenflächen | Schlechte Regeneration und Restwiderstand | Unter der Annahme, dass jeder starre Filter wiederverwendbar ist |
| Zu hoher Reinigungsdruck | Das Entfernen des Kuchens verläuft aggressiv | Schäden am Filtermedium oder Durchbruch von Verunreinigungen | Eine intensivere Reinigung als bessere Reinigung betrachten |
Der Tisch ist wichtig, weil Filter als Systeme versagen, nicht als isolierte Materialien.
Eine Filterpatrone kann zwar die richtigen metallurgischen Eigenschaften aufweisen und dennoch zu klein sein. Die Filterfläche mag zwar ausreichend sein, doch der Filterkuchen lässt sich möglicherweise komprimieren. Die Mikron-Einstufung mag zwar stimmen, aber das Dichtungselastomer quillt auf. Oder der Filter lässt sich zwar hervorragend mit Lösungsmittel reinigen – nur dass der Prozess keine Lösungsmittelrückstände zulässt.
Jede Spezifikation hat eine Unstimmigkeit.
Zieh daran.
Dies ist keine herkömmliche Anwendung eines werkseitigen Filters. Genau deshalb ist sie so nützlich.
Das Mini-ROXY-Whitepaper der NASA aus dem Jahr 2023 befasste sich mit einem porösen Metallkathodenbecher, der in einem Salzschmelze-Elektrolysesystem zur Aufbereitung von Mondregolith zum Einsatz kommt. Die poröse Struktur musste den Austausch von Elektrolyt und die Bewegung von Sauerstoffionen ermöglichen und gleichzeitig festes Material zurückhalten.
Dann kamen die Bußgelder.
In der Studie wurde ein potenzieller Verlust von aufbereiteten Regolithpartikeln identifiziert, die kleiner sind als 10 μm durch den porösen Kathodenbecher. Diese entwichenen Partikel könnten die Materialausbeute verringern, in den Salzelektrolyten gelangen, sich im Laufe wiederholter Zyklen ansammeln und Eigenschaften wie die Leitfähigkeit oder die optische Basizität verändern.
Die vorgeschlagene Lösung lautete nicht: “Kaufen Sie einen feineren Filter.”
Stattdessen berücksichtigte das Team die vorgelagerte Partikelgrößenauswahl, die Porengröße der Kathode, die Porenstruktur, die Tortuosität und die Gesamtporosität gemeinsam. Der Artikel beschreibt mögliche Sortierschwellenwerte im 10–50 μm Bereich, abhängig von der Kathodenkonstruktion.
Und die Temperatur? Die macht es einem nicht gerade leicht.
Die Salzabscheidungsstufe umfasste eine Zentrifugation bei einer Drehzahl von über 700 °C, unter Verwendung einer porösen, temperaturbeständigen und korrosionsbeständigen Struktur, die geschmolzenes Salz durchlassen und gleichzeitig den aufbereiteten Regolith zurückhalten würde. Bei den Bodentests kamen Zentrifugen zum Einsatz, die für mehr als 800 °C und bis zu 1.000 U/min.
Lesen Sie den NASA-Whitepaper zu Mini-ROXY, und die Erkenntnis liegt auf der Hand: Die Aufbereitung der Beschickung und die Auslegung poröser Medien sind ein einziges Problem – und nicht zwei getrennte Beschaffungsentscheidungen.
Ruß ist ein unangenehmer Filterfutter.
Es ist feinporig, kohäsiv, flexibel und in der Lage, eine Schicht zu bilden, deren Verhalten sich beim Erhitzen drastisch verändert. Eine Studie aus dem Jahr 2023 in Wissenschaft und Technologie der Emissionsminderung die Rußablagerung und Regeneration in einem Wandströmungskanal mit gesinterten Metallkörpern verfolgt.
Die Größe der Agglomerate des erzeugten Rußes lag bei etwa 90 nm, mit Primärpartikeln von etwa 20–40 nm. Bei dem Test wurde ein Rußmassenstrom von 40 mg/h. (Springer)
Mit steigender Belastung wurde die gemessene Partikelschicht dicker:
Doch die Schicht verhielt sich nicht wie eine glatte, unbewegliche Decke. Während der Regeneration oxidierte sie, bekam Risse, schrumpfte, löste sich ab und schwebte wieder in der Suspension.
Die Temperatur hat das Ergebnis drastisch verändert.
Bei einer Endregenerierungstemperatur von 480 °C, war nach zwei Stunden noch Ruß vorhanden. Um 600 °C, wurden die Partikel nach 51 Minuten, wodurch die angegebene Regenerationszeit um 55%. (Springer)
Die vollständige Springer-Studie ist lesenswert, weil es etwas verdeutlicht, was ein statisches Produktdatenblatt nicht vermitteln kann: Der Kuchen ist eine sich verändernde mechanische Struktur und nicht nur “Schmutz auf einem Filter”.”
Aber übernehmen Sie den Wert von 600 °C nicht einfach blind.
Unterschiedliche Rußzusammensetzungen, Sauerstoffkonzentrationen, Legierungen, Mediendicken, Strömungsgeschwindigkeiten, Katalysatorgehalte und Temperaturanstiege können zu unterschiedlichen Ergebnissen führen – oder zu einer beschädigten Kartusche.
Zahlen brauchen einen Kontext.
Das Beispiel der EPA ist weniger dramatisch. Es ist vielleicht sogar hilfreicher.
In ihren Leitlinien zur Wasseraufbereitung aus dem Jahr 2024 beschreibt die Behörde die Abscheidung von Schwebstoffen an der Oberfläche und empfiehlt den Anlagen, bei der Entscheidung, ob eine Rückspülung erforderlich ist, Drucksensoren einzusetzen. (US-Umweltschutzbehörde (EPA))
Warum ist das wichtig?
Denn viele Werke reinigen Filter nach wie vor aus Gewohnheit, aufgrund von Schichtwechseln, nach festgelegten Zeitabständen oder aufgrund des vagen Eindrucks, dass “es wahrscheinlich schon lange genug her ist”.”
Die druckbasierte Steuerung reagiert auf den tatsächlichen Widerstand.
Dadurch wird ein vorzeitiges Spülen vermieden, aber es hilft auch, ein zu spätes Spülen zu verhindern – wenn sich der Kuchen bereits verdichtet hat, der Durchfluss zusammengebrochen ist und der Bediener darauf mit einer Erhöhung des Pumpendrucks reagiert.
Ich sage es ganz offen: Abzuwarten, bis die Produktion bemerkt, dass der Filter verschmutzt ist, ist keine Wartungsstrategie.
Mechanisch gesehen ist das Filterkonzept dasselbe. Die Flüssigkeit fließt nach wie vor durch miteinander verbundene Poren. Partikel werden weiterhin durch Ausschluss, Abfangen, Aufprall, Brückenbildung, Adhäsion und Kuchenbildung zurückgehalten.
Der Unterschied liegt darin, was die Struktur aushalten kann.
A Filterpatrone aus Sintermetall kann in Betracht gezogen werden, wenn der Prozess hohe Temperaturen, Dampfeinwirkung, hohe Differenzdrücke, abrasive Feststoffe, thermische Regeneration, wiederholtes Rückspülen, Vakuumbedingungen oder aggressive Chemikalien umfasst, die mit der ausgewählten Legierung verträglich sind. (lvyn)
Metallträger können Folgendes bieten:
Das klingt unschlagbar.
Das ist es nicht.
Sehr feine Sintermetallfiltermedien können einen erheblichen Reinigungsdruck (ΔP) verursachen. Bei Edelstahl kann es zu Lochfraß oder Spaltkorrosion kommen. Hohe Temperaturen können zu Oxidation, Kriechen oder thermischer Ermüdung führen. Schweißnähte und Endanschlüsse können versagen, bevor die poröse Wand versagt. Ein spröder Filterkuchen kann sich nach einem Rückschlag ablösen und nachgeschaltete Anlagen überlasten.
Und 316L ist kein Zaubermittel.
Die Legierung, der Schweißzusatzwerkstoff, der Passivierungszustand, die Chloridkonzentration, die Temperatur, der pH-Wert und die Stagnationszonen spielen alle eine Rolle.
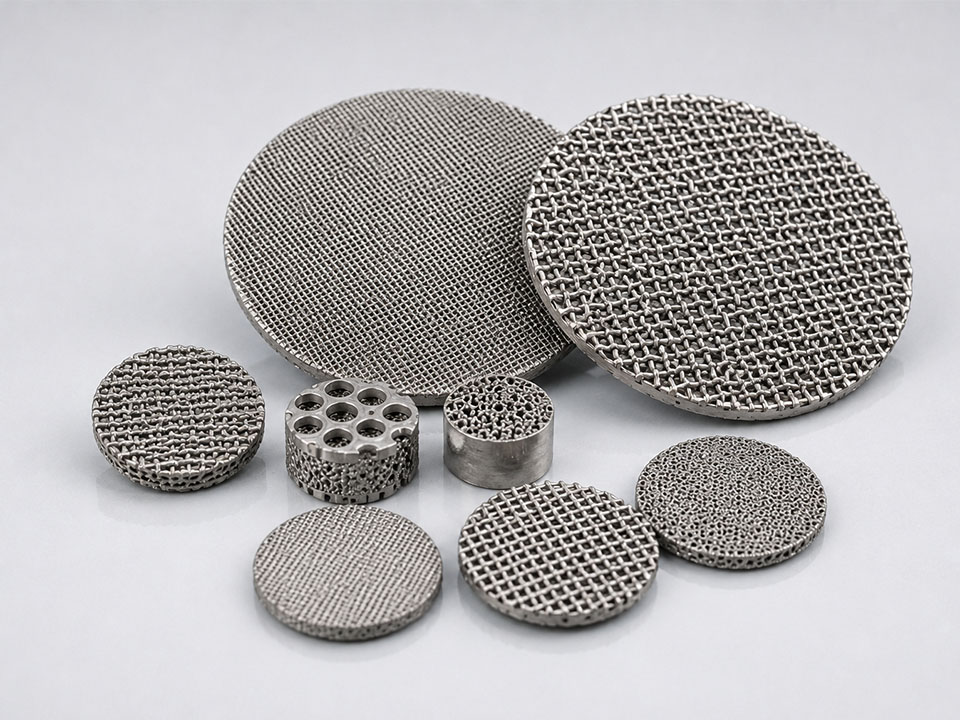
Bei gesintertem Kunststoff werden miteinander verbundene Polymerpartikel verwendet, um ein ähnlich breit gefächertes Netzwerk aus starren, gewundenen Poren zu bilden.
Der Betriebsbereich ändert sich.
Kunststoffmedien werden üblicherweise für folgende Zwecke ausgewählt:
Aber der Begriff “Kunststoff” ist viel zu weit gefasst, um wirklich hilfreich zu sein.
PE, PP, PTFE und Nylon unterscheiden sich hinsichtlich ihrer chemischen Beständigkeit, Benetzbarkeit, Maßhaltigkeit, Sterilisationstoleranz, Temperaturbeständigkeit und mechanischen Festigkeit.
Ein PTFE-Entlüftungsfilter und ein PE-Tiefenfilter können beide gesinterte Polymerprodukte sein. In ihrer Funktionsweise sind sie jedoch nur entfernt miteinander verwandt.
Wenn die Anwendung klarer ist als der Stoff, kann es sinnvoller sein, Folgendes zu wiederholen: Filterpatronen aus Sinterkunststoff nach Anwendungsbereich anstatt zuerst ein Polymer auszuwählen.
Die Auswahl nach dem Material wirkt sehr technisch. Manchmal ist das der falsche Ansatz.
Ja.
Aber machen Sie diese Antwort nicht ohne Testdaten zu einem Marketingversprechen.
Eine Subporen-Einfang kann aus folgenden Gründen auftreten:
Eine 20-μm-Struktur könnte also einen Teil der 10-μm-Verunreinigungen zurückhalten. Unter bestimmten Testbedingungen könnte sie sogar viele davon zurückhalten.
Das beweist noch lange nicht, dass der absolute Nennwert 10 μm beträgt.
Ohne definierten Wirkungsgrad gibt es keine stichhaltige Behauptung.
Ein billiges Filtergehäuse erweist sich oft als kostspielige Betriebsentscheidung.
Angenommen, eine Kartusche deckt nur die Hälfte der tatsächlich benötigten Filterfläche ab. Die Anströmgeschwindigkeit steigt. Der Reinigungsdruckunterschied ΔP nimmt zu. Partikel können tiefer in die Wand hineingedrückt werden. Die Beladung des Filterkuchens wird ungleichmäßiger. Die Betriebszeit verkürzt sich. Die Reinigungshäufigkeit steigt.
Dann kauft das Werk weitere Kartuschen.
Immer wieder.
Eine Vergrößerung der Filterfläche kann die Oberflächengeschwindigkeit senken, den Reinigungswiderstand verringern, die Filterkuchenkapazität erhöhen und die Zeit zwischen den Regenerationszyklen verlängern. Das größere Ausgangsgehäuse mag zwar höhere Anschaffungskosten verursachen, doch die Gesamtbetriebskosten können dadurch sinken.
Hier ist die bittere Wahrheit: Einsparungen im Beschaffungswesen und Prozessoptimierungen gehen nicht immer Hand in Hand.
Die Wasseruntersuchungsdaten sind praktisch.
Bei Ihrer Flüssigkeit könnte es sich um kaltes Öl handeln.
Die Viskosität hat direkten Einfluss auf den Druck, der zur Aufrechterhaltung des Durchflusses erforderlich ist. Eine Kartusche, die bei Wasser mit Raumtemperatur einen akzeptablen, geringen Druckunterschied (ΔP) aufweist, kann bei viskosen Harzen, Sirup, Schmiermitteln, konzentrierten chemischen Lösungen oder Kraftstoffen mit niedriger Temperatur zu erheblichen Durchflussbeeinträchtigungen führen.
Außerdem ändert sich die Viskosität mit der Temperatur.
Ein System kann bei 60 °C einwandfrei laufen, über Nacht abgeschaltet werden und dann bei einem Kaltstart aufgrund des Differenzdrucks einen Alarm auslösen – obwohl keine zusätzlichen Verunreinigungen in den Filter gelangt sind.
Der Filter ist nicht plötzlich verstopft.
Die Flüssigkeit verdickte sich.
Aus diesem Grund erfordert ein seriöser Durchflussversuch entweder die tatsächliche Prozessflüssigkeit oder einen sorgfältig ausgewählten Ersatzstoff mit vergleichbarer Viskosität, Dichte, Benetzbarkeit und Oberflächenspannung.
“Mit Wasser getestet” sollte die Diskussion nicht beenden. Es sollte eine neue Diskussion anstoßen.
Bei der Reinigung sollte der Verschmutzungsmechanismus bekämpft werden, ohne den Filter zu beschädigen.
Das klingt selbstverständlich. Die Praxis sieht jedoch anders aus.
Die saubere Flüssigkeit fließt entgegen der normalen Filtrationsrichtung durch das Element und löst dabei den Filterkuchen von der stromaufwärtigen Oberfläche ab.
Dies funktioniert am besten, wenn die Verunreinigungen oberflächlich bleiben, nicht fest haften und sich nicht in der Porenstruktur verdichtet haben.
Eine leichte Rückspülung hat möglicherweise keinerlei Wirkung.
Ein zu starker Druck kann die Baugruppe beschädigen, Stützkomponenten lösen oder Verunreinigungen an anderer Stelle im Gehäuse ablagern.
Druckgas wird pulsierend durch das Filtermedium geleitet, um den Filterkuchen aufzubrechen und zu lösen.
Der Pulsdruck spielt eine Rolle. Ebenso wie das Volumen des Auffangbehälters, die Öffnungsgeschwindigkeit des Ventils, die Düsengeometrie, die Gastemperatur, der Abstand zwischen den Elementen und der auf der Schmutzseite verbleibende Druck.
Ein Druckwert allein sagt nichts über die Reinigungsleistung aus.
Durch Ultraschallkavitation können Materialrückstände von freiliegenden Oberflächen und aus inneren Kanälen gelöst werden. Dies ist häufig bei kleinen, starren Bauteilen von Nutzen.
Aber Ultraschallreinigung ist keine Zauberei.
Es kann bei festgebackenem Polymer, stark haftendem Oxid, ausgehärtetem Harz, tiefsitzenden abrasiven Ablagerungen oder Verunreinigungen, die in unzugänglichen Bereichen verborgen sind, versagen. Außerdem kann es empfindliche Verbindungsstellen oder nicht abgestützte Strukturen beschädigen, wenn das Verfahren zu aggressiv durchgeführt wird.
Säuren, Laugen, Lösungsmittel, Reinigungsmittel, Oxidationsmittel oder chelatbildende Substanzen können Verunreinigungen auflösen oder lösen.
Die Kompatibilität muss die gesamte Baugruppe umfassen:
Ein Gehäuse aus Edelstahl verträgt die Reinigungsflüssigkeit möglicherweise, eine Elastomerdichtung hingegen nicht.
Das gilt trotzdem als Misserfolg.
Geeignete Metallfilter können unter Umständen erhitzt werden, um organische Verunreinigungen zu oxidieren.
Informieren Sie sich zunächst über die Kaution.
Unbekannte Rückstände können gefährliche Gase freisetzen, korrosive Asche hinterlassen, sich unerwartet entzünden, mit der Legierung reagieren, zu einer härteren Ablagerung versintern oder Temperaturgradienten erzeugen, die die Patrone verformen.
“Burn it clean” ist kein technisches Verfahren.
Echte Regenerationsprozesse laufen oft in mehreren Schritten ab:
Dieser abschließende Testschritt unterscheidet die tatsächliche Regeneration von einer rein kosmetischen Reinigung.
Auch ein glänzender Filter kann verstopft sein.
Vergleichen Sie das Element mit einer festgelegten Referenzlinie.
Zu den sinnvollen Überprüfungen können gehören:
Besonders aufschlussreich ist die Druckrückgewinnung bei sauberen Medien.
Angenommen, eine neue Kartusche erzeugt bei einem bestimmten Durchfluss einen Druckunterschied von 20 kPa. Nach der Wartung und Reinigung erzeugt sie 26 kPa. Später liegt der Wert wieder bei 34 kPa. Dann bei 45 kPa.
Es fließt immer noch.
Aber die internen Verstopfungen häufen sich.
Ob es weiterhin einsetzbar bleibt, hängt von der Prozesstoleranz, den Anforderungen an die Rückhaltung, der Wirtschaftlichkeit der Reinigung und dem Risiko einer Freisetzung von Verunreinigungen ab. Letztendlich wird das Element zu einer dauerhaften Druckverlustvorrichtung mit einem angebauten Filter.
Nicht, wenn es alt aussieht.
Ersetzen Sie es, wenn die nachgewiesene Leistungsfähigkeit nicht wiederhergestellt werden kann – oder wenn die weitere Nutzung ein inakzeptables Prozessrisiko darstellt.
Zu den typischen Warnzeichen gehören:
Ein Filter kann äußerlich unbeschädigt sein und dennoch nicht mehr einsatzfähig sein.
Diese Unterscheidung gewinnt insbesondere bei Medizinprodukten, Arzneimitteln, der Lebensmittel- und Getränkeherstellung, der Katalysatorrückgewinnung, hochreinen Gasen, kritischen Kühlsystemen sowie bei allen Prozessen an Bedeutung, bei denen eine nachgelagerte Kontamination erhebliche finanzielle oder sicherheitsrelevante Nachteile mit sich bringt.
Fangen Sie nicht mit “Wir brauchen eine 10-Mikron-Patrone” an.”
Fangen Sie mit dem Futter an.
Bundesland:
Enthält:
Eine D50-Zahl reicht nicht aus.
Meistens sind die feinen Schwänze die Ursache des Problems.
Geben Sie Folgendes an:
Bitte geben Sie Folgendes an:
Geben Sie an, ob das Element:
Die vorgeschlagene Reinigungsmethode kann ausschlaggebender für die Materialauswahl sein als die Filterfeinheit.
Fügen Sie nach Möglichkeit Zeichnungen bei:
Bei Sondergeometrien, der Entwicklung von Ersatzteilen, kundenspezifischen Verbindungen oder der Fertigung nach Zeichnung ist ein OEM/ODM-Programm für Sinterfilter sollte mit Prozessdaten beginnen – und nicht mit einem unscharfen Foto neben einem Lineal. (lvyn)
Bevor sie eine Wiederholungsproduktion genehmigen, sollten Einkäufer die Filteranlage und Prüfeinrichtungen, einschließlich Materialkontrolle, Ofenmanagement, Maßprüfung, Durchflussprüfung, Druckabfallprüfung und Rückverfolgbarkeit der Chargen. (lvyn)
Fotos in Originalgröße sind schön.
Die Testverfahren sind besser.
Bei einem Sinterfilter wird eine Flüssigkeit oder ein Gas durch ein festes Netzwerk aus miteinander verbundenen Partikeln und miteinander verbundenen Poren geleitet, wobei übergroße Verunreinigungen an der Oberfläche zurückgehalten und kleinere Partikel durch Abfangen, Aufprall, Adhäsion, Brückenbildung oder Tiefenabscheidung im Filtermedium aufgefangen werden.
Im Laufe des Beladungsprozesses verengt das aufgefangene Material die offenen Durchgänge und kann sich zu einer Oberflächenkruste ausbilden. Der Differenzdruck steigt an, bis die Patrone rückgespült, ausgeblasen, chemisch regeneriert, thermisch behandelt oder ausgetauscht wird.
Bei der Oberflächenfiltration werden die meisten Verunreinigungen an der stromaufwärtigen Seite zurückgehalten und bilden nach und nach einen ablösbaren Filterkuchen, während bei der Tiefenfiltration Partikel in die poröse Wand eindringen und in den gewundenen Kanälen durch Abfangen, Adhäsion, Brückenbildung, Impaktion oder mechanisches Festsetzen zurückgehalten werden.
Im praktischen Betrieb können beide Mechanismen innerhalb eines Zyklus auftreten. Die Oberflächenbeladung lässt sich in der Regel leichter rückgängig machen. Die Tiefenbeladung kann zwar zusätzliche Rückhaltekapazität bieten, doch feines Material, das sich in den Porenhälsen festgesetzt hat, lässt sich oft schwerer entfernen.
Die Porengröße eines Sinterfilters beschreibt ein gemessenes oder berechnetes Merkmal seiner porösen Struktur, während die Mikron-Filtrationsleistung die Partikelrückhaltefähigkeit unter festgelegten Testbedingungen angibt; die beiden Werte stehen zwar in Zusammenhang, sind jedoch nicht automatisch identisch oder austauschbar.
Käufer sollten sich vergewissern, ob es sich bei dem angegebenen Wert um den Nennwert, den absoluten Wert, den Maximalporenwert oder den mittleren Durchflussporenwert handelt – und sich nach der Testflüssigkeit, der Partikelart, der Strömungsgeschwindigkeit, dem Differenzdruck und dem gemessenen Wirkungsgrad erkundigen.
Der Druckabfall steigt, da abgelagerte Partikel die offene Durchflussfläche verringern, die inneren Porenkanäle verengen und eine zusätzliche Kuchenschicht bilden, die dem Durchfluss entgegenwirkt; eine Erhöhung der Viskosität, der Anströmgeschwindigkeit, der Mediendicke, der Schadstoffkonzentration oder der Kompressibilität des Kuchens kann diesen Anstieg erheblich beschleunigen.
Ein allmählicher Anstieg deutet häufig auf eine normale Belastung hin. Ein plötzlicher Sprung kann auf eine Betriebsstörung, kalte Flüssigkeit, klebrige Verunreinigungen, beschädigte Vorbehandlungsanlagen, eine schnelle Verdichtung des Kuchens oder eine Verengung an einer anderen Stelle in der Rohrleitung hindeuten.
Viele Sinterfilter lassen sich reinigen und wiederverwenden, da ihre gebundene poröse Struktur einen Rückfluss, Gasrückstrom, Ultraschallbehandlung, verträgliche Chemikalien, Dampf oder kontrollierte Erwärmung vertragen kann; die tatsächliche Wiederverwendbarkeit hängt jedoch vom Material des Filtermediums, dem Verhalten der Verunreinigungen, der Bauweise der Baugruppe und dem Reinigungsverfahren ab.
Nach der Reinigung sollte das Element anhand einer zugelassenen Referenz für Durchfluss, Differenzdruck, Dichtheit, Abmessungen oder Rückhaltevermögen überprüft werden. Ein sauberes Aussehen ist nicht gleichbedeutend mit einwandfreier Funktion.
Ein Sintermetallfilter eignet sich im Allgemeinen besser für hohe Temperaturen, hohe Differenzdrücke, thermische Regeneration, abrasive Feststoffe und intensive mechanische Reinigung, während ein Sinterkunststofffilter durch geringeres Gewicht, kostengünstige kundenspezifische Geometrien, ausgewählte chemische Beständigkeit und eine einfachere Integration in kompakte OEM-Baugruppen besticht.
Keines der beiden ist automatisch besser. Ausschlaggebend sollten die Chemikalienzusammensetzung der Flüssigkeit, die Betriebstemperatur, der Druck, die erforderliche Verweildauer, die Reinigungsmethode, die Sterilisationsbedingungen, die Geometrie, die behördlichen Unterlagen, das Produktionsvolumen und die Gesamtkosten über den gesamten Lebenszyklus sein.
Ein Sinterfilter ist nicht einfach nur ein poröses Rohr plus eine schöne runde Zahl.
Es handelt sich um ein druckgesteuertes System, bei dem die Geometrie der Filtermedien, die Rheologie der Flüssigkeit, das Verhalten von Verunreinigungen, die aktive Fläche, die Kuchenstruktur, die Reinigungsenergie, mechanische Grenzen sowie die unangenehme Frage eine Rolle spielen, die niemand stellen möchte: Was passiert, wenn der Prozess nicht mehr normal abläuft?
Sende die tatsächlichen Daten:
Das Entwicklerteam kann die Anforderung dann über die Maßgeschneiderter Entwicklungsservice für OEM-/ODM-Filter und die Strukturen aus gesintertem Kunststoff oder Metall mit den Betriebsbedingungen abgleichen.
Nicht die Broschüre.
Der Prozess.