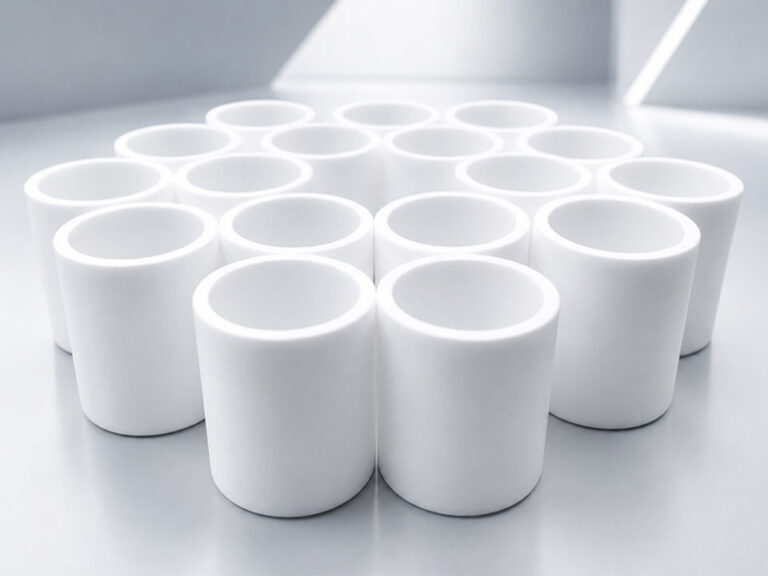
Um filtro de bronze sinterizado começa por ser pó. Pó solto, para ser mais preciso.
Não são perfurados orifícios posteriormente. Não há nenhuma malha de arame escondida no interior e os poros não são moldados na peça como minúsculos túneis criados artificialmente. Em vez disso, a rede de poros surge porque milhares de partículas de bronze são compactadas e aquecidas até que os pontos de contacto se liguem — enquanto os espaços entre essas partículas permanecem abertos.
É simples, não é?
Não é bem assim.
Um processo industrial típico pode envolver pó esférico de bronze Cu89Sn11, um molde de grafite, vibração controlada, um forno contínuo cuja zona mais quente se situa perto dos 820 °C e uma atmosfera redutora de hidrogénio utilizada para controlar a oxidação. As partículas de pó ligam-se nos seus pontos de contacto, mas a carga total não se funde numa massa sólida de bronze. Essa distinção constitui todo o processo. (sciencedirect.com)
E é aqui que os compradores muitas vezes se deixam enganar: as dimensões exteriores podem parecer perfeitas, mas a rede de poros interna pode estar errada.
Fluxo de ar incorreto. Queda de pressão incorreta. Retenção de partículas incorreta.
Mas parece estar tudo bem.
Sinceramente, acredito que é por isso que os filtros de bronze nunca devem ser comprados apenas com base na aparência e na indicação da espessura em mícrons. Uma fábrica não se limita a moldar um pequeno tubo metálico; está a construir um percurso de fluxo tridimensional no interior desse tubo, um contacto de pó de cada vez.

Um filtro de bronze sinterizado é fabricado através da seleção e classificação do pó de bronze, da colocação desse pó num molde resistente ao calor, da sua vibração ou assentamento para obter um compactamento repetível, do seu aquecimento numa atmosfera controlada do forno, do arrefecimento e da desmoldagem do corpo poroso aglomerado e, por fim, da verificação das suas dimensões, do comportamento dos poros, da permeabilidade e da integridade mecânica.
No caso de muitos elementos cilíndricos de bronze, o percurso é conhecido como o processo de sinterização por gravidade, sinterização em pó solto ou sinterização sem pressão.
Mas o nome é um pouco enganador.
“Gravidade” não significa que alguém despeje um saco de pó num molde, o agite rapidamente e espere que tudo corra bem. A taxa de alimentação do pó, a distribuição das partículas, a energia de vibração, a geometria do molde, a profundidade de enchimento, o alinhamento do núcleo, o carregamento do forno e o controlo da atmosfera são fatores que afetam a estrutura final.
Ao contrário das peças convencionais produzidas por metalurgia de pó prensado, o pó não pode ser fortemente compactado antes de entrar no forno. A gravidade e a vibração organizam as partículas. O calor dá forma aos colares metálicos.
Isso altera a porosidade — e bastante.
Uma comparação publicada de amostras de bronze poroso indicou uma porosidade aparente de cerca de 50–60% para o material sinterizado a granel, contra cerca de 20–30% para as amostras compactadas. A mesma investigação constatou que as partículas de maior dimensão tendiam a aumentar a porosidade aparente, enquanto uma maior pressão de compactação, um tempo de sinterização mais longo ou uma temperatura de sinterização mais elevada conduziam, em geral, o material compactado a uma menor porosidade. (sciencedirect.com)
Portanto, sim, a caldeira é importante.
Mas isso não é tudo.
A qualidade do pó é que conta.
É uma afirmação direta, mas mantenho-a. Cada canal de passagem dentro de um filtro de bronze sinterizado tem origem na composição química do pó, no seu tamanho, na sua forma, no estado dos óxidos, na textura da superfície e na capacidade de se depositar de forma consistente no interior do molde.
O que acontece quando essas variáveis sofrem desvios?
Normalmente, não se vê nada. É esse o problema.
O filtro pode continuar a ter uma forma redonda. As suas roscas podem continuar a encaixar. A superfície pode até parecer limpa e com uma cor uniforme. No entanto, o seu caudal de ar, ponto de bolha, perda de pressão, comportamento de retenção ou resistência mecânica podem situar-se fora do intervalo esperado.
No caso das peças sinterizadas por gravidade, as fábricas utilizam habitualmente pó de bronze pré-ligado esférico ou quase esférico. As partículas esféricas fluem mais livremente para cavidades estreitas, assentam em torno dos núcleos internos com menos formação de pontes e criam espaços interligados mais previsíveis do que o pó mal moldado.
Um exemplo industrial bem estabelecido utiliza Cu89Sn11 — aproximadamente 89% de cobre e 11% de estanho. Trata-se de uma composição de referência útil para a sinterização de bronze em pó solto, mas não é uma fórmula universal que todas as fábricas devam copiar sem refletir. A seleção da liga tem ainda de corresponder ao fluido, à temperatura, às condições de corrosão, ao perfil do forno, aos requisitos regulamentares e ao preço-alvo. (sciencedirect.com)
Uma especificação adequada do pó deve incluir:
Eis a verdade nua e crua: a terminologia relativa ao tamanho das partículas é frequentemente utilizada de forma indevida nas cotações de filtros.
Um fornecedor pode oferecer um “filtro de bronze de 40 mícrons”, mas o que significa, na realidade, 40 μm? A fração do pó de bronze? O tamanho médio dos poros? A abertura máxima dos poros? A retenção nominal? A retenção absoluta? Um resultado de ensaio com ar, óleo ou água?
Essas palavras não são sinónimos.
E, sem dúvida, não são especificações intercambiáveis.
O o melhor pó de bronze para filtros sinterizados não é, portanto, simplesmente a melhor qualidade disponível. É o pó que, repetidamente, apresenta a permeabilidade, o comportamento de filtração, as dimensões, a resistência e a compatibilidade de funcionamento exigidos após um ciclo completo no forno.
Mais fino nem sempre é melhor.
Depois vem o molde.
A grafite é frequentemente associada à sinterização de bronze em pó solto, uma vez que suporta altas temperaturas e, quando corretamente selecionada, ajuda a reduzir reações indesejadas ou a aderência entre o molde e o corpo de bronze sinterizado.
Os tubos são comuns. O mesmo se aplica aos discos, copos, buchas, silenciadores, cones, tampões e outras formas porosas — desde que a cavidade possa ser preenchida de forma uniforme e que o componente acabado possa, de facto, ser removido após a sinterização. (sciencedirect.com)
Mas a conceção de moldes não se resume apenas a copiar o diâmetro exterior do cliente.
Uma análise adequada das ferramentas deve ter em conta:
Considere um tubo de bronze comprido e estreito com uma parede fina e porosa. A dimensão exterior pode ser bastante fácil de definir, mas o pó também tem de fluir uniformemente em torno de todo o núcleo, sem formar pontes, sem se segregar e sem deixar zonas de baixa densidade perto do fundo do molde.
Essa é a parte complicada.
Por vezes, é possível colocar peças metálicas no molde antes do processamento no forno, permitindo que o corpo de bronze poroso forme uma ligação sinterizada com um encaixe, uma flange, uma rosca, um parafuso ou um inserto semelhante. Isto pode eliminar uma operação de união posterior — mas apenas quando o pó, a liga do inserto, a atmosfera, o estado da superfície e a geometria da ligação interagem adequadamente entre si. (sciencedirect.com)
Para ligações invulgares, filtros de substituição ou caixas de propriedade do cliente, um Processo de desenvolvimento de filtros personalizados OEM/ODM deve partir da interface e das condições de funcionamento reais.
Não é uma fotografia de catálogo.
Deita-se o pó. Com cuidado.
A gravidade conduz as partículas para o molde, enquanto a vibração controlada as incentiva a assentar, a reorganizar-se e a ocupar a cavidade de forma mais uniforme. O objetivo não é a densidade máxima; o objetivo é uma densidade repetível, sem vazios isolados, pontes ou segregação.
Há uma diferença.
Uma vibração insuficiente pode deixar zonas soltas e passagens anormalmente largas. Uma vibração excessiva pode separar uma mistura de pó de granulometria variada, permitindo que as partículas finas migrem entre as grossas e compactem certas regiões de forma mais densa do que outras.
Essa variação da densidade local pode obstruir o fluxo.
Visto de fora? Invisível.
Esta é uma das razões pelas quais fico cético quando um fornecedor afirma que o seu processo de sinterização por gravidade é “totalmente automático”, mas não consegue explicar como é que o peso de enchimento, o tempo de vibração, a posição do molde ou a reutilização do pó são controlados. A automatização não corrige um processo deficiente. Apenas o repete mais rapidamente.
O processo sem pressão descrito pela Industrial Specialties Manufacturing segue o procedimento esperado: o pó de bronze é vertido no molde, a vibração ajuda a reduzir as cavidades indesejadas e o molde carregado entra num ciclo de forno a uma temperatura inferior à temperatura de fusão total da liga. À medida que o pó aquece, formam-se ligações metálicas entre as partículas que estão em contacto. (industrialspec.com)
No papel, parece tudo bem organizado.
A produção raramente o é.
A humidade varia. Os lotes de pó comportam-se de forma diferente. As ferramentas sofrem desgaste. Os operadores reabastecem os funis. O pó recuperado é novamente misturado. Os núcleos deslocam-se ligeiramente. As correias do forno transportam densidades de carga diferentes de uma produção para outra.
Um fabricante sério prevê essa confusão.

Agora, o calor.
Os moldes cheios são transferidos para um forno de atmosfera controlada. Numa descrição de processo estabelecida, o pó de Cu89Sn11 em ferramentas de grafite passa por um forno contínuo cuja zona mais quente atinge cerca de 820 °C, enquanto uma atmosfera redutora de hidrogénio ajuda a evitar a oxidação excessiva e favorece a formação de colares de sinterização estáveis. (sciencedirect.com)
Mas referir “820 °C” como se fosse um número mágico universal é uma abordagem pouco rigorosa da engenharia.
Vou ser direto: um ponto de regulação de um forno copiado de um artigo não se torna uma receita de produção validada simplesmente porque o nome da liga parece semelhante. O tamanho do pó, a carga de óxido, a espessura da peça, a massa do molde, a velocidade da correia, o ponto de orvalho da atmosfera, a posição do termopar, a geometria do forno e o desempenho exigido — todos estes fatores alteram a janela térmica real.
O ciclo passa normalmente por várias fases:
No interior do leito de pó, as partículas não desaparecem.
Os seus pontos de contacto fundem-se. As suas superfícies permanecem parcialmente reconhecíveis. Entretanto, os espaços vazios entre elas formam uma rede sinuosa e interligada, através da qual o gás ou o líquido podem posteriormente circular.
É esse o segredo.
A resistência aumenta nos pontos de contacto, mas a permeabilidade mantém-se nos espaços vazios. Se o ciclo do forno for insuficiente, o filtro pode ficar fraco ou libertar partículas. Se for excessivo, as gargantas dos poros podem estreitar-se, a permeabilidade pode diminuir e as dimensões podem começar a sofrer desvios.
A operadora está a caminhar numa corda bamba.
À temperatura de sinterização, ocorre difusão atómica através das fronteiras de contacto entre partículas de bronze adjacentes. Pequenas pontes — denominadas «pescoços de sinterização» — começam a formar-se em todos os pontos onde as partículas se tocam.
Um maior crescimento do colo significa, em geral, maior estabilidade mecânica.
Mas há um senão.
O fabricante não pretende uma peça maciça de bronze. Pretende uma ligação suficientemente forte para resistir à pressão, à instalação, à vibração, ao transporte, à limpeza e ao manuseamento, mantendo simultaneamente porosidade aberta e interligada suficiente para permitir a passagem do caudal exigido.
Esses alvos lutam entre si.
O ano de 2024 Estudo da Powder Technology sobre estruturas de bronze porosas reconstruídas compressão de pó modelada, sinterização, morfologia tridimensional dos poros, permeabilidade e fluxo interno. O valor desse trabalho não reside no facto de a simulação digital substituir um banco de ensaios de produção — o que não acontece —, mas sim em mostrar como a geometria das partículas, a aleatoriedade espacial, a conectividade dos poros e a permeabilidade estão interligadas.
Uma estrutura. Muitas variáveis.
E é precisamente por isso que um único valor em mícrons revela apenas uma pequena parte da história.
O arrefecimento parece ser passivo.
Não é.
O molde, o corpo em bronze, as inserções e a atmosfera do forno continuam a interagir enquanto a temperatura desce. Se o arrefecimento for demasiado rápido, a peça pode rachar, deformar-se ou apresentar imperfeições indesejadas na superfície. Se um corpo poroso quente for exposto a uma atmosfera inadequada, a oxidação pode penetrar profundamente numa estrutura com uma enorme área de superfície interna.
Após o arrefecimento, a peça de bronze é retirada do molde.
A sinterização de bronze em pó solto pode apresentar uma contração relativamente pequena em comparação com os processos de sinterização em pó concebidos para se aproximarem da densidade total, o que pode facilitar o controlo dimensional e a desmoldagem. No entanto, “relativamente pequena” não significa “ignorar”. Cada projeto necessita de dados de ensaios, tolerâncias realistas e um carregamento repetível do forno. (sciencedirect.com)
Nesta fase, a inspeção deve verificar se:
Uma superfície de bronze mais escura não é, por si só, um defeito. Uma superfície brilhante não é, por si só, sinónimo de qualidade.
A cor pode variar devido ao estado do pó, à desoxidação, à atmosfera do forno, à limpeza, ao manuseamento, à espessura do óxido ou a uma etapa de acabamento posterior. Os compradores que avaliam os filtros metálicos porosos com base no brilho estético estão a considerar a característica mais óbvia — e, provavelmente, a menos útil.
Os dados relativos ao caudal são mais difíceis de falsificar.
Pode ser que ainda sejam necessárias roscas. O mesmo se aplica a ressaltos, ranhuras, faces de vedação, furos ou superfícies de montagem com tolerâncias apertadas.
É aqui que uma peça sinterizada de boa qualidade pode ser silenciosamente estragada.
O bronze poroso não é cortado exatamente da mesma forma que uma barra de bronze maciço convencional. A pressão da ferramenta pode espalhar o material macio pelas aberturas dos poros expostos, colapsar as bordas dos poros, arrastar metal para dentro das cavidades e empurrar as limalhas para a superfície.
As dimensões estão dentro dos limites.
A permeabilidade não.
O ano de 2024 Estudo da Precision Engineering sobre a maquinagem de bronze poroso utilizaram ferramentas de diamante monocristalino e uma análise exaustiva das imagens da superfície para examinar de que forma os parâmetros de maquinagem alteravam a morfologia dos poros. Os investigadores descobriram que as condições de maquinagem afetavam de forma mensurável as características dos poros da superfície, sendo que a profundidade de corte influenciava fortemente a forma como o material era removido.
Isso não deve surpreender ninguém que já tenha lidado com metal poroso.
No entanto, é assim mesmo.
Uma superfície do filtro com um aspeto liso e polido pode, na verdade, ser menos eficaz se o processo de acabamento tiver dobrado o bronze sobre as aberturas dos poros. Por este motivo, as áreas de vedação e de ligação devem ser maquinadas sempre que necessário, mas as superfícies de filtração funcionais não devem ser embelezadas de forma agressiva apenas para fins fotográficos.
O «Pretty» pode ser bloqueado.
| Fator de produção | Sinterização por gravidade ou com pó solto | Compactação seguida de sinterização |
|---|---|---|
| Método de conformação por pó | O pó assenta por ação da gravidade e por vibração controlada | O pó é prensado mecanicamente antes do processamento no forno |
| Tratamento da parte verde | É comum que o pó fique retido no molde | O resíduo verde compactado pode, muitas vezes, ser tratado separadamente |
| Objetivo estrutural típico | Elevada porosidade interligada e permeabilidade | Maior densidade, resistência ou consolidação dimensional |
| Exemplo de porosidade relatada | Aproximadamente 50–60% num estudo sobre bronze poroso | Aproximadamente 20–30% no mesmo estudo |
| Preferência de pó | Pó frequentemente esférico e solto | O pó irregular pode melhorar o entrelaçamento mecânico |
| Comportamento de encolhimento | Frequentemente relativamente limitadas nas vias de bronze já estabelecidas | Depende em grande medida da pressão, do lubrificante, da densidade e do ciclo do forno |
| Vantagem comum dos filtros | Vias de fluxo abertas e permeabilidade controlável | Maior densidade estrutural nos locais onde é necessária uma resistência mais elevada |
| Principal risco de produção | Preenchimento não uniforme ou segregação local do pó | Gradientes de densidade, defeitos de compressão e fecho de poros |
Esses números não são promessas.
Estes resultados provêm de condições de investigação específicas, pelo que os filtros comerciais fabricados com outras ligas, distribuições de pó, geometrias, pressões ou ciclos de forno podem apresentar um comportamento diferente. No entanto, a comparação revela o compromisso básico: a sinterização solta tende a preservar mais espaço aberto, enquanto a prensagem tende a consolidar o pó.
Trabalhos diferentes. Estruturas diferentes. (sciencedirect.com)
Os compradores que estejam a escolher entre modelos de metal poroso devem também comparar cartuchos filtrantes de metal sinterizado fabricados a partir de pó, malha metálica, feltro de fibra ou estruturas plissadas. São todos “metal sinterizado”, mas não permitem o fluxo, não retêm partículas, não suportam a pressão nem se limpam da mesma forma.
A arquitetura dos meios de comunicação muda tudo.

Um filtro de bronze poroso não contém milhares de orifícios idênticos e perfeitos, feitos a laser.
Contém passagens sinuosas.
Algumas aberturas estreitam-se, formando gargantas de poros. Outras alargam-se, dando lugar a cavidades maiores. Muitas fazem curvas, dividem-se, voltam a unir-se ou terminam no interior do material. O fluido não atravessa simplesmente uma tela plana — abre caminho através de um labirinto tridimensional.
Os fabricantes influenciam esse labirinto através do controlo do pó e do processo.
| Variável de controlo | Efeito provável em caso de aumento ou alteração | Possíveis consequências para a produção |
|---|---|---|
| Tamanho das partículas de bronze | As partículas maiores criam, geralmente, vazios maiores | Maior permeabilidade, mas retenção mais grosseira |
| Teor de partículas finas | As partículas finas preenchem os espaços entre as partículas maiores | Menor permeabilidade e gargantas de poros mais estreitas |
| Largura da distribuição granulométrica | As distribuições amplas apresentam uma maior densidade | Porosidade aberta reduzida ou segregação local |
| Intensidade da vibração | Aumenta o rearranjo das partículas | Melhor sedimentação, mas a vibração excessiva pode provocar a segregação do pó |
| Temperatura de sinterização | Promove um crescimento mais forte do pescoço | Uma exposição excessiva pode reduzir a porosidade |
| Tempo de sinterização | Aumenta a difusão e a ligação | Maior resistência, possível contração dos poros |
| Qualidade do ar | Controla a oxidação e a química da superfície | Um controlo inadequado pode enfraquecer a aderência ou contaminar as superfícies |
| Espessura da parede | Aumenta o comprimento do percurso do fluxo | Maior queda de pressão com a mesma estrutura de poros |
| Pós-usinagem | Altera as bordas dos poros expostos | Aderência, obstrução ou redução da permeabilidade da superfície |
Repara na quantidade de botões que existem.
O tamanho das partículas é o aspeto que mais atenção recebe, porque é fácil de indicar num certificado. No entanto, a espessura das paredes, a vibração, a contaminação por partículas finas, a estabilidade da atmosfera e o acabamento da superfície podem, todos eles, alterar a queda de pressão ou a retenção efetiva.
É por isso que os profissionais fabrico de filtros de metal sinterizado deve ser gerido como um processo repetível de metalurgia dos pós — e não tratado como uma simples subcontratação de serviços de fornalha.
A diferença só se nota mais tarde.
Normalmente, no computador do cliente.
Algumas fábricas verificam as dimensões, dão uma olhadela à cor e embalam as peças.
Isso pode ser suficiente para ferragens decorativas. Mas não é suficiente para um componente poroso funcional.
Dependendo da aplicação, um plano de controlo adequado pode incluir:
Eis a verdade nua e crua: um “filtro de 5 mícrons” continua a não ser uma especificação técnica utilizável.
Cinco mícrons com que eficiência?
Medido com base em que partículas? A que caudal? No ar, na água, em óleo hidráulico, em gasóleo ou noutro fluido? A que viscosidade e temperatura? Esse valor refere-se à retenção nominal, à retenção absoluta, ao poro máximo ou a uma fração de pó?
Sem um método de ensaio definido, dois fabricantes podem indicar a mesma classificação em mícrons em duas caixas, embora forneçam filtros com comportamentos totalmente diferentes.
Não confio em números de mícrons isolados.
Tu também não devias.
No caso de projetos que envolvam diferentes ligas ou estruturas de filtração, o âmbito mais alargado gama de cartuchos filtrantes sinterizados para uso industrial ajuda a separar componentes porosos em pó de bronze do plástico sinterizado, do aço inoxidável, do titânio e de outros meios filtrantes.
A mesma palavra — “sinterizado”.”
Uma engenharia diferente.
Os artigos académicos tornam-se úteis quando são lidos como avisos relativos à produção, em vez de citações meramente decorativas.
Veja-se o estudo publicado na revista «Powder Technology» em julho de 2024. Os investigadores reconstruíram uma estrutura tridimensional porosa em bronze, simulando as etapas do processo de metalurgia dos pós, e avaliaram depois a morfologia dos poros e a permeabilidade. A conclusão a retirar não é que um modelo informático possa aprovar uma remessa. Não pode. O que é relevante é que a permeabilidade resulta da estrutura interligada no seu todo — e não de uma única imagem superficial apelativa. (sciencedirect.com)
Depois, há o estudo da Precision Engineering de agosto de 2024.
O estudo revelou que as condições de maquinagem alteram a morfologia do bronze poroso. Assim, um filtro pode ser sinterizado corretamente, ter as dimensões adequadas e, mesmo assim, sair da estação de maquinagem com poros superficiais danificados, devido a uma escolha errada da ferramenta, da profundidade de corte ou do mecanismo de remoção de material. (sciencedirect.com)
Isso é desconfortável.
Mas útil.
O Prémios de Excelência em Design da MPIF 2023 também documentou um permutador de fluidos em aço 316L, impresso por jato de aglutinante, com uma dimensão aproximadamente 20% superior à normal, para compensar o encolhimento durante a sinterização.
Não, essa parte não era um filtro de bronze sinterizado por gravidade.
É precisamente por isso que mantive o exemplo. Ele mostra como o comportamento de retração pode variar enormemente entre os diferentes processos de fabrico a partir de pó. A impressão por jato de ligante, a sinterização de bronze sem pressão, a moldagem por injeção de metal e o processo convencional de prensagem e sinterização não devem partir de um único pressuposto de retração.
Os nomes dos processos são importantes.
O mesmo se aplica à cadeia de abastecimento dos metais. A Reuters noticiou que a produção mundial das minas de cobre atingiu cerca de 22,4 milhões de toneladas métricas em 2023, enquanto o consumo de cobre refinado atingiu aproximadamente 26,5 milhões de toneladas. Esses totais não refletem o preço de um único filtro de bronze, obviamente, mas mostram que o pó de bronze se insere a jusante de um enorme mercado de cobre, afetado pela produção mineira, pela capacidade de fundição, pelos custos da eletricidade, pela procura regional, pela especulação e pela disponibilidade de materiais para ligas. (reuters.com)
Alterações nos preços do pó em bruto.
As citações seguem-se a seguir.
Não é a cor.
Não é só o peso.
E não um representante comercial a dizer: “A mesma qualidade.”
Um filtro de bronze sinterizado fiável resulta de uma composição química controlada do pó, de um tamanho de partículas estável, de um enchimento consistente do molde, de configurações de vibração documentadas, de receitas de forno validadas, de condições atmosféricas monitorizadas, de um pós-usinagem controlada, da rastreabilidade dos lotes e de ensaios que correspondem efetivamente à aplicação.
Um fornecedor fraco vende geometria.
Um fornecedor sólido garante um fluxo previsível e a retenção dos clientes.
Essa é a minha opinião, e penso que as equipas de compras deveriam ser muito mais exigentes nesta matéria. Um filtro de bronze é, muitas vezes, um componente de baixo custo instalado no interior de equipamento muito mais caro. Poupar alguns cêntimos no elemento poroso faz pouco sentido quando um caudal irregular, a libertação de detritos ou um entupimento prematuro podem parar a máquina que o rodeia.
Antes de aprovar a produção, solicite:
E ouve com atenção as respostas.
Uma fonte credível fábrica de filtração industrial deve ser capaz de explicar como o seu pó é recebido, classificado, armazenado, carregado, sinterizado, arrefecido, maquinado, limpo e testado. “Temos muitos anos de experiência” não constitui um plano de inspeção.
É um texto de marketing.

Um filtro de bronze sinterizado é um componente metálico rígido e poroso, fabricado através do aquecimento controlado de pó de bronze até que as partículas vizinhas se liguem entre si, sem transformar toda a carga em metal sólido, deixando passagens interligadas que podem reter contaminantes, distribuir o fluxo, amortecer a pressão ou separar aerossóis de um fluxo de gás ou líquido em movimento.
Essas passagens internas são criadas entre as partículas de pó, em vez de serem perfuradas na peça acabada. O desempenho final depende da composição química do bronze, da distribuição do pó, da forma das partículas, da densidade de empacotamento, da espessura das paredes, das condições de sinterização e de qualquer maquinagem realizada posteriormente.
As aplicações típicas incluem silenciadores pneumáticos, sistemas hidráulicos, equipamento de lubrificação, sistemas de combustível, distribuição de gás, separação de aerossóis, amortecimento de pressão e proteção de equipamento sensível a jusante. (sciencedirect.com)
A sinterização por gravidade é um processo de metalurgia dos pós sem pressão, no qual o pó de bronze fluido é colocado num molde resistente ao calor, assentado por gravidade e vibração controlada e aquecido numa atmosfera controlada até que as ligações metálicas unam as partículas adjacentes, preservando simultaneamente os vazios interligados necessários para a permeabilidade e a filtração.
Também é conhecido como sinterização em pó solto ou sinterização sem pressão.
Ao contrário da prensagem convencional, o processo não depende de uma elevada pressão de compactação para formar uma peça verde densa. O pó permanece normalmente apoiado no molde até que a sinterização no forno confira ao componente resistência suficiente para ser manuseado.
«À vontade» não significa «descontrolado».
O melhor pó de bronze para filtros sinterizados é um pó pré-ligado e classificado de forma consistente, cuja composição química, morfologia, densidade aparente, estado da superfície e distribuição granulométrica produzem repetidamente a estrutura porosa, a permeabilidade, a estabilidade mecânica, as dimensões e o comportamento de filtração exigidos após a sinterização em condições de produção validadas.
As partículas esféricas são frequentemente escolhidas para a sinterização por gravidade, uma vez que fluem e compactam-se de forma mais previsível. A liga Cu89Sn11 é um exemplo industrial documentado, mas não deve ser considerada como a única liga aceitável para todos os fluidos, temperaturas, pressões, ambientes de corrosão ou requisitos regulamentares. (sciencedirect.com)
A aplicação é que decide.
Não é o folheto.
A classificação em mícrons de um filtro de bronze sinterizado é controlada através da gestão da distribuição granulométrica das partículas de bronze, da compactação das partículas, do teor de pó fino, da vibração, da espessura da parede, da temperatura do forno, do tempo de sinterização e das gargantas interligadas dos poros formadas entre as partículas, seguida de ensaios em condições claramente definidas, em vez de se estimar o desempenho apenas com base na malha do pó.
A classificação deve indicar se é nominal ou absoluta e identificar a eficiência exigida, o fluido de ensaio, as partículas de teste, o caudal, a temperatura e a pressão diferencial.
Sem esse contexto, o valor em microns fica incompleto.
Às vezes, quase sem sentido.
A sinterização por gravidade não é automaticamente melhor do que a compactação de pó; é geralmente preferida quando a elevada porosidade interligada e a permeabilidade são os principais requisitos, enquanto a compactação é mais adequada quando o componente necessita de maior consolidação, maior densidade, comportamento estrutural mais resistente ou características que não podem ser obtidas a partir de uma estrutura de pó solto.
Um estudo comparativo indicou uma porosidade aparente de aproximadamente 50–60% no bronze sinterizado a granulação solta e de cerca de 20–30% nas amostras compactadas. Esses valores ilustram a diferença entre os processos, mas não constituem especificações garantidas para todos os filtros comerciais. (sciencedirect.com)
Isso depende do trabalho.
Sempre.
Um filtro de bronze sinterizado pode, muitas vezes, ser limpo e reutilizado quando a sua liga, o tipo de contaminante, a estrutura dos poros, os componentes fixados e o histórico de funcionamento forem compatíveis com o método de limpeza; no entanto, a reutilização só deve ser aprovada após se ter verificado se o caudal, a queda de pressão, o grau de limpeza, o estado dos poros e a integridade mecânica cumprem os limites de aceitação.
As possíveis formas de limpeza incluem o fluxo inverso, solventes compatíveis, limpeza por ultrassons ou um tratamento térmico cuidadosamente controlado.
Mas não sejas imprudente.
A escovagem agressiva pode deformar a superfície. Ácidos inadequados podem atacar o cobre ou o estanho. O aquecimento excessivo pode alterar a estrutura dos poros ou oxidar a peça. Os jatos de alta pressão podem danificar paredes finas ou áreas com ligação frágil.
«Fácil de limpar» não é o mesmo que «indestrutível».
Envie o diâmetro exterior, o diâmetro interior, o comprimento total, a espessura da parede porosa, os detalhes da ligação, os requisitos de filtração, o caudal pretendido, a composição do fluido ou gás, a temperatura de funcionamento, a pressão de serviço, a pressão diferencial, o método de limpeza, o volume anual e quaisquer desenhos ou amostras físicas disponíveis.
Não comece por dizer “Preciso de 10 mícrons.”
Comece pelo sistema.
Um filtro de bronze sinterizado devidamente concebido tem de equilibrar a retenção de partículas, a permeabilidade, a espessura da parede, a resistência, a compatibilidade à corrosão, a perda de pressão, o design de montagem, a facilidade de limpeza, a tolerância dimensional e a repetibilidade da produção. Se se alterar uma variável, normalmente outra varia em consequência.
Isso é metalurgia dos pós.
Para elementos de bronze personalizados, acessórios invulgares, componentes de substituição, novas estruturas porosas ou protótipos específicos para determinadas aplicações, solicite uma análise de engenharia através do nosso Serviço de fabrico de sistemas de filtração OEM/ODM.