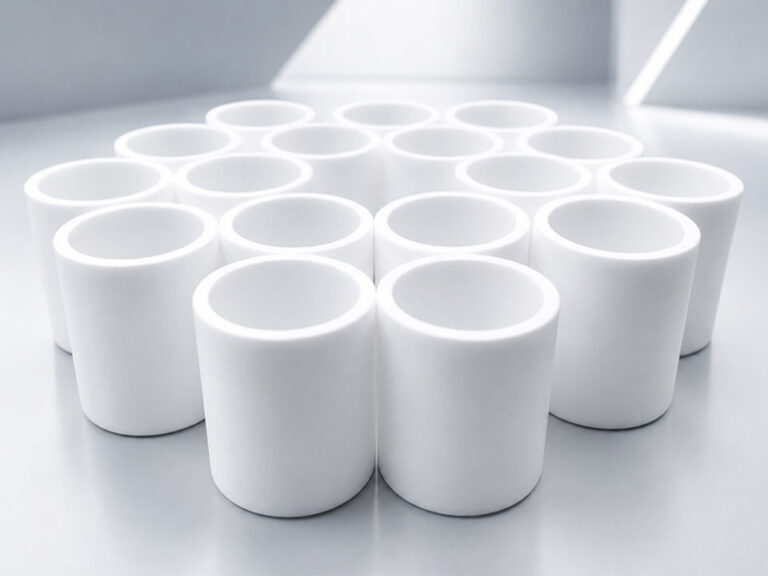
يبدأ تصنيع مرشح البرونز المُتلبَّد في شكل مسحوق. بل مسحوق سائب، على وجه الدقة.
ولا يتم حفر أي ثقوب بعد ذلك. ولا يوجد سلك منسوج مخبأ في الداخل، كما أن المسام لا تُصب في القطعة كأنها أنفاق هندسية صغيرة. بل إن شبكة المسام تظهر نتيجة تكتل آلاف جزيئات البرونز معًا وتسخينها حتى تترابط نقاط التلامس — بينما تظل الفجوات بين تلك الجزيئات مفتوحة.
الأمر بسيط، أليس كذلك؟
ليس تمامًا.
قد تتضمن الطريقة الصناعية النموذجية استخدام مسحوق برونزي كروي من نوع Cu89Sn11، وقالبًا من الجرافيت، واهتزازًا مُحكَمًا، وفرنًا مستمرًا تبلغ درجة الحرارة في أشد مناطق حرارته حوالي 820 درجة مئوية، وجوًّا مختزلًا من الهيدروجين يُستخدم للحد من الأكسدة. تترابط جزيئات المسحوق عند نقاط التلامس بينها، لكن الحمولة بأكملها لا تنهار لتشكل بركة صلبة من البرونز. وهذا الفرق هو جوهر العملية برمتها. (sciencedirect.com)
وهنا يكمن المأزق الذي يقع فيه المشترون غالبًا: فقد تبدو الأبعاد الخارجية مثالية، في حين أن شبكة المسام الداخلية غير صحيحة.
تدفق هواء غير صحيح. انخفاض ضغط غير صحيح. احتجاز جسيمات غير صحيح.
لكن يبدو الأمر على ما يرام.
أعتقد بصراحة أن هذا هو السبب في أنه لا ينبغي أبدًا شراء المرشحات البرونزية بناءً على المظهر ووحدات الميكرون المذكورة على العبوة وحدها. فالمصنع لا يكتفي بتشكيل أنبوب معدني صغير فحسب؛ بل إنه يبني مسار تدفق ثلاثي الأبعاد داخل ذلك الأنبوب، عن طريق إضافة طبقة من المسحوق تلو الأخرى.

يتم تصنيع مرشح البرونز المُتلبَّد من خلال انتقاء وتصنيف مسحوق البرونز، وتحميل هذا المسحوق في قالب مقاوم للحرارة، وهزه أو تركه يستقر لتكوين حشوة متكررة، وتسخينه في فرن ذي جو محكوم، ثم تبريد الجسم المسامي المترابط وإخراجه من القالب، ثم فحص أبعاده، وسلوك مسامه، ونفاذيته، وسلامته الميكانيكية.
بالنسبة للعديد من العناصر البرونزية الأسطوانية، يُعرف هذا المسار باسم عملية التلبيد بالجاذبية, ، أو التلبيد بالبودرة السائبة، أو التلبيد بدون ضغط.
لكن هذا الاسم مضلل بعض الشيء.
“لا يعني مصطلح ”الجاذبية» أن يقوم شخص ما بسكب كيس من المسحوق في قالب، ثم يهزه بسرعة، ويأمل في الحصول على نتيجة جيدة. فمعدل تغذية المسحوق، وتوزيع الجسيمات، وطاقة الاهتزاز، وهندسة القالب، وعمق التعبئة، ومحاذاة اللب، وتحميل الفرن، والتحكم في الغلاف الجوي — كلها عوامل تؤثر على البنية النهائية.
على عكس الأجزاء التقليدية المصنوعة بتقنية المعادن المسحوقة المضغوطة، لا يُضغط المسحوق بشدة قبل إدخاله إلى الفرن. حيث تعمل الجاذبية والاهتزاز على ترتيب الجسيمات. وتقوم الحرارة بتشكيل الأعناق المعدنية.
وهذا يغير المسامية — بشكل كبير.
أشارت مقارنة منشورة لعينات من البرونز المسامي إلى أن المسامية الظاهرية تبلغ حوالي 50–60% للمواد المُتلبَّدة بشكل غير متماسك، مقابل ما يقارب 20–30% للعينات المضغوطة. وقد توصلت الدراسة نفسها إلى أن الجسيمات الأكبر حجمًا تميل إلى زيادة المسامية الظاهرية، في حين أن زيادة ضغط الضغط، أو إطالة مدة التلبيد، أو رفع درجة حرارة التلبيد تؤدي عمومًا إلى انخفاض المسامية في المواد المضغوطة. (sciencedirect.com)
لذا، نعم، الفرن مهم.
لكن هذا ليس كل شيء.
جودة البودرة هي الفيصل.
هذا تصريح صريح، لكنني أتمسك به. فكل ممر فعال داخل مرشح من البرونز المُتلبَّد ينشأ عن التركيب الكيميائي للمسحوق، وحجمه، وشكله، وحالة أكسيداته، وملمس سطحه، وقدرته على الاستقرار بشكل متسق داخل القوالب.
ماذا يحدث عندما تتغير تلك المتغيرات؟
عادةً لا يظهر شيء. وهذه هي المشكلة.
قد يظل المرشح مستدير الشكل. وقد تظل خيوطه متوافقة. بل وقد يبدو سطحه نظيفًا ومتجانس اللون. ومع ذلك، قد تخرج قيم تدفق الهواء، ونقطة الفقاعة، وفقدان الضغط، وسلوك الاحتجاز، أو القوة الميكانيكية عن النطاق المتوقع.
بالنسبة للأجزاء المُتكتلة بالجاذبية، تستخدم المصانع عادةً مسحوق برونز مُخلوط مسبقًا كروي الشكل أو شبه كروي. تتدفق الجسيمات الكروية بحرية أكبر إلى التجاويف الضيقة، وتستقر حول النوى الداخلية مع حدوث تجسير أقل، وتشكل فجوات مترابطة يمكن التنبؤ بها بشكل أفضل مقارنةً بالمسحوق ذي الشكل السيئ.
أحد الأمثلة الصناعية المعروفة يستخدم تركيبة Cu89Sn11 — أي ما يقارب 89% من النحاس و11% من القصدير. وتُعد هذه التركيبة مرجعًا مفيدًا لتلبيد البرونز المسحوق السائب، لكنها ليست وصفة عامة ينبغي على كل مصنع أن يقلدها دون تفكير. لا يزال اختيار السبائك يجب أن يتوافق مع السائل، ودرجة الحرارة، وظروف التآكل، وخصائص الفرن، والمتطلبات التنظيمية، والسعر المستهدف. (sciencedirect.com)
يجب أن تتضمن المواصفات الصحيحة للمسحوق ما يلي:
وها هي الحقيقة المرة: غالبًا ما يُساء استخدام مصطلحات حجم الجسيمات في عروض أسعار المرشحات.
قد يعرض أحد الموردين “مرشحًا برونزيًا بسمك 40 ميكرون”، ولكن ما الذي يشير إليه الرقم 40 ميكرون بالضبط؟ هل هو حجم جزيئات مسحوق البرونز؟ أم متوسط حجم المسام؟ أم الحد الأقصى لفتحة المسام؟ أم معدل الاحتجاز الاسمي؟ أم معدل الاحتجاز المطلق؟ أم نتيجة اختبار أجري على الهواء أو الزيت أو الماء؟
هذه الكلمات ليست مترادفات.
وهي بالتأكيد ليست مواصفات قابلة للتبادل.
الـ أفضل مسحوق برونزي للمرشحات الملبدة وبالتالي، فهو ليس مجرد أفضل درجة متوفرة فحسب. بل هو المسحوق الذي يحافظ مرارًا وتكرارًا على النفاذية المطلوبة، وخصائص الترشيح، والأبعاد، والقوة، والتوافق مع الاستخدام بعد إتمام دورة الفرن بالكامل.
ليس بالضرورة أن يكون الأرق أفضل.
ثم يأتي القالب.
يُستخدم الجرافيت على نطاق واسع في عملية تلبيد البرونز المسحوق السائب، وذلك لقدرته على تحمل درجات الحرارة المرتفعة، كما أنه — عند اختياره بشكل صحيح — يساعد في الحد من التفاعلات غير المرغوب فيها أو الالتصاق بين القالب وجسم البرونز الملبد.
تُعد الأنابيب من الأشكال الشائعة. وكذلك الأقراص، والأكواب، والبطانات، وكاتمات الصوت، والأقماع، والسدادات، وغيرها من الأشكال المسامية — شريطة أن يكون من الممكن ملء التجويف بشكل متساوٍ وأن يكون من الممكن فعليًّا إزالة المكون النهائي بعد عملية التلبيد. (sciencedirect.com)
لكن تصميم القوالب لا يقتصر فقط على نسخ القطر الخارجي الذي يحدده العميل.
ينبغي أن تراعي المراجعة المختصة لأدوات التصنيع ما يلي:
لنتخيل أنبوبًا برونزيًا طويلًا وضيقًا ذو جدار رقيق مسامي. قد يكون تحديد الأبعاد الخارجية أمرًا سهلاً، لكن يجب أيضًا أن يتدفق المسحوق بشكل متساوٍ حول القلب بأكمله دون أن يتشكل جسور، أو ينفصل، أو يترك بقعًا منخفضة الكثافة بالقرب من قاع القالب.
هذا هو الجزء الصعب.
يمكن أحيانًا وضع الأجزاء المعدنية في القوالب قبل المعالجة في الفرن، مما يسمح للجسم البرونزي المسامي بتكوين وصلة متكلسة مع مقبس أو شفة أو سن لولبي أو مسمار أو أي إدراج مشابه. ويمكن أن يؤدي ذلك إلى الاستغناء عن عملية الربط اللاحقة — ولكن فقط عندما تتفاعل المسحوق وسبائك الإدراج والبيئة المحيطة وحالة السطح وهندسة الوصلة معًا بشكل صحيح. (sciencedirect.com)
في حالة التوصيلات غير المعتادة، أو الفلاتر البديلة، أو العلب المملوكة للعميل، فإن عملية تطوير المرشحات المخصصة وفقًا لمعايير OEM/ODM ينبغي أن نبدأ بالواجهة الفعلية وظروف العمل.
ليست صورة من الكتالوج.
يُضاف المسحوق. بحذر.
تقوم الجاذبية بنقل الجسيمات إلى القالب، بينما يعمل الاهتزاز المتحكم فيه على تشجيعها على الاستقرار وإعادة الترتيب وملء التجويف بشكل أكثر اتساقًا. والهدف ليس تحقيق أقصى كثافة ممكنة؛ بل تحقيق كثافة قابلة للتكرار دون وجود فراغات عشوائية أو جسور أو فصل.
هناك فرق.
قد يؤدي الاهتزاز القليل جدًّا إلى ترك مناطق غير متماسكة وممرات كبيرة بشكل غير طبيعي. أما الاهتزاز المفرط فقد يؤدي إلى تفكك خليط مسحوقي عريض الحبيبات، مما يسمح للجسيمات الدقيقة بالانتقال بين الجسيمات الخشنة، ويؤدي إلى تراص بعض المناطق بشكل أكثر إحكامًا من غيرها.
يمكن أن يؤدي هذا التغير في الكثافة المحلية إلى إعاقة التدفق.
من الخارج؟ غير مرئي.
وهذا أحد الأسباب التي تجعلني أشك في صحة ما يقوله المورد عندما يزعم أن عملية التلبيد بالجاذبية التي يستخدمها “تلقائية بالكامل”، لكنه لا يستطيع شرح كيفية التحكم في وزن التعبئة، أو مدة الاهتزاز، أو وضع القالب، أو إعادة استخدام المسحوق. فالأتمتة لا تعالج العيوب في العملية؛ بل تكررها بسرعة أكبر فحسب.
تتبع العملية الخالية من الضغط التي وصفتها شركة «إندستريال سبيشاليتيز مانوفاكتوريينغ» المسار المتوقع: يُسكب مسحوق البرونز في القالب، وتساعد الاهتزازات على تقليل الفراغات غير المقصودة، ثم يدخل القالب المملوء في دورة فرن عند درجة حرارة أقل من درجة انصهار السبيكة الكاملة. ومع تسخين المسحوق، تتشكل «رقاب» معدنية بين الجسيمات المتلامسة. (industrialspec.com)
يبدو الأمر منطقيًّا على الورق.
والإنتاج نادراً ما يكون كذلك.
تتقلب مستويات الرطوبة. وتختلف خصائص دفعات المسحوق من دفعة إلى أخرى. كما يتعرض القوالب للتآكل. ويقوم المشغلون بإعادة تعبئة قواديس التغذية. ويتم إعادة خلط المسحوق المسترجع مع الباقي. وتحدث تحولات طفيفة في القوالب. كما تحمل أحزمة الفرن كثافات تحميل مختلفة من دورة إلى أخرى.
الشركة المصنعة الجادة تضع خططًا لمواجهة تلك الفوضى.

والآن، الحرارة.
تُنقل القوالب المملوءة إلى فرن ذي جو مُحكَم. ووفقًا لأحد الأوصاف المعمول بها للعملية، يمر مسحوق Cu89Sn11 الموجود في قوالب من الجرافيت عبر فرن مستمر تبلغ درجة الحرارة في أشد مناطق سخونته حوالي 820 درجة مئوية، بينما يساعد الجو المختزل بالهيدروجين على منع الأكسدة المفرطة ويساعد في تكوين أعناق تلبيد مستقرة. (sciencedirect.com)
لكن الإشارة إلى “820 درجة مئوية” وكأنها رقم سحري عالمي هو عمل هندسي غير دقيق.
سأكون صريحًا: إن نقطة الضبط الخاصة بالفرن التي تم نسخها من مقال ما لا تصبح وصفة إنتاجية معتمدة لمجرد أن اسم السبيكة يبدو مشابهًا. فحجم المسحوق، ومحتوى الأكسيد، وسماكة القطعة، وكتلة القالب، وسرعة الحزام، ونقطة الندى في الغلاف الجوي، وموضع المزدوج الحراري، وهندسة الفرن، والأداء المطلوب — كلها عوامل تؤثر على النطاق الحراري الفعلي.
يمر هذا الدورة عادةً بعدة مراحل:
داخل طبقة المسحوق، لا تختفي الجسيمات.
تتداخل نقاط التلامس بينهما. وتظل أسطحهما قابلة للتعرف عليها جزئيًا. وفي الوقت نفسه، تشكل الفراغات الخالية بينهما شبكة متعرجة ومترابطة يمكن للغاز أو السائل أن يمر عبرها لاحقًا.
هذه هي الحيلة.
تزداد المتانة عند نقاط التلامس، لكن النفاذية تظل محفوظة في الفجوات. فإذا لم يتم تشغيل دورة الفرن بالقدر الكافي، فقد يصبح المرشح ضعيفًا أو يتساقط منه الجسيمات؛ أما إذا تم تشغيله بشكل مفرط، فقد تنضغط فتحات المسام، وتنخفض النفاذية، وتبدأ الأبعاد في الانحراف.
المشغل يسير على حافة الهاوية.
عند درجة حرارة التلبيد، يحدث انتشار ذري عبر حدود التلامس بين جزيئات البرونز المتجاورة. وتبدأ جسور صغيرة — تُسمى «أعناق التلبيد» — في النمو في كل مكان تتلامس فيه الجزيئات.
عادةً ما يعني نمو العنق بشكل أكبر مزيدًا من الاستقرار الميكانيكي.
لكن هناك مشكلة.
لا ترغب الشركة المصنعة في الحصول على قطعة مصبوبة من البرونز الصلب. بل تريد أن يكون الترابط كافياً لتحمل الضغط، والتركيب، والاهتزاز، والنقل، والتنظيف، والمناولة، مع الاحتفاظ في الوقت نفسه بمسامية مفتوحة ومتصلة بما يكفي لتمرير التدفق المطلوب.
تتقاتل تلك الأهداف فيما بينها.
عام 2024 دراسة أجرتها مجلة «Powder Technology» حول الهياكل البرونزية المسامية المعاد بناؤها نموذج ضغط المسحوق، والتلبيد، والمورفولوجيا ثلاثية الأبعاد للمسام، والنفاذية، والتدفق الداخلي. ولا تكمن قيمة هذا العمل في أن المحاكاة الرقمية تحل محل منصة اختبار الإنتاج — فهي لا تفعل ذلك — بل في أنها توضح كيف ترتبط هندسة الجسيمات، والعشوائية المكانية، وترابط المسام، والنفاذية ببعضها البعض.
هيكل واحد. متغيرات عديدة.
وهذا بالضبط هو السبب في أن رقم الميكرون الواحد لا يعطي سوى صورة جزئية عن الموضوع.
يبدو أن نظام التبريد يعمل بشكل سلبي.
ليس كذلك.
لا يزال القالب والجسم البرونزي والملحقات وبيئة الفرن تتفاعل مع بعضها البعض أثناء انخفاض درجة الحرارة. فإذا تم التبريد بشكل مفرط، فقد يتشقق الجزء أو يتشوه أو تظهر عليه عيوب سطحية غير مرغوب فيها. أما إذا تعرض جسم مسامي ساخن لبيئة غير مناسبة، فقد يتغلغل الأكسدة إلى أعماق البنية ذات المساحة السطحية الداخلية الهائلة.
بعد التبريد، يتم إخراج القطعة البرونزية من القالب.
يمكن أن يُظهر تلبيد مسحوق البرونز السائب انكماشًا صغيرًا نسبيًّا مقارنةً بعمليات المسحوق المصممة للوصول إلى الكثافة الكاملة، مما قد يسهل التحكم في الأبعاد وإخراج القوالب. ومع ذلك، فإن عبارة “صغير نسبيًّا” لا تعني “تجاهله”. فكل تصميم يحتاج إلى بيانات تجريبية، وتفاوتات واقعية، وتحميل متكرر للفرن. (sciencedirect.com)
في هذه المرحلة، ينبغي أن يركز الفحص على ما يلي:
لا يعني لون السطح البرونزي الداكن بالضرورة أنه معيب. كما أن السطح اللامع لا يعني بالضرورة أنه جيد.
قد يتغير اللون بسبب حالة المسحوق، أو عملية إزالة الأكسدة، أو بيئة الفرن، أو التنظيف، أو المناولة، أو سماكة طبقة الأكسيد، أو خطوة تشطيب لاحقة. والمشترون الذين يقيّمون المرشحات المعدنية المسامية بناءً على لمعانها الخارجي ينظرون إلى السمة الأسهل — وربما الأقل فائدة.
يصعب تزوير بيانات التدفق.
قد تظل الخيوط مطلوبة. وكذلك قد تكون هناك حاجة إلى الأكتاف، أو الأخاديد، أو أسطح الإحكام، أو الثقوب، أو أسطح التثبيت ذات التفاوتات الضيقة.
وهذا هو المكان الذي يمكن أن يتلف فيه جزء متكلس جيد دون أن يلاحظ أحد.
لا يتم قطع البرونز المسامي بنفس الطريقة التي يتم بها قطع قضيب البرونز الصلب التقليدي. فقد يؤدي ضغط الأداة إلى انتشار المادة اللينة عبر فتحات المسام المكشوفة، وانهيار حواف المسام، وسحب المعدن إلى داخل التجاويف، وتراكم البرادة على السطح.
تمت الموافقة على الأبعاد.
أما النفاذية فلا.
عام 2024 دراسة في الهندسة الدقيقة حول تصنيع البرونز المسامي استخدم الباحثون أدوات من الماس أحادي البلورة وأجروا تحليلاً شاملاً لصور السطح لدراسة كيفية تأثير معلمات المعالجة الآلية على شكل المسام. وتوصل الباحثون إلى أن ظروف المعالجة الآلية أثرت بشكل ملموس على خصائص المسام السطحية، حيث كان لعمق القطع تأثير قوي على كيفية إزالة المادة.
لا ينبغي أن يفاجئ ذلك أي شخص سبق له التعامل مع معدن مسامي.
ومع ذلك، فإن الأمر كذلك.
قد يكون سطح المرشح الأملس ذو المظهر المصقول أسوأ في الواقع إذا كانت عملية التشطيب قد أدت إلى طي البرونز فوق فتحات المسام. ولهذا السبب، ينبغي تشكيل أسطح الإحكام ومناطق التوصيل آليًّا عند الضرورة، ولكن لا ينبغي تجميل أسطح الترشيح الوظيفية بشكل مفرط لمجرد التقاط الصور.
يمكن حجب كلمة «Pretty».
| عامل التصنيع | التلبيد بالجاذبية أو بالتلبيد بالمسحوق السائب | الضغط ثم التلبيد |
|---|---|---|
| طريقة تشكيل المسحوق | يستقر المسحوق بفعل الجاذبية والاهتزاز المتحكم فيه | يتم ضغط المسحوق ميكانيكيًا قبل معالجته في الفرن |
| معالجة الأجزاء الخضراء | عادةً ما يظل المسحوق مثبتًا على القالب | غالبًا ما يمكن معالجة العلب الخضراء المضغوطة بشكل منفصل |
| الهدف الهيكلي النموذجي | مسامية ونفاذية عاليتان ومترابطتان | زيادة الكثافة أو القوة أو تماسك الأبعاد |
| مثال على المسامية المُبلغ عنها | ما يقارب 50–60% في دراسة واحدة عن البرونز المسامي | ما يقارب 20–30% في الدراسة نفسها |
| تفضيل المسحوق | مسحوق سائل، غالبًا ما يكون كروي الشكل | قد يؤدي استخدام مسحوق غير منتظم إلى تحسين الترابط الميكانيكي |
| سلوك الانكماش | غالبًا ما تكون محدودة نسبيًّا في مسارات البرونز المعترف بها | يعتمد ذلك بشكل كبير على الضغط، ومواد التشحيم، والكثافة، ودورة الفرن |
| ميزة المرشح المشترك | مسارات تدفق مفتوحة ونفاذية قابلة للتحكم | كثافة هيكلية أكبر في الأماكن التي تتطلب قوة أعلى |
| المخاطر الرئيسية المتعلقة بالإنتاج | التوزيع غير المتجانس للحشو أو التكتل الموضعي للمسحوق | التدرجات الكثافية، وعيوب الضغط، وإغلاق المسام |
هذه الأرقام ليست وعودًا.
وقد تم التوصل إلى هذه النتائج في ظل ظروف بحثية محددة، وقد تختلف سلوكيات المرشحات التجارية المصنوعة من سبائك أخرى، أو ذات توزيعات مساحيق مختلفة، أو أشكال هندسية مختلفة، أو ضغوط مختلفة، أو دورات فرن مختلفة. ومع ذلك، فإن المقارنة تسلط الضوء على المفاضلة الأساسية: حيث يميل التلبيد غير المضغوط إلى الحفاظ على مساحة مفتوحة أكبر، بينما يميل الضغط إلى تماسك المسحوق.
وظائف مختلفة. هياكل مختلفة. (sciencedirect.com)
كما ينبغي على المشترين الذين يختارون بين التصاميم المعدنية المسامية أن يقارنوا أيضًا خراطيش الترشيح المعدنية الملبدة مصنوعة من المسحوق، أو الشبك المعدني، أو اللباد الليفي، أو الهياكل المطوية. ورغم أنها جميعًا من “المعدن المتكلس”، إلا أنها لا تتدفق، ولا تحتفظ بالجسيمات، ولا تتحمل الضغط، ولا تُنظَّف بنفس الطريقة.
الهندسة المعمارية الإعلامية تغير كل شيء.

لا يحتوي المرشح البرونزي المسامي على آلاف الثقوب المتطابقة والمثالية التي تم إحداثها بالليزر.
وهي تحتوي على ممرات متعرجة.
تضيق بعض الفتحات لتصبح ممرات مسامية، بينما تتسع فتحات أخرى لتشكل تجاويف أكبر. ويتفرع العديد منها أو ينقسم أو يتصل من جديد أو ينتهي داخل المادة. فالسائل لا يمر ببساطة عبر شبكة مسطحة، بل يشق طريقه عبر متاهة ثلاثية الأبعاد.
يؤثر المصنعون على تلك العملية المعقدة من خلال التحكم في المسحوق وعمليات التصنيع.
| متغير التحكم | التأثير المتوقع عند الزيادة أو التغيير | التبعات المحتملة على الإنتاج |
|---|---|---|
| حجم جسيمات البرونز | تؤدي الجسيمات الأكبر حجمًا عمومًا إلى تكوين فراغات أكبر | نفاذية أعلى، لكن احتجاز أكثر خشونة |
| محتوى الجسيمات الدقيقة | تملأ الجسيمات الدقيقة الفراغات بين الجسيمات الأكبر حجمًا | انخفاض النفاذية وصغر حجم فتحات المسام |
| عرض توزيع الأحجام | التوزيعات الواسعة تكون أكثر كثافة | انخفاض المسامية المفتوحة أو التفرق الموضعي |
| شدة الاهتزاز | يزيد من إعادة ترتيب الجسيمات | تستقر بشكل أفضل، لكن الاهتزاز المفرط قد يؤدي إلى تفكك المسحوق |
| درجة حرارة التلبيد | يعزز نمو الرقبة بشكل أقوى | قد يؤدي التعرض المفرط إلى انخفاض المسامية |
| مدة التلبيد | يعزز الانتشار والارتباط | قوة أكبر، واحتمال انكماش المسام |
| جودة الهواء | يتحكم في عملية الأكسدة والكيمياء السطحية | قد يؤدي سوء التحكم إلى إضعاف الترابط أو تلويث الأسطح |
| سماكة الجدار | يزيد من طول مسار التدفق | انخفاض أكبر في الضغط مع نفس بنية المسام |
| ما بعد المعالجة | يغير حواف المسام المكشوفة | التلطخ، أو الانسداد، أو انخفاض نفاذية السطح |
لاحظ عدد المقابض الموجودة.
يحظى حجم الجسيمات بأكبر قدر من الاهتمام لأنه من السهل طباعته على الشهادة. ومع ذلك، فإن سماكة الجدران، والاهتزاز، والتلوث بالجسيمات الدقيقة، واستقرار الغلاف الجوي، ومعالجة السطح، كلها عوامل يمكن أن تؤثر على انخفاض الضغط أو فعالية الاحتجاز.
ولهذا السبب فإن المحترفين تصنيع المرشحات المعدنية الملبدة ينبغي إدارة هذه العملية باعتبارها عملية قابلة للتكرار في مجال علم المعادن المسحوقة — وليس التعامل معها على أنها مجرد تعاقد من الباطن لتشغيل الأفران.
يظهر الفرق لاحقًا.
عادةً ما يكون ذلك في جهاز العميل.
تقوم بعض المصانع بفحص الأبعاد، وإلقاء نظرة سريعة على اللون، ثم تعبئة القطع في الصناديق.
قد يكون ذلك كافياً بالنسبة للأدوات الزخرفية. لكنه لا يكفي بالنسبة لمكون مسامي وظيفي.
اعتمادًا على مجال التطبيق، قد تتضمن خطة الرقابة المعقولة ما يلي:
وها هي الحقيقة المرة: “المرشح ذو 5 ميكرون” لا يزال غير صالح كمواصفة هندسية.
خمسة ميكرونات، بأي كفاءة؟
ما هي الجسيمات المستخدمة في القياس؟ وما هو معدل التدفق؟ هل تم القياس في الهواء أم الماء أم الزيت الهيدروليكي أم الديزل أم سائل آخر؟ وما هي درجة اللزوجة ودرجة الحرارة؟ وهل يشير هذا الرقم إلى الاحتفاظ الاسمي أم الاحتفاظ المطلق أم الحجم الأقصى للمسام أم نسبة المسحوق؟
في غياب طريقة اختبار محددة، يمكن لشركتي تصنيع أن تطبعا نفس الدرجة بالميكرون على صندوقين، في حين أنهما تشحنان مرشحات لا تتشابه في أدائها على الإطلاق.
لا أثق بالأرقام الميكرونية المجردة.
ولا يجب عليك أنت أيضًا.
بالنسبة للمشاريع التي تتضمن سبائك مختلفة أو هياكل ترشيح متنوعة، فإن النطاق الأوسع مجموعة خراطيش الترشيح الصناعية المُتكلسة يساعد على فصل مكونات مسحوق البرونز المسامي عن البلاستيك المُتُكلس، والفولاذ المقاوم للصدأ، والتيتانيوم، ووسائط الترشيح الأخرى.
نفس الكلمة — “مُتلبَّد”.”
هندسة مختلفة.
تصبح الأوراق الأكاديمية مفيدة عندما تُقرأ باعتبارها تحذيرات تتعلق بالإنتاج، لا مجرد استشهادات زخرفية.
لنأخذ على سبيل المثال الدراسة التي نُشرت في مجلة «Powder Technology» في يوليو 2024. فقد أعاد الباحثون بناء هيكل برونزي مسامي ثلاثي الأبعاد من خلال محاكاة مراحل عملية المعادن المسحوقة، ثم قاموا بتقييم شكل المسام ونفاذيتها. والرسالة المستفادة هنا ليست أن النموذج الحاسوبي يمكنه الموافقة على شحنة ما. فهو لا يستطيع ذلك. بل النقطة المفيدة هي أن النفاذية تنشأ من الهيكل المترابط بأكمله — وليس من صورة سطحية جذابة واحدة. (sciencedirect.com)
ثم هناك الدراسة البحثية التي أجرتها مجلة «Precision Engineering» في أغسطس 2024.
وقد أظهرت الدراسة أن ظروف المعالجة الآلية تؤثر على الشكل المورفولوجي للبرونز المسامي. ولذلك، يمكن أن يتم تلبيد المرشح بشكل صحيح، وتحديد أبعاده بشكل صحيح، ومع ذلك يخرج من محطة المعالجة الآلية بمسام سطحية تالفة بسبب استخدام أداة غير مناسبة، أو عمق قطع غير صحيح، أو آلية إزالة مادة غير صحيحة. (sciencedirect.com)
هذا مزعج.
لكنها مفيدة.
الـ جوائز التميز في التصميم لعام 2023 التي تمنحها مؤسسة MPIF كما تم توثيق مبادل حراري من الفولاذ 316L تم طباعته بتقنية «بايندر جيت» (Binder-Jetted)، حيث طُبع بحجم أكبر بنحو 20% لتعويض الانكماش الذي يحدث أثناء عملية التلبيد.
لا، ذلك الجزء لم يكن مرشحًا برونزيًّا مُتكتلًّا بالجاذبية.
وهذا بالضبط هو السبب الذي دفعني إلى الاحتفاظ بهذا المثال. فهو يوضح مدى التباين الكبير في سلوك الانكماش بين طرق تصنيع المساحيق المختلفة. فلا ينبغي أن تستند تقنيات «الرش بالمادة الرابطة»، و«تلبيد البرونز بدون ضغط»، و«قولبة حقن المعادن»، و«المعالجة التقليدية بالضغط والتلبيد» إلى افتراض واحد مستمد بشأن الانكماش.
أسماء العمليات مهمة.
وينطبق الأمر نفسه على سلسلة توريد المعادن. فقد أفادت وكالة رويترز أن إنتاج مناجم النحاس على مستوى العالم بلغ حوالي 22.4 مليون طن متري في عام 2023، في حين بلغ استهلاك النحاس المكرر حوالي 26.5 مليون طن. ومن الواضح أن هذه الأرقام الإجمالية لا تحدد سعر مرشح برونزي واحد، لكنها تُظهر أن مسحوق البرونز يقع في مرحلة لاحقة من سلسلة سوق النحاس الضخم الذي يتأثر بإنتاج المناجم، وقدرة الصهر، وتكاليف الكهرباء، والطلب الإقليمي، والمضاربة، وتوافر مواد السبائك. (reuters.com)
تغيرات أسعار المسحوق الخام.
وسترد الاقتباسات لاحقًا.
ليس اللون.
ليس الوزن وحده.
وليس أن يقول مندوب مبيعات: “نفس الجودة”.”
يتم الحصول على مرشح موثوق مصنوع من البرونز الملبد من خلال التركيب الكيميائي المدقق للمسحوق، وحجم الجسيمات الثابت، وملء القوالب المتسق، وإعدادات الاهتزاز الموثقة، ووصفات الفرن التي تم التحقق من صحتها، وظروف الغلاف الجوي الخاضعة للمراقبة، والمعالجة المحدودة بعد التصنيع، وإمكانية تتبع الدُفعات، والاختبارات التي تتوافق فعليًّا مع التطبيق.
المورد الضعيف يبيع الأشكال الهندسية.
المورد القوي هو الذي يضمن تدفقًا منتظمًا واستبقاءً للعملاء.
هذا هو رأيي، وأعتقد أن فرق المشتريات يجب أن تكون أكثر صرامة في هذا الشأن. فمرشح البرونز غالبًا ما يكون مكونًا منخفض التكلفة يتم تركيبه داخل معدات أغلى بكثير. ولا معنى لتوفير بضعة سنتات على العنصر المسامي، في حين أن عدم انتظام التدفق أو انبعاث الشوائب أو الانسداد المبكر قد يؤدي إلى توقف الماكينة المحيطة به.
قبل الموافقة على الإنتاج، اطلب ما يلي:
واستمع جيدًا إلى الإجابات.
موثوق مصنع للترشيح الصناعي يجب أن تكون قادرة على شرح كيفية استلام مسحوقها، وتصنيفه، وتخزينه، وتحميله، وتلبيدته، وتبريده، وتشكيله آليًّا، وتنظيفه، واختباره. إن عبارة “لدينا خبرة تمتد لسنوات عديدة” لا تُعد خطة تفتيش.
إنها نصوص تسويقية.

المرشح البرونزي المُتلبَّد هو مكون معدني صلب مسامي يُصنع عن طريق تسخين مسحوق البرونز في ظروف محكومة حتى تترابط الجسيمات المتجاورة دون تحويل الكمية الكاملة إلى معدن صلب، مما يترك ممرات مترابطة قادرة على احتجاز الملوثات، أو توزيع التدفق، أو تخفيف الضغط، أو فصل الجسيمات العالقة من تيار غازي أو سائل متحرك.
تتشكل تلك الممرات الداخلية بين جزيئات المسحوق، وليس عن طريق حفرها في القطعة النهائية. ويعتمد الأداء النهائي على التركيب الكيميائي للبرونز، وتوزيع المسحوق، وشكل الجزيئات، وكثافة التعبئة، وسماكة الجدران، وظروف التلبيد، وأي عمليات تصنيع يتم إجراؤها لاحقًا.
وتشمل الاستخدامات النموذجية كاتمات الصوت الهوائية، والأنظمة الهيدروليكية، ومعدات التشحيم، وأنظمة الوقود، وتوزيع الغاز، وفصل الهباء الجوي، وتخفيف الضغط، وحماية المعدات الحساسة في المراحل اللاحقة. (sciencedirect.com)
التلبيد بالجاذبية هو عملية في مجال علم المعادن المسحوقية لا تستخدم الضغط، حيث يتم تحميل مسحوق البرونز القابل للتدفق في قالب مقاوم للحرارة، ثم يتم ترسيبه بواسطة الجاذبية والاهتزاز المتحكم فيه، ويتم تسخينه في بيئة غازية خاضعة للرقابة حتى تترابط «العنقات» المعدنية بين الجسيمات المتجاورة، مع الحفاظ في الوقت نفسه على الفراغات المتصلة اللازمة للنفاذية والترشيح.
ويُعرف أيضًا باسم التلبيد بالبودرة السائبة أو التلبيد بدون ضغط.
وعلى عكس عملية الضغط التقليدية، لا تعتمد هذه العملية على ضغط تكثيف عالٍ لتشكيل قطعة خام كثيفة. وعادةً ما يظل المسحوق مدعومًا بالقالب إلى أن يمنح الترابط الحراري المكون قوة كافية تسمح بمناولته.
«المرونة» لا تعني «انعدام السيطرة».
أفضل مسحوق برونزي للمرشحات الملبدة هو مسحوق مُخلَّط مسبقًا ومصنف بشكل متسق، حيث تؤدي تركيبته الكيميائية وشكله المورفولوجي وكثافته الظاهرية وحالة سطحه وتوزيع حجم جزيئاته إلى إنتاج البنية المسامية والنفاذية والاستقرار الميكانيكي والأبعاد وسلوك الترشيح المطلوبين بشكل متكرر بعد عملية التلبيد في ظل ظروف إنتاج مُثبتة.
عادةً ما يتم اختيار الجسيمات الكروية للتلبيد بالجاذبية لأنها تتدفق وتتراص بطريقة يمكن التنبؤ بها بشكل أفضل. وتُعد سبيكة Cu89Sn11 أحد الأمثلة الصناعية الموثقة، ولكن لا ينبغي اعتبارها السبيكة الوحيدة المقبولة لكل سائل أو درجة حرارة أو ضغط أو بيئة تآكل أو متطلبات تنظيمية. (sciencedirect.com)
التطبيق هو الذي يقرر.
ليس الكتيب.
يتم التحكم في درجة دقة المرشح المصنوع من البرونز المُتلبد بالميكرون من خلال إدارة توزيع أحجام جزيئات البرونز، وكثافة تراص الجزيئات، ومحتوى المسحوق الناعم، والاهتزاز، وسماكة الجدران، ودرجة حرارة الفرن، ومدة التلبيد، والمسارات المترابطة للمسام التي تتشكل بين الجزيئات، ويلي ذلك إجراء الاختبارات في ظل ظروف محددة بوضوح، بدلاً من تقدير الأداء بناءً على شبكة غربال المسحوق وحدها.
يجب أن يحدد التصنيف ما إذا كان اسمياً أم مطلقاً، وأن يحدد الكفاءة المطلوبة، والسائل المستخدم في الاختبار، وجزيئات الاختبار، ومعدل التدفق، ودرجة الحرارة، والضغط التفاضلي.
بدون هذا السياق، فإن الرقم المعبَّر عنه بالميكرون يظل غير مكتمل.
أحيانًا تكاد تكون بلا معنى.
لا يعتبر التلبيد بالجاذبية أفضل تلقائيًا من ضغط المسحوق؛ بل يُفضل استخدامه عمومًا عندما تكون المسامية العالية المترابطة والنفاذية هما المتطلبان الرئيسيان، في حين أن الضغط يكون أكثر ملاءمةً عندما يحتاج المكون إلى تماسك أكبر، أو كثافة أعلى، أو سلوك هيكلي أقوى، أو خصائص لا يمكن الحصول عليها من بنية مسحوقية سائبة.
أفادت إحدى الدراسات المقارنة بأن المسامية الظاهرية تبلغ حوالي 50–60% في البرونز المُتلبد بشكل غير متماسك، وحوالي 20–30% في العينات المضغوطة. توضح هذه الأرقام الفرق بين الطرق المختلفة، لكنها لا تمثل مواصفات مضمونة لكل مرشح تجاري. (sciencedirect.com)
يعتمد الأمر على نوع الوظيفة.
دائمًا.
غالبًا ما يمكن تنظيف مرشح البرونز المُتلبَّد وإعادة استخدامه عندما تكون سبيكته ونوع الملوثات وبنية مسامه والأجزاء الملحقة به وسجل تشغيله متوافقة مع طريقة التنظيف؛ إلا أنه لا ينبغي الموافقة على إعادة استخدامه إلا بعد التحقق من أن التدفق وانخفاض الضغط والنظافة وحالة المسام والسلامة الميكانيكية تتوافق مع حدود القبول.
تشمل طرق التنظيف الممكنة التدفق العكسي، والمذيبات المتوافقة، والتنظيف بالموجات فوق الصوتية، أو المعالجة الحرارية الخاضعة لرقابة دقيقة.
لكن لا تتصرف بتهور.
قد يؤدي التنظيف بالفرشاة بقوة إلى تشويه السطح. وقد تؤدي الأحماض غير المناسبة إلى تآكل النحاس أو القصدير. وقد يؤدي التسخين المفرط إلى تغيير بنية المسام أو أكسدة القطعة. وقد تتسبب النفاثات عالية الضغط في إتلاف الجدران الرقيقة أو المناطق ذات الروابط الضعيفة.
كون الشيء قابلاً للتنظيف لا يعني أنه غير قابل للتلف.
يرجى إرسال القطر الخارجي، والقطر الداخلي، والطول الإجمالي، وسماكة الجدار المسامي، وتفاصيل التوصيل، ومتطلبات الترشيح، ومعدل التدفق المستهدف، وتركيبة السائل أو الغاز، ودرجة حرارة التشغيل، وضغط التشغيل، والضغط التفاضلي، وطريقة التنظيف، والحجم السنوي، وأي رسومات أو عينات مادية متوفرة.
لا تبدأ بقول: “أحتاج إلى 10 ميكرون”.”
ابدأ بالنظام.
يجب أن يحقق المرشح المصنوع من البرونز الملبد، المصمم هندسيًّا بشكل سليم، التوازن بين احتجاز الجسيمات، والنفاذية، وسماكة الجدران، والقوة، ومقاومة التآكل، وفقدان الضغط، وتصميم التثبيت، وسهولة التنظيف، والتفاوت المسماري، وقابلية تكرار الإنتاج. فإذا تغير أحد هذه المتغيرات، فإن متغيرًا آخر يتغير عادةً معه.
هذا هو علم المعادن المسحوقة.
بالنسبة للعناصر البرونزية المصممة حسب الطلب، أو التجهيزات غير المعتادة، أو قطع الغيار، أو الهياكل المسامية الجديدة، أو النماذج الأولية المخصصة لتطبيقات معينة، يرجى طلب مراجعة هندسية من خلال خدمة تصنيع أنظمة الترشيح وفقًا لمعايير OEM/ODM.