Los poros lo hacen.
Esa respuesta es técnicamente correcta, pero resulta casi inútil, ya que el comportamiento real de un filtro sinterizado depende de cómo se conectan esos poros, dónde se estrechan, la brusquedad de los giros de los canales, las características del contaminante y la fuerza con la que el operario impulsa el fluido a través del filtro.
¿Es sencillo? La verdad es que no.
A El filtro sinterizado funciona haciendo pasar un líquido o un gas a través de un cuerpo rígido y poroso fabricado con partículas de metal o polímero aglomeradas.. El fluido se desplaza a través de los poros interconectados. Los contaminantes, no. O, para ser más exactos, algunos no lo hacen, ya que las partículas pueden quedar bloqueadas en la superficie, atascadas en una estrechez, chocar contra la pared de un poro, quedar atrapadas en una capa de suciedad ya existente o atravesarla sin obstáculos.
Esa última posibilidad suele no aparecer en los folletos de venta.
No debería.

Empieza con el polvo.
Polvo metálico, polvo polimérico, fibras metálicas, capas de malla tejida —a veces, una combinación de estos materiales apilados—. La materia prima se moldea y se calienta por debajo de su punto de fusión completo hasta que las partículas adyacentes se unen en sus puntos de contacto. Se deja deliberadamente suficiente espacio libre para crear una red estable de poros.
Esos espacios vacíos son los soportes de trabajo.
Si se modifica la distribución del polvo, cambia la estructura porosa. Si se aumenta la compactación, la permeabilidad puede disminuir. Si se modifica el ciclo de calentamiento, se puede afectar a la resistencia de la unión, la contracción dimensional, la forma de los poros y la repetibilidad entre lotes.
Según Mott Corporation, el tamaño de las partículas de polvo, el prensado y el proceso de sinterización influyen conjuntamente en la distribución de los poros, la resistencia y la permeabilidad de los elementos metálicos porosos. (Mott Corporation)
Esa es la cruda realidad: el rendimiento de la filtración comienza con la preparación del polvo y el control del horno, mucho antes de que el cartucho llegue a su carcasa.
Entre las opciones de metales más habituales se incluyen:
Los soportes de plástico pueden utilizar:
El mecanismo de filtración mediante filtro poroso subyacente es similar en ambas categorías. Sin embargo, no lo son su temperatura admisible, su presión, su exposición a sustancias químicas, su método de esterilización ni su resistencia a los impactos mecánicos.
En el caso de componentes para líquidos a baja temperatura, gases, sistemas de ventilación, aplicaciones médicas, de laboratorio y para fabricantes de equipos originales (OEM), los ingenieros pueden comparar Cartuchos filtrantes de plástico sinterizado de PE, PP, PTFE, nailon y otros materiales. (lvyn)
Nada fluye simplemente por el hecho de que existan poros.
El filtro necesita una diferencia de presión: una presión más alta en la entrada y una presión más baja en la salida. Esa diferencia —que normalmente se expresa como ΔP—impulsa el líquido o el gas a través de la pared porosa y lo hace salir por el lado limpio.
En el caso de un flujo laminar relativamente lento a través de medios porosos, la ley de Darcy ofrece una primera aproximación útil:
ΔP ≈ μLv/k
Dónde:
La ecuación no es meramente decorativa. Explica varios problemas que surgen en la planta de producción casi de inmediato.
¿Mayor viscosidad? Habrá más resistencia.
¿Una pared más gruesa? ¿Más resistencia?.
¿Menor permeabilidad? De nuevo, más resistencia.
¿Hacer pasar el doble de caudal por un cartucho de tamaño insuficiente y luego culpar al filtro de una “gran caída de presión”? Sinceramente, creo que ese es uno de los hábitos de diagnóstico más perezosos del sector.
La Universidad de Illinois explica la resistencia al flujo poroso utilizando el gradiente de presión, la viscosidad del fluido, la longitud del recorrido, el área y la permeabilidad en su análisis de Flujo de Darcy a través de un material poroso. Esta relación sencilla pierde fiabilidad cuando entran en juego factores como la compresibilidad del gas, la turbulencia, el flujo de deslizamiento o las altas velocidades, pero sigue siendo un buen punto de partida desde el punto de vista de la ingeniería.
Olvídate de ese diagrama tan ordenado con agujeros idénticos y rectos.
El material sinterizado real se asemeja más a un laberinto tridimensional formado entre granos fusionados. Un pasaje se estrecha. Otro se ensancha. Dos canales se unen y luego se separan de nuevo. Aparecen cavidades sin salida. La textura de la superficie varía de un punto a otro.
El fluido sigue el recorrido disponible.
Esa ruta sinuosa se describe como tortuosidad. Una mayor tortuosidad puede generar un mayor contacto entre las partículas y las paredes y una distancia de recorrido efectiva más larga, pero también aumenta la resistencia y ofrece a los contaminantes más lugares donde quedarse atrapados de forma permanente.
Ideal para la captura.
No es adecuado para la limpieza.
Y por eso “tamaño de poro de 10 μm” no me dice lo suficiente. ¿Se trata del poro de flujo medio? ¿De la abertura máxima? ¿De un valor nominal de retención? ¿De una correlación con el punto de burbuja? ¿De una estimación microscópica? ¿De un índice de eficiencia medido con un polvo de prueba específico?
El mismo número. Un significado diferente.
La cromatografía de exclusión por tamaño acapara toda la atención porque es fácil de representar.
Una partícula es más grande que el agujero. Se detiene.
Hecho.
Sin embargo, un filtro sinterizado en buen estado de funcionamiento rara vez está tan limpio. El mecanismo de captura activo varía en función del diámetro, la forma, la densidad, la velocidad, el estado de la superficie, la viscosidad, la concentración, la carga electrostática, la humedad y la cantidad de suciedad que ya se encuentra acumulada en el medio filtrante.
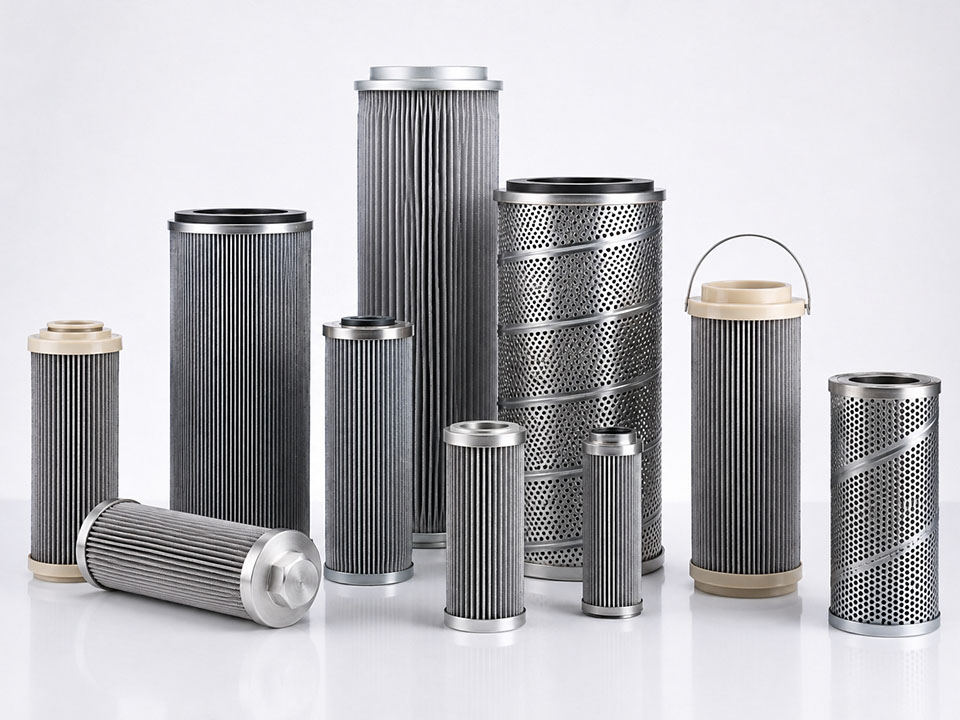
Las partículas demasiado grandes para atravesar la abertura del poro disponible permanecen en la superficie de entrada o cerca de ella.
Se trata de un método de cribado clásico. La Agencia de Protección Ambiental de EE. UU. (EPA) describe la filtración por sedimentos y la filtración microporosa como la captura física de sólidos en suspensión de tamaño superior al tamaño nominal de los poros en la superficie del medio filtrante. (Agencia de Protección Ambiental de EE. UU. (EPA))
Sin embargo, incluso en este caso, el concepto de “más grande” no siempre es sencillo.
Una partícula esférica rígida se comporta de forma predecible. Un fragmento de gel flexible, en cambio, no. Un contaminante con forma de aguja puede girar y penetrar a lo largo. Un aglomerado puede romperse bajo la acción del cizallamiento. El material biológico blando puede comprimirse al pasar por una abertura que, sobre el papel, parece más pequeña.
La lógica de los catálogos se desmorona rápidamente.
Una partícula sigue el movimiento del fluido, pero pasa tan cerca de la pared de un poro que llega a tocarla.
Una vez que se produce el contacto, la adhesión, la rugosidad de la superficie, la humedad, el aceite o el efecto de cuña mecánica pueden hacer que la partícula permanezca allí. No es necesario que la partícula sea más grande que la entrada del poro. Basta con que choque contra la estructura interna y no consiga desprenderse.
El fluido gira. Una partícula más pesada no gira lo suficientemente rápido.
Su impulso la saca de la línea de corriente y la empuja contra la pared de un poro. Este efecto suele ser más notable con partículas más densas, velocidades más altas y cambios más bruscos en la dirección del flujo.
Un caudal elevado tiene su precio.
Puede aumentar la captura por impacción, pero también puede elevar la ΔP, hacer que las partículas finas penetren más profundamente en el medio filtrante, compactar la torta o empujar hacia aguas abajo el material retenido de forma poco firme.
Las partículas de aerosol muy pequeñas no se desplazan en líneas perfectamente rectas. Las colisiones moleculares hacen que se desvíen.
Ese movimiento aleatorio aumenta la probabilidad de entrar en contacto con una superficie interna, por lo que el comportamiento de la filtración de gases no siempre puede predecirse comparando el diámetro de un poro con el diámetro de una partícula.
Las partículas más pequeñas pueden comportarse de forma extraña.
Entra una partícula. Otra se coloca a su lado. Una tercera ocupa el hueco que queda.
Al poco tiempo, la entrada del poro queda obstruida por material que, de por sí, habría podido atravesarlo. Una vez que se forma esa obstrucción, se acumulan sobre ella cantidades cada vez mayores de sólidos.
Un defecto temporal se convierte en una capa filtrante activa.
La resina pegajosa, el hollín aceitoso, la sal cristalina, las partículas finas de catalizador, el óxido metálico, los sólidos biológicos blandos y el polvo mineral seco no se depositan en los medios filtrantes de la misma manera.
Algunas partículas se adhieren químicamente. Otras se fijan en las irregularidades de la superficie. Unas pocas quedan atascadas en los cuellos de los poros, como la arena debajo del asiento de una válvula.
Y hay quienes nunca salen.
Esa es la parte que suele descubrirse tras el tercer ciclo de limpieza, cuando el cartucho parece impecable, pero la resistencia al flujo de agua se ha duplicado sin que nos hayamos dado cuenta.
A la gente le gustan las categorías claras. A los filtros les da igual.
Un elemento sinterizado puede comenzar con una retención en profundidad, pasar a una retención superficial y, posteriormente, funcionar principalmente a través de una capa de contaminantes. El mecanismo cambia mientras el cartucho permanece en la misma carcasa.
La filtración superficial retiene la mayor parte de los sólidos en la cara de entrada o cerca de ella. A medida que aumenta la carga, las partículas retenidas forman una capa.
Esa capa se integra en el sistema de filtración.
Este modo de funcionamiento suele ser el preferido cuando:
Pero la filtración con torta tiene unas características un tanto complicadas. Una torta suelta puede mejorar la retención sin provocar una pérdida de presión significativa. Una torta compresible puede colapsarse, sellarse y hacer que la presión diferencial se dispare casi verticalmente.
El mismo filtro. Lodos diferentes.
La filtración en profundidad permite que las partículas penetren en el cuerpo poroso antes de ser interceptadas, sufrir impacto, formar puentes, adherirse o quedar atrapadas mecánicamente.
Normalmente hay más capacidad de almacenamiento interna. Suena atractivo… y a veces lo es.
Sin embargo, la contaminación profundamente incrustada es difícil de eliminar. El flujo inverso puede desprender la capa superficial, pero deja material fino acumulado en el interior de los estrechos conductos de los poros. El elemento vuelve a funcionar, pero nunca llega a estar como nuevo.
Las directrices de Mott sobre metales porosos señalan que una capa superficial desprendible puede permitir la recuperación de la presión tras la limpieza, mientras que la acumulación progresiva de residuos en el interior puede impedir que se restablezca por completo la caída de presión original en condiciones de limpieza. (Mott Corporation)
Esta es la cruda realidad: el término “reutilizable” se refiere al potencial de fabricación, no a que se garantice el éxito de la limpieza.
El cartucho que se instala y el que se retira son objetos hidráulicamente distintos.
Al arrancar, la estructura porosa fabricada controla la resistencia. Este es el valor de referencia «limpio»: la cifra que los equipos de mantenimiento deberían anotar y que, a la vez, acabarán perdiendo rápidamente en una hoja de cálculo que nadie podrá encontrar seis meses después.
Anótalo correctamente:
Una lectura de ΔP sin indicar las condiciones de funcionamiento carece prácticamente de sentido.
Diez kilopascales en agua a 20 °C no son comparables con diez kilopascales en aceite hidráulico frío. Las lecturas de gases son aún más complicadas, ya que la densidad y la compresibilidad varían con la presión.
Empiezan a penetrar partículas finas en el edificio.
Algunos se adhieren. Otros forman un puente. Otros se adentran más antes de detenerse. Las vías de flujo disponibles se estrechan, por lo que la permeabilidad disminuye. Al mismo tiempo, puede parecer que la retención mejora, ya que el medio, parcialmente cargado, presenta ahora pasos efectivos más pequeños.
Eso puede despistar a los operadores.
El filtro parece “funcionar mejor” justo antes de que empiece a ralentizar el proceso.
Se acumula suficiente material como para que el depósito situado aguas arriba se comporte como una capa porosa independiente.
Ahora, la capa de residuos puede retener partículas que el filtro limpio no retendría de forma fiable. La claridad del producto mejora. La caída de presión aumenta. El patrón de deposición cobra más importancia que el tamaño de poro original.
Este suele ser el estado de funcionamiento deseado en la recuperación de catalizadores, la filtración de gases calientes y el tratamiento de líquidos con alto contenido en sólidos, siempre que la torta se mantenga permeable y pueda retirarse posteriormente.
Al final, la carrera llega a su fin.
No tiene por qué ser porque los poros estén completamente obstruidos. Un ciclo puede detenerse por las siguientes razones:
A veces, los operadores siguen insistiendo.
Eso rara vez es una buena idea. Un ΔP excesivo puede compactar los depósitos, hacer que las partículas finas se hundan más, deformar las partes sin soporte, dañar las juntas, provocar el colapso de los medios más débiles o reducir considerablemente la eficacia del siguiente ciclo de limpieza.
“Limpiar todos los viernes” es fácil de programar.
A menudo también se debe a un control deficiente de los procesos.
Un filtro que procese un lote limpio puede seguir funcionando correctamente durante semanas. Ese mismo elemento puede obstruirse en cuarenta minutos si falla un separador situado aguas arriba, se altera el fondo de un depósito o un operario introduce una suspensión que no cumple las especificaciones en la línea.
La presión diferencial revela el cambio en el momento en que se produce.
El Directrices de WaterSense de la EPA de marzo de 2024 recomienda utilizar sensores de presión para determinar cuándo la resistencia es lo suficientemente alta como para justificar un retrolavado, en lugar de limpiar los equipos de filtración con más frecuencia de la necesaria. El mismo documento indica las magnitudes aproximadas de eliminación de 0,1 μm para microfiltración y 0,01 μm para la ultrafiltración, aunque esas clasificaciones no deben confundirse con las clasificaciones universales de los filtros sinterizados. (Agencia de Protección Ambiental de EE. UU. (EPA))
La limpieza a presión evita dos errores costosos:
No obstante, ΔP es un indicador, no un diagnóstico.
Un aumento de la caída de presión indica que la resistencia ha aumentado. No permite determinar si la causa es la acumulación normal de residuos, un fluido frío, la solidificación de polímeros, el crecimiento biológico, residuos adheridos, una válvula de salida obstruida o un transmisor de presión averiado.
Alguien tiene que pensar de todos modos.
Yo pondría esta advertencia en rojo en todos los presupuestos de filtros industriales.
El tamaño de los poros describe la estructura porosa. El grado de filtración describe el rendimiento en la retención de partículas en condiciones de ensayo definidas.
¿Está relacionado? Sí.
¿Intercambiables? No.
Un filtro con un tamaño de poro característico de 20 μm puede retener muchas partículas más pequeñas mediante interceptación, tortuosidad, formación de puentes o formación de una capa de residuos. Eso no lo convierte por arte de magia en un filtro absoluto de 5 μm.
Del mismo modo, un contaminante de tamaño superior al valor de poro publicado puede, en ocasiones, pasar si es flexible, alargado, compresible o se fragmenta bajo presión.
Pregunta al proveedor:
Sin esos detalles, la cifra en micras no es más que un dato decorativo.
La descripción técnica de Mott, por ejemplo, distingue entre «media grade», «pore de flujo medio» y «índice de filtración», en lugar de considerarlos como un único valor. (Mott Corporation)
| Variable de diseño o de funcionamiento | ¿Qué cambios se producen en el interior del filtro? | Efecto probable del sistema | Errores habituales al comprar |
|---|---|---|---|
| Aberturas de poros más pequeñas | Quedan cada vez menos pasajes de larga distancia disponibles | A mayor retención, suele corresponder un ΔP limpio más elevado | Seleccionar la potencia nominal más baja disponible |
| Mayor porosidad | Hay más volumen libre disponible para el flujo | Mayor permeabilidad y mayor capacidad de retención de suciedad | Suponiendo que la porosidad sea el único factor que determine la retención |
| Mayor tortuosidad | El fluido recorre trayectorias más largas y complejas | Mayor contacto interno, limpieza potencialmente más difícil | Ignorar la contaminación profunda |
| Una pared mediática más sólida | El flujo se desplaza a través de un material más poroso | Mayor resistencia y mayor capacidad de profundidad | Copiar dimensiones sin realizar pruebas de flujo |
| Mayor viscosidad del fluido | Se necesita más fuerza para mantener el flujo | Mayor presión diferencial | Realizar la prueba con agua cuando el líquido de servicio es aceite |
| Mayor velocidad frontal | Por cada unidad de superficie circula una mayor cantidad de líquido | Un ΔP más elevado y una posible penetración de partículas | Reducir la superficie del filtro para ahorrar en el coste de la carcasa |
| Amplia distribución de partículas | Las partículas finas rellenan los huecos entre los sólidos gruesos | Obstrucción más rápida de los poros o torta más densa | Especificar únicamente la partícula más grande |
| Contaminantes compresibles | El pastel se compacta a medida que aumenta la presión | Aumento rápido y no lineal de ΔP | Se prevé un retrolavado sencillo |
| Sólidos pegajosos o aceitosos | Las partículas se adhieren con fuerza a las superficies internas | Regeneración deficiente y resistencia residual | Suponiendo que todos los filtros rígidos sean reutilizables |
| Presión de limpieza excesiva | La retirada de la tarta se vuelve agresiva | Daños en el medio filtrante o penetración de contaminantes | Considerar que una limpieza más intensa es una limpieza mejor |
La mesa es importante porque los filtros fallan como sistemas, no como materiales aislados.
Un cartucho puede tener las características metalúrgicas adecuadas y, aun así, ser demasiado pequeño. La superficie puede ser la adecuada, pero la torta puede ser compresible. El tamaño de poro en micras puede ser el correcto, pero el elastómero de la junta se hincha. O bien, el filtro se limpia perfectamente con disolvente, salvo que el proceso no permita residuos de disolvente.
Todas las especificaciones tienen algún cabo suelto.
Tira de ello.
No se trata de una aplicación convencional de filtro de fábrica. Y precisamente por eso resulta útil.
El informe técnico «Mini-ROXY 2023» de la NASA analizaba una copa catódica metálica porosa utilizada en un sistema de electrólisis de sales fundidas destinado al tratamiento del regolito lunar. La estructura porosa debía permitir el intercambio de electrolito y el movimiento de iones de oxígeno, al tiempo que retenía el material sólido.
Entonces llegaron las multas.
El artículo identificó una posible pérdida de partículas de regolito procesadas de tamaño inferior a 10 μm a través de la copa del cátodo porosa. Esas partículas que se escapan podrían reducir el rendimiento del material, penetrar en el electrolito salino, acumularse tras ciclos repetidos y alterar propiedades como la conductividad o la basicidad óptica.
La solución propuesta no fue “comprar un filtro más fino”.”
En su lugar, el equipo analizó de forma conjunta la clasificación por tamaño de partícula en las fases iniciales del proceso, el tamaño de los poros del cátodo, la estructura de los poros, la tortuosidad y la porosidad total. El artículo describe los posibles umbrales de clasificación en el 10–50 μm rango, dependiendo del diseño del cátodo.
¿Y la temperatura? No es nada clemente.
La etapa de separación de la sal consistió en una centrifugación a más de 700 °C, utilizando una estructura porosa, resistente a la temperatura y a la corrosión, capaz de dejar pasar la sal fundida y retener el regolito procesado. Las pruebas en tierra se llevaron a cabo con un equipo de centrifugación diseñado para más de 800 °C y hasta 1.000 rpm.
Lee el Documento técnico sobre el Mini-ROXY de la NASA, y la conclusión es evidente: la preparación del pienso y el diseño de los medios porosos constituyen un único problema, y no dos decisiones de compra independientes.
El hollín es un alimento asqueroso para los filtradores.
Es fino, cohesivo, flexible y capaz de formar una capa cuyo comportamiento cambia drásticamente al calentarse. Un estudio de 2023 publicado en Ciencia y tecnología del control de emisiones se realizó un seguimiento de la deposición de hollín y la regeneración en el interior de un canal de flujo en pared que contenía un medio metálico sinterizado.
El hollín generado presentaba un tamaño modal de los aglomerados cercano a 90 nm, con partículas primarias de unos 20-40 nm. En el ensayo se utilizó un caudal másico de hollín de 40 mg/h. (Springer)
A medida que aumentaba la carga, la capa de partículas medida se hacía más gruesa:
Sin embargo, la capa no se comportaba como una manta lisa y fija. Durante la regeneración, se oxidaba, se agrietaba, se encogía, se desprendía y volvía a suspenderse.
La temperatura modificó drásticamente el resultado.
A una temperatura de regeneración final de 480 °C, seguía habiendo hollín al cabo de dos horas. A las 600 °C, las partículas se oxidaron por completo tras 51 minutos, reduciendo el tiempo de regeneración indicado en 55%. (Springer)
El Estudio completo de Springer Merece la pena leerlo porque muestra algo que una ficha técnica estática del producto no puede reflejar: el pastel es una estructura mecánica cambiante, no solo “suciedad en un filtro”.”
Pero no copies la cifra de 600 °C sin más.
Una composición química diferente del hollín, una concentración de oxígeno distinta, una aleación diferente, un espesor del medio distinto, una velocidad de flujo diferente, un contenido de catalizador diferente y una rampa térmica diferente podrían dar lugar a un resultado distinto o a que el cartucho resultara dañado.
Las cifras necesitan un contexto.
El ejemplo de la EPA es menos llamativo. Quizá resulte más útil.
En sus directrices de 2024 sobre purificación del agua, la agencia describe la captura en superficie de contaminantes en suspensión y recomienda a las instalaciones que utilicen sensores de presión a la hora de decidir si es necesario realizar un retrolavado. (Agencia de Protección Ambiental de EE. UU. (EPA))
¿Por qué es importante eso?
Porque muchas plantas siguen limpiando los filtros por costumbre, por los cambios de turno, por intervalos fijos o por una vaga sensación de que “seguramente ya ha pasado bastante tiempo”.”
El control basado en la presión responde a la resistencia real.
Esto reduce los lavados prematuros, pero también ayuda a evitar las limpiezas tardías —cuando la capa de sedimentos ya se ha compactado, el caudal se ha colapsado y el operador reacciona aumentando la presión de la bomba—.
Voy a ser franco: esperar a que el departamento de producción se dé cuenta de que el filtro está sucio no es una estrategia de mantenimiento.
Desde el punto de vista mecánico, el principio de filtración es el mismo. El fluido sigue circulando a través de los poros conectados. Las partículas siguen siendo retenidas mediante exclusión, interceptación, impacto, formación de puentes, adhesión y formación de una capa de retén.
La diferencia radica en lo que la estructura es capaz de soportar.
A cartucho filtrante de metal sinterizado Se puede tener en cuenta cuando el proceso implique altas temperaturas, exposición al vapor, alta presión diferencial, sólidos abrasivos, regeneración térmica, purga repetida, condiciones de vacío o productos químicos agresivos compatibles con la aleación seleccionada. (lvyn)
Los soportes metálicos pueden ofrecer:
Suena inmejorable.
No lo es.
Los medios filtrantes de metal sinterizado de gran finura pueden generar una diferencia de presión (ΔP) de limpieza considerable. El acero inoxidable puede presentar picaduras o sufrir corrosión en hendiduras. Las altas temperaturas pueden provocar problemas de oxidación, fluencia o fatiga térmica. Las soldaduras y los racores pueden fallar antes que la pared porosa. Una capa de residuos frágil puede desprenderse y sobrecargar los equipos situados aguas abajo tras un retroceso de flujo.
Y el 316L no es una fórmula mágica.
La aleación, el material de aportación, las condiciones de pasivación, la concentración de cloruro, la temperatura, el pH y las zonas de estancamiento son factores importantes.
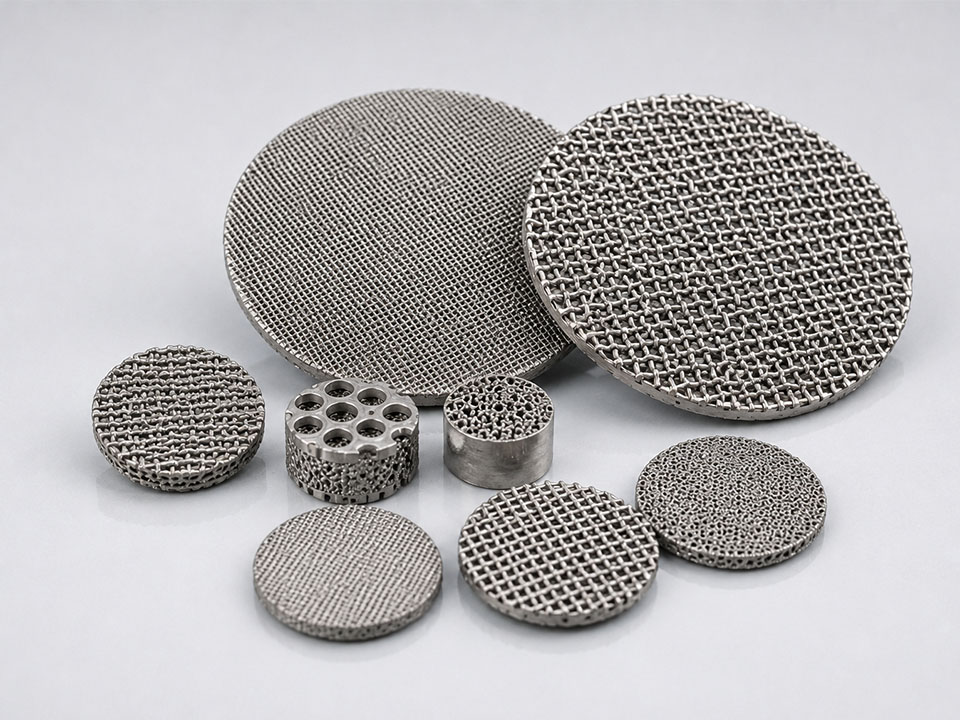
El plástico sinterizado utiliza partículas de polímero aglomeradas para formar el mismo tipo general de red de poros rígida y sinuosa.
El ámbito operativo cambia.
Los medios plásticos suelen elegirse para:
Pero el término “plástico” es demasiado amplio como para resultar útil.
El PE, el PP, el PTFE y el nailon presentan diferencias en cuanto a resistencia química, humectabilidad, comportamiento dimensional, tolerancia a la esterilización, rango de temperaturas y resistencia mecánica.
Tanto un filtro de ventilación de PTFE como un filtro de profundidad de PE pueden ser productos de polímero sinterizado. Desde el punto de vista operativo, son parientes lejanos.
Cuando la aplicación está más clara que el material, puede resultar más útil repasar Cartuchos filtrantes de plástico sinterizado por aplicación en lugar de elegir primero un polímero.
La selección basada en el material parece algo técnico. A veces es al revés.
Sí.
Pero no conviertas esa respuesta en un argumento de marketing sin datos de pruebas.
La captura subporosa puede producirse por las siguientes razones:
Así pues, una estructura de 20 μm podría retener una parte de los contaminantes de 10 μm. Incluso podría retener muchos de ellos en una prueba concreta.
Eso no demuestra que el valor nominal absoluto sea de 10 μm.
Sin una eficiencia definida, no hay argumento defendible.
Una carcasa de filtro barata suele acabar siendo una decisión operativa costosa.
Supongamos que un cartucho proporciona la mitad de la superficie de filtración que se necesita realmente. La velocidad frontal aumenta. La diferencia de presión de limpieza (ΔP) aumenta. Las partículas pueden penetrar más profundamente en la pared. La acumulación de la capa de partículas se vuelve menos uniforme. El tiempo de funcionamiento se acorta. La frecuencia de limpieza aumenta.
Entonces, la planta compra más cartuchos.
Una y otra vez.
Aumentar la superficie del medio filtrante puede reducir la velocidad superficial, disminuir la resistencia a la limpieza, aumentar la capacidad de acumulación de la capa de filtro y prolongar el tiempo entre ciclos de regeneración. Aunque una carcasa inicial más grande pueda suponer un mayor coste inicial, el coste total de funcionamiento puede reducirse.
Esta es la cruda realidad: el ahorro en compras y el ahorro en procesos no siempre van de la mano.
Los datos de los análisis del agua son muy útiles.
Es posible que el líquido que tengas sea aceite frío.
La viscosidad influye directamente en la presión necesaria para mantener el caudal. Un cartucho que presente una diferencia de presión (ΔP) aceptable con agua a temperatura ambiente puede resultar extremadamente restrictivo con resina viscosa, jarabe, lubricante, soluciones químicas concentradas o combustible a baja temperatura.
Además, la viscosidad varía con la temperatura.
Un sistema puede funcionar perfectamente a 60 °C, apagarse durante la noche y, a continuación, activar una alarma por presión diferencial durante un reinicio en frío, aunque no haya entrado ninguna contaminación adicional en el filtro.
El filtro no se atascó de repente.
El líquido se espesó.
Por eso, para realizar una prueba de flujo rigurosa es necesario utilizar el fluido real del proceso o un sustituto cuidadosamente seleccionado que presente una viscosidad, densidad, humectabilidad y tensión superficial comparables.
“Que se haya ”probado con agua» no debería poner fin al debate. Debería dar pie a otro.
La limpieza debe actuar sobre el mecanismo de contaminación sin dañar el filtro.
Parece obvio. Pero la práctica demuestra lo contrario.
El líquido limpio circula a través del elemento en sentido contrario al de la filtración habitual, desprendiendo la capa de sedimentos de la superficie situada aguas arriba.
Esto funciona mejor cuando la contaminación es superficial, no se adhiere con fuerza y no se ha compactado en la estructura porosa.
Es posible que un retrolavado suave no sirva de nada.
Si es excesiva, puede dañar el conjunto, desprender componentes de soporte o hacer que la suciedad se deposite en otra parte de la carcasa.
Se inyecta gas comprimido a pulsos en sentido inverso a través del lecho para fracturar y desprender la capa de sedimentos.
La presión de pulso es importante. También lo son el volumen del receptor, la velocidad de apertura de la válvula, la geometría de la boquilla, la temperatura del gas, la separación entre los elementos y la presión residual en el lado sucio.
Un valor de presión por sí solo no describe la energía de limpieza.
La cavitación ultrasónica puede eliminar residuos de las superficies expuestas y de los conductos internos. Suele resultar útil para componentes pequeños y rígidos.
Pero la limpieza por ultrasonidos no es magia.
Puede resultar ineficaz frente a polímeros incrustados, óxidos fuertemente adheridos, resinas endurecidas, rellenos abrasivos profundos o contaminantes ocultos en zonas de difícil acceso. Además, puede dañar uniones frágiles o elementos sin soporte si el procedimiento es demasiado agresivo.
Los productos químicos ácidos, alcalinos, disolventes, detergentes, oxidantes o quelantes pueden disolver o aflojar la contaminación.
La compatibilidad debe abarcar todo el conjunto:
Un cuerpo de acero inoxidable puede soportar el líquido de limpieza, mientras que una junta de elastómero no.
Eso sigue siendo un fracaso.
En algunos casos, los filtros metálicos adecuados pueden calentarse para oxidar la contaminación orgánica.
Infórmate primero sobre el depósito.
Los residuos desconocidos pueden liberar gases peligrosos, dejar cenizas corrosivas, inflamarse de forma inesperada, reaccionar con la aleación, sinterizarse formando un depósito más duro o crear gradientes térmicos que deformen el cartucho.
“Quemar hasta que quede limpio” no es un procedimiento de ingeniería.
Los procesos de regeneración reales suelen constar de varias etapas:
Esa última fase de la prueba distingue la regeneración real de la limpieza superficial.
Un filtro reluciente también puede estar obstruido.
Compara el elemento con una referencia definida.
Entre las comprobaciones útiles pueden figurar:
La recuperación de presión limpia resulta especialmente reveladora.
Supongamos que un cartucho nuevo genera una diferencia de presión (ΔP) de 20 kPa a un caudal determinado. Tras el mantenimiento y la limpieza, genera 26 kPa. Posteriormente, vuelve a generar 34 kPa. Y luego, 45 kPa.
Sigue fluyendo.
Pero los atascos internos van en aumento.
Que siga siendo utilizable depende del margen del proceso, los requisitos de retención, la rentabilidad de la limpieza y el riesgo de liberación de contaminantes. Con el tiempo, el elemento se convierte en un dispositivo de pérdida de presión permanente con un filtro acoplado.
No cuando parece viejo.
Sustitúyalo cuando no sea posible restablecer el rendimiento validado, o cuando su uso continuado suponga un riesgo inaceptable para el proceso.
Entre los signos de alerta más habituales se encuentran:
Un filtro puede permanecer físicamente intacto y, aun así, no ser apto para su uso.
Esa distinción cobra especial importancia en el ámbito de los productos sanitarios, los productos farmacéuticos, la producción de alimentos y bebidas, la recuperación de catalizadores, los gases de alta pureza, los sistemas de refrigeración críticos y cualquier proceso en el que la contaminación posterior al proceso suponga un importante perjuicio económico o de seguridad.
No empieces diciendo: “Necesitamos un cartucho de 10 micras”.”
Empieza por la alimentación.
Estado:
Incluye:
Un número D50 no es suficiente.
Las colas finas suelen ser las que dan problemas.
Especifica:
Indica:
Indica si el elemento será:
Es posible que el método de limpieza propuesto sea determinante a la hora de elegir el material, incluso antes que el grado de filtración.
Incluye dibujos siempre que sea posible:
Para geometrías no estándar, el desarrollo de piezas de recambio, conexiones a medida o la fabricación a partir de planos, un Programa de filtros sinterizados OEM/ODM Debería empezar con datos del proceso, no con una fotografía borrosa junto a una regla. (lvyn)
Además, antes de dar el visto bueno a una nueva producción, los compradores deben examinar los datos del proveedor planta de filtración y capacidad de ensayo, incluyendo el control de materiales, la gestión de hornos, la inspección dimensional, las pruebas de caudal, la verificación de la caída de presión y la trazabilidad de los lotes. (lvyn)
Las fotografías a tamaño real quedan muy bien.
Los métodos de ensayo son mejores.
Un filtro sinterizado funciona haciendo pasar un líquido o un gas a través de una red rígida de partículas unidas entre sí y poros interconectados, donde los contaminantes de mayor tamaño quedan retenidos en la superficie y las partículas más pequeñas son capturadas mediante interceptación, impacto, adhesión, formación de puentes o captura en profundidad en el interior del medio filtrante.
A medida que continúa la carga, el material retenido va estrechando los conductos abiertos y puede formar una capa superficial. La presión diferencial aumenta hasta que se realiza un retrolavado del cartucho, se limpia con aire, se regenera químicamente, se somete a un tratamiento térmico o se sustituye.
La filtración superficial retiene la mayor parte de la contaminación en la cara de entrada y forma gradualmente una capa filtrante que puede eliminarse, mientras que la filtración en profundidad permite que las partículas penetren en la pared porosa y queden atrapadas en los conductos sinuosos mediante interceptación, adhesión, formación de puentes, impacto o retención mecánica.
En condiciones reales de funcionamiento, ambos mecanismos pueden producirse durante un mismo ciclo. La carga superficial suele ser más fácil de revertir. La carga en profundidad puede proporcionar una capacidad de retención adicional, pero el material fino incrustado en el interior de los poros suele ser más difícil de eliminar.
El tamaño de poro de un filtro sinterizado describe una característica medida o calculada de su estructura porosa, mientras que su grado de filtración en micras describe el rendimiento de retención de partículas en las condiciones de ensayo especificadas; ambos valores están relacionados, pero no son automáticamente idénticos ni intercambiables.
Los compradores deben confirmar si el valor publicado es nominal, absoluto, de poro máximo o de poro de caudal medio, y solicitar información sobre el fluido de ensayo, el tipo de partícula, la velocidad de flujo, la presión diferencial y la eficiencia medida.
La caída de presión aumenta porque las partículas depositadas reducen la sección transversal de paso, estrechan los conductos porosos internos y forman una capa adicional de torta que opone resistencia al flujo; el aumento de la viscosidad, la velocidad frontal, el espesor del medio filtrante, la concentración de contaminantes o la compresibilidad de la torta puede acelerar considerablemente ese aumento.
Un aumento gradual suele indicar una carga normal. Un aumento repentino puede indicar una alteración del proceso, fluido frío, contaminación pegajosa, equipos de pretratamiento dañados, compactación rápida de la torta o una obstrucción en algún otro punto de la tubería.
Muchos filtros sinterizados pueden limpiarse y reutilizarse, ya que su estructura porosa aglomerada puede soportar el flujo inverso, el retroceso de gas, el tratamiento ultrasónico, productos químicos compatibles, vapor o calentamiento controlado; sin embargo, la reutilización efectiva depende del material del medio filtrante, del comportamiento de los contaminantes, del diseño del conjunto y del procedimiento de limpieza.
Tras la limpieza, el elemento debe comprobarse comparándolo con unos valores de referencia homologados en cuanto a caudal, presión diferencial, integridad, dimensiones o retención. Que parezca limpio no significa que funcione correctamente.
Un filtro de metal sinterizado suele ser más adecuado para temperaturas elevadas, presiones diferenciales elevadas, regeneración térmica, sólidos abrasivos y limpiezas mecánicas intensas, mientras que un filtro de plástico sinterizado puede ofrecer un peso menor, una geometría personalizada y económica, resistencia química específica y una integración más sencilla en conjuntos compactos de fabricantes de equipos originales (OEM).
Ninguna de las dos opciones es automáticamente superior. La decisión debe basarse en la composición química del fluido, la temperatura de funcionamiento, la presión, el tiempo de retención necesario, el método de limpieza, las condiciones de esterilización, la geometría, la documentación normativa, el volumen de producción y el coste total del ciclo de vida.
Un filtro sinterizado no es simplemente un tubo poroso más un número redondo.
Se trata de un sistema impulsado por presión en el que intervienen la geometría del medio filtrante, la reología del fluido, el comportamiento de los contaminantes, el área activa, la estructura de la capa de retención, la energía de limpieza, los límites mecánicos y la incómoda pregunta que nadie quiere plantear: ¿qué ocurre cuando el proceso deja de comportarse con normalidad?
Envía los datos reales:
A continuación, el equipo de ingeniería puede revisar el requisito a través de la Servicio de desarrollo de filtros a medida OEM/ODM y comparar las estructuras de plástico sinterizado o de metal con las condiciones de funcionamiento.
No es el folleto.
El proceso.