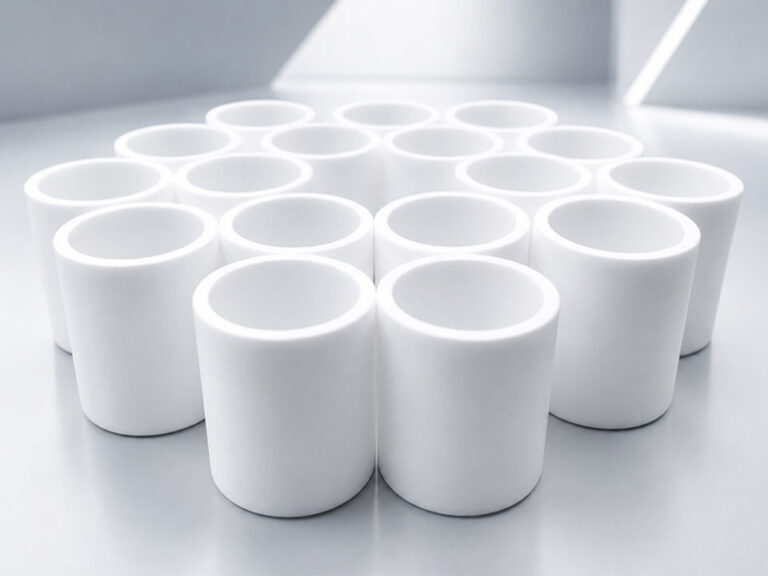
焼結青銅製のフィルターは、最初は粉末の状態から作られます。それも、ばらばらの粉末です。.
その後、穴を開ける作業は一切行われません。内部に金網が隠されているわけでもなく、細かな人工のトンネルのように細孔が部品に鋳込まれているわけでもありません。その代わりに、何千もの青銅粒子が密集して配置され、粒子間の隙間が開いたままの状態を保ちつつ、接触点が結合するまで加熱されることで、細孔ネットワークが形成されるのです。.
簡単でしょう?
そうとも限らない。.
一般的な工業プロセスでは、球状のCu89Sn11青銅粉末、黒鉛鋳型、制御された振動、最高温度が820°C前後の連続炉、および酸化を抑制するために用いられる還元性水素雰囲気などが用いられます。 粉末粒子は接触点で結合するが、投入された材料全体が青銅の固まった塊に崩れることはない。この違いこそが、このプロセスの本質である。(sciencedirect.com)
そして、ここで購入者がよく見落としがちなのが、外形寸法は完璧に見えても、内部の細孔ネットワークが適切でない場合があるということです。.
気流が不適切。圧力損失が不適切。粒子捕捉率が不適切。.
でも、見た目は悪くないね。.
率直に言って、これこそが、ブロンズフィルターを外観やミクロン単位の表記だけで決して購入すべきではない理由だと私は考えています。工場では、単に小さな金属管を成形しているだけではありません。その管の内部に、粉末を一つずつ積み重ねていくことで、三次元的な流路を構築しているのです。.

焼結青銅フィルターは、青銅粉末を選別・分類し、その粉末を耐熱金型に充填し、振動または沈降させて均一な充填状態を確保した後、制御された炉内雰囲気下で加熱し、結合した多孔質体を冷却・脱型し、その寸法、細孔の挙動、透水性、および機械的強度を検査することで製造される。.
多くの円筒形の青銅製部材については、その製造工程は 重力焼結プロセス, 、ルースパウダー焼結、あるいは無加圧焼結。.
しかし、その名前は少し誤解を招きやすい。.
“「重力」とは、単に誰かが粉末の入った袋を金型に傾けて中身を流し込み、さっと振って、うまくいくことを願うようなことを意味するわけではありません。粉末の供給速度、粒子分布、振動エネルギー、金型の形状、充填深度、コアの位置合わせ、炉への装入、および雰囲気制御のすべてが、完成品の構造に影響を及ぼします。.
従来のプレス成形による粉末冶金部品とは異なり、炉に入れる前に粉末を強く圧縮する必要はありません。重力と振動によって粒子が整列し、熱によって金属製のネックが形成されます。.
それによって、多孔性が大きく変化します。.
多孔質青銅試料の比較に関する公表された研究によると、緩やかに焼結された材料の見かけの気孔率は約50~60%であったのに対し、圧縮された試料ではおよそ20~30%であった。 同研究では、粒子が大きいほど見かけの気孔率が高くなる傾向がある一方、圧縮圧力の増加、焼結時間の延長、あるいは焼結温度の上昇は、一般的に圧縮材の気孔率を低下させる傾向があることが明らかになった。(sciencedirect.com)
ですから、そうですね、暖房設備は重要です。.
しかし、それだけではありません。.
パウダーの質が決め手だ。.
率直な発言ですが、私はその見解を貫きます。焼結青銅フィルター内部のすべての流路は、粉末の化学組成、粒径、形状、酸化状態、表面粗さ、そして金型内で均一に沈着する能力に由来しています。.
それらの変数がずれてしまったらどうなるのでしょうか?
たいていは目に見える兆候がない。そこが問題なのだ。.
フィルターは、外見上は丸い形状を保っているかもしれません。ねじ山も適合しているかもしれません。表面はきれいで、色むらもないように見えるかもしれません。しかし、その通気量、バブルポイント、圧力損失、ろ過性能、あるいは機械的強度は、想定範囲を外れている可能性があります。.
重力焼結部品の場合、工場では一般的に球状またはほぼ球状の予備合金化青銅粉末が使用されます。球状の粒子は、形状の悪い粉末に比べて狭い空洞内をよりスムーズに流れ込み、内部のコア周囲に堆積する際のブリッジ現象が少なく、より予測しやすい相互接続された隙間を形成します。.
産業分野で定評のある例の一つに、Cu89Sn11(銅約89%、スズ約11%)があります。これは、ルースパウダー青銅の焼結において有用な参考組成ですが、すべての工場が無批判に真似すべき万能のレシピというわけではありません。 合金の選定にあたっては、依然として流体、温度、腐食条件、炉内温度分布、規制要件、および価格目標に合致させる必要があります。(sciencedirect.com)
適切な粉末の仕様書には、以下の事項を盛り込む必要があります:
ここに、あまり知られたくない真実があります。フィルターの見積書では、粒子径に関する記述が頻繁に悪用されているのです。.
サプライヤーが「40ミクロンのブロンズフィルター」を提案してくるかもしれませんが、この「40 μm」は実際には何を指しているのでしょうか?ブロンズ粉末の粒子径分布でしょうか?平均孔径でしょうか?最大孔径でしょうか?公称ろ過精度でしょうか?絶対ろ過精度でしょうか?あるいは、空気、油、水での試験結果でしょうか?
それらは同義語ではありません。.
そして、これらは決して互換性のある仕様ではありません。.
その 焼結フィルターに最適なブロンズ粉末 したがって、これは単に最高品質の製品というだけではありません。炉内での全サイクルを経た後も、要求される透水性、ろ過特性、寸法、強度、および使用環境との適合性を繰り返し実現する粉末なのです。.
「より細かい」ことが必ずしも「より良い」とは限らない。.
次に型が登場します。.
グラファイトは、高温に耐えることができる上、適切に選定すれば、不要な反応や鋳型と焼結青銅体との間の付着を低減するのに役立つため、粉末青銅の焼結において広く用いられています。.
チューブは一般的な形状です。ディスク、カップ、ブッシュ、サイレンサー、コーン、プラグ、その他の多孔質形状も同様です。ただし、空洞を均一に充填でき、かつ焼結後に完成した部品を実際に取り出せる場合に限ります。(sciencedirect.com)
しかし、金型の設計は、単に顧客が指定した外径をそのまま再現するだけの問題ではありません。.
適切な金型審査では、以下の点を考慮すべきである:
薄くて多孔質の壁を持つ、細長い青銅製の管を想定してください。外形寸法を定義するのは比較的簡単かもしれませんが、粉末は、ブリッジの発生や偏析を起こさず、また金型の底部に低密度の箇所を残すことなく、芯の周囲全体に均一に流れ込む必要があります。.
そこがちょっと面倒なところですね。.
場合によっては、炉内処理の前に金型内に金具を配置することで、多孔質青銅本体がソケット、フランジ、ねじ、ボルト、または同様のインサートと焼結接合を形成できるようにすることがあります。これにより、後の接合工程を省略できる可能性がありますが、それは粉末、インサート合金、雰囲気、表面状態、および接合形状が互いに適切に作用する場合に限られます。(sciencedirect.com)
特殊な接続、交換用フィルター、またはお客様ご所有のハウジングの場合は、 カスタムOEM/ODMフィルターの開発プロセス まずは実際のインターフェースと動作条件から検討すべきです。.
カタログ写真ではありません。.
粉末を入れます。慎重に。.
重力が粒子を金型内に運び込み、制御された振動によって粒子が沈降・再配列し、キャビティ内をより均一に充填するよう促されます。その目的は、密度を最大化することではなく、不規則な空隙、ブリッジング、または偏析のない、再現性のある密度を実現することにあります。.
違いがあります。.
振動が弱すぎると、緩んだ部分や異常に大きな空隙が残ってしまうことがあります。一方、振動が強すぎると、幅広い粒度の粉末混合物が分離し、微細な粒子が粗い粒子の間に入り込み、特定の領域が他の領域よりも密に締まってしまうことがあります。.
その局所的な密度の変化により、流れが阻害される可能性がある。.
外から見ると? 見えない。.
サプライヤーが自社の重力焼結プロセスを「全自動」だと主張しながら、充填重量、振動時間、金型の位置、あるいは粉末の再利用がどのように制御されているかを説明できない場合、私が懐疑的になる理由の一つはここにあります。自動化は、不十分なプロセスを改善するものではありません。ただ、そのプロセスをより速く繰り返すだけなのです。.
Industrial Specialties Manufacturing社が説明する無加圧成形プロセスは、想定される手順に従っています。すなわち、青銅粉末を金型に充填し、振動によって意図しない空隙を低減させ、充填済みの金型を合金の完全融点以下の温度に設定された炉内へ投入します。粉末が加熱されるにつれて、接触している粒子間に金属の首部が形成されます。(industrialspec.com)
紙の上では、きちんとまとまっているように聞こえる。.
制作というものは、めったにそうはいかないものだ。.
湿度の変化。粉末ロットによって挙動が異なる。金型の摩耗。オペレーターによるホッパーへの補充。回収された粉末が再び混合される。コアの位置がわずかにずれる。炉のベルトが運ぶ積載密度は、生産ロットごとに異なる。.
真面目なメーカーなら、そのような混乱に備えて計画を立てるものだ。.

さて、暑さについてですが。.
充填された金型は、制御雰囲気炉へと搬送される。ある確立されたプロセス説明によれば、黒鉛金型に充填されたCu89Sn11粉末は、最高温度が820°C前後の連続炉を通過する。この際、還元性水素雰囲気により過度な酸化が防止され、安定した焼結ネックの形成が促進される。(sciencedirect.com)
しかし、「820°C」をあたかも普遍的な魔法の数字であるかのように引用するのは、ずさんな設計だ。.
率直に言います。記事からコピーした炉の設定値は、合金名が似ているというだけの理由で、検証済みの生産レシピになるわけではありません。粉末粒子径、酸化物含有量、部品の厚さ、金型の質量、ベルト速度、雰囲気の露点、熱電対の位置、炉の形状、そして要求される性能など、これらすべてが実際の熱処理範囲に影響を与えるからです。.
このサイクルは通常、いくつかの段階を経ます:
粉末ベッドの中では、粒子は消えてしまうことはありません。.
それらの接触点は互いに融合していく。その表面は、部分的に元の形を保ったままである。一方、それらの間の空きスペースは、曲がりくねった相互接続されたネットワークを形成し、そこを後に気体や液体が通り抜けることができる。.
そこがコツなんです。.
接触部では強度が向上しますが、隙間部分では透水性が維持されます。焼成サイクルを弱めすぎると、フィルターの強度が低下したり、粒子が脱落したりする可能性があります。逆に、焼成サイクルを強めすぎると、細孔の喉部が狭まり、透水性が低下し、寸法にばらつきが生じ始める可能性があります。.
オペレーターは綱渡りをしている。.
焼結温度では、隣接する青銅粒子間の接触境界をまたいで原子拡散が起こります。粒子が接触している箇所ではどこでも、「焼結ネック」と呼ばれる小さな橋が形成され始めます。.
首の成長が著しいほど、一般的に機械的安定性が高まります。.
しかし、一つ問題がある。.
メーカーが求めているのは、純青銅の塊ではありません。圧力、設置、振動、輸送、洗浄、および取り扱いといった条件に耐えうる十分な結合性を持ちつつ、必要な流量を通すのに十分な、開放的で連続した多孔性を保持していることが求められています。.
それらのターゲットは互いに戦っている。.
2024年 再構築された多孔質青銅構造に関する『Powder Technology』誌の研究 粉末の圧縮、焼結、三次元気孔形態、透水性、および内部流動をモデル化した。この研究の価値は、デジタルシミュレーションが実機試験台に取って代わるという点にあるのではない(実際、そうではない)。むしろ、粒子の形状、空間的なランダム性、気孔の連結性、そして透水性がどのように相互に関連しているかを明らかにしている点にある。.
一つの構造。多くの変数。.
そして、まさにこの理由から、1ミクロンという数値だけでは、全体像のごく一部しか示していないのです。.
冷却はパッシブ方式のようです。.
そうではありません。.
温度が低下する間も、金型、青銅製鋳体、インサート、および炉内雰囲気は相互に影響し合っています。急激に冷却しすぎると、部品にひび割れや歪みが生じたり、望ましくない表面状態が発生したりする可能性があります。高温で多孔質の鋳体を不適切な雰囲気にさらすと、内部表面積が極めて大きい構造の深部まで酸化が進行する恐れがあります。.
冷却後、青銅製の部品を金型から取り出します。.
ルースパウダー法による青銅の焼結では、完全密度に近づけるように設計された粉末プロセスと比較して収縮が比較的小さく抑えられるため、寸法管理や脱型が容易になる可能性があります。とはいえ、「比較的小さい」からといって「無視してよい」という意味ではありません。各設計には、試験データ、現実的な公差、そして再現性のある炉への装入が必要です。(sciencedirect.com)
この段階では、検査において以下の点を確認する必要があります:
表面の色が濃いブロンズ色だからといって、必ずしも欠陥があるわけではありません。また、光沢があるからといって、必ずしも良いとは限りません。.
色は、粉末の状態、脱酸処理、炉内雰囲気、洗浄、取り扱い、酸化皮膜の厚さ、あるいはその後の仕上げ工程によって変化することがあります。多孔質金属フィルターを外観の輝きだけで判断する購入者は、最も判断しやすい特性――そしておそらく最も有用性の低い特性――に注目しているに過ぎません。.
流量データは偽造しづらい。.
ねじ山が必要になる場合もあります。また、肩部、溝、シール面、穴、あるいは公差の厳しい取り付け面も必要になる可能性があります。.
こうした状況下では、良質な焼結部品が知らぬ間に台無しになってしまうことがある。.
多孔質の青銅は、従来の固体青銅棒とはまったく同じようには切断できません。工具の圧力によって、柔らかい材料が露出した細孔の開口部に広がったり、細孔の縁が潰れたり、金属が空洞に引き込まれたり、切りくずが表面に詰まったりする可能性があります。.
寸法は合格です。.
透水性はそうではありません。.
2024年 多孔質青銅の機械加工に関する精密工学の研究 研究チームは、使用済みの単結晶ダイヤモンド工具と詳細な表面画像解析を用いて、加工パラメータが細孔の形態にどのような影響を与えるかを調査した。その結果、加工条件が表面の細孔特性に測定可能な影響を及ぼしており、特に切削深さが材料の除去方法に強く影響していることが判明した。.
多孔質の金属を扱ったことのある人なら、誰も驚かないはずだ。.
それでも、そうなんだ。.
滑らかで磨き上げられたような外観のフィルター表面であっても、仕上げ工程で気孔の開口部に青銅が折り重なってしまっている場合は、かえって性能が低下する可能性があります。このため、シーリング面や接続部は必要に応じて機械加工すべきですが、機能的なろ過面については、単に写真映えを良くするためだけに過度な美化処理を行うべきではありません。.
「Pretty」はブロックされる可能性があります。.
| 製造要因 | 重力焼結またはルースパウダー焼結 | 圧縮成形とそれに続く焼結 |
|---|---|---|
| 粉末成形法 | 粉末は重力と制御された振動によって沈降する | 粉末は、炉処理の前に機械的に成形されます |
| グリーンパーツの取り扱い | 粉末は通常、金型に支えられたままになります | プレス加工された緑色のコンパクトは、多くの場合、別途処理することができます |
| 典型的な構造上の目標 | 高い相互連結多孔度および透水性 | 高密度化、高強度化、または寸法安定化 |
| 報告された気孔率の例 | ある多孔質青銅に関する研究では、約50~60% | 同じ研究では、およそ20~30% |
| 粉末の好み | 多くの場合球状で、流動性のある粉末 | 不規則な形状の粉末は、機械的噛み合いを向上させる可能性がある |
| 収縮挙動 | 既存のブロンズルートでは、往々にして比較的限られている | 圧力、潤滑剤、密度、および炉のサイクルに大きく依存する |
| 一般的なフィルターの利点 | 開放流路と制御可能な透水性 | より高い強度が求められる箇所では、構造密度を高める |
| 主な生産リスク | 充填の不均一または局所的な粉末の偏析 | 密度勾配、圧縮欠陥、および細孔閉鎖 |
それらの数字は約束ではありません。.
これらは特定の研究条件下での結果であり、他の合金、粉末の粒度分布、形状、圧力、あるいは焼成サイクルを用いて製造された市販のフィルターでは、異なる挙動を示す可能性があります。とはいえ、この比較から基本的なトレードオフが明らかになります。すなわち、緩やかな焼結では空隙が多く残されやすいのに対し、プレス加工では粉末が緻密化されやすいという傾向があります。.
仕事も違えば、組織の仕組みも違う。(sciencedirect.com)
多孔質金属の設計の中から選択する購入者は、以下の点も比較すべきです。 焼結金属フィルターカートリッジ 粉末、金属メッシュ、繊維フェルト、あるいはプリーツ構造から作られています。これらはすべて「焼結金属」ですが、流動性、粒子保持性、耐圧性、洗浄性についてはそれぞれ異なります。.
メディアの構造は、あらゆるものを一変させる。.

多孔質の青銅製フィルターには、レーザー加工で完璧に作られた同一の穴が何千個も開いているわけではありません。.
曲がりくねった通路があります。.
開口部の中には、細くなって細い通路へと続くものもあれば、広がってより大きな空洞へと続くものもあります。その多くは、材料の内部で曲がり、分岐し、再び合流したり、あるいは途切れたりしています。流体は単に平らなスクリーンを通り抜けるのではなく、立体的な迷路をくぐり抜けていくのです。.
メーカーは、粉末および工程管理を通じて、その複雑なプロセスに影響を与えています。.
| 制御変数 | 増加または変更した場合の予想される影響 | 生産面での影響の可能性 |
|---|---|---|
| ブロンズの粒子径 | 粒子が大きいほど、一般的に空隙も大きくなる | 透水性は高いが、ろ過粒度範囲は粗い |
| 微粒子含有量 | 微粒子が、より大きな粒子間の隙間を埋める | 透水性の低下および細孔喉部の縮小 |
| サイズ分布の幅 | 分布の幅が広いほど、より高密度に集まる | 開放気孔率の低下、または局所的な偏析 |
| 振動の強度 | 粒子の再配置を促進する | 沈降性は向上したが、振動が強すぎると粉末が分離する恐れがある |
| 焼結温度 | 首の成長を促進します | 過度な曝露は多孔性を低下させる可能性がある |
| 焼結時間 | 拡散と結合を促進する | 強度の向上、細孔の収縮の可能性 |
| 大気質 | 酸化と表面化学を制御する | 管理が不十分だと、接着強度が低下したり、表面が汚染されたりする恐れがあります |
| 肉厚 | 流路の長さを延長する | 同じ細孔構造において、圧力損失が大きくなる |
| 加工後 | 露出した孔の縁を修正する | 付着、閉塞、または表面透過性の低下 |
ノブがいくつあるか、よく見てみてください。.
粒子径が最も注目されるのは、証明書に記載しやすいからに他なりません。しかし、壁厚、振動、微粒子による汚染、雰囲気の安定性、表面加工といった要素も、すべて圧力損失や実効保持率に影響を与える可能性があります。.
だからこそ、プロは 焼結金属フィルターの製造 単なる炉内加工の下請けとして扱うのではなく、再現性のある粉末冶金プロセスとして管理されるべきである。.
その違いは後になって明らかになる。.
通常はお客様のマシン内にあります。.
工場によっては、寸法を確認し、色をざっと見て、部品を箱詰めするだけというところもある。.
装飾用の金具であれば、それで十分かもしれません。しかし、機能性を求められる多孔質部品にとっては、それだけでは不十分です。.
用途に応じて、適切な管理計画には以下の内容が含まれる場合があります:
ここに厳しい現実があります。「5ミクロンフィルター」は、依然として実用的な技術仕様とは言えません。.
5ミクロンで、効率はどのくらいですか?
どの粒子を用いて測定したのですか?どのような流量条件下で測定したのですか?測定媒体は空気、水、作動油、ディーゼル燃料、それともその他の流体ですか?粘度と温度はどの程度でしたか?その数値は、公称保持率、絶対保持率、最大孔径、それとも粉末分級を表しているのですか?
明確な試験方法が定められていないと、2つのメーカーが2つの箱に同じミクロングレードを記載しながら、性能が全く異なるフィルターを出荷してしまう可能性があります。.
単なるマイクロン数だけを見て判断するのは信用できない。.
あなたもそうすべきではありません。.
異なる合金やろ過構造が用いられるプロジェクトにおいては、より広範な 工業用焼結フィルターカートリッジ製品群 多孔質の青銅粉末部品を、焼結プラスチック、ステンレス鋼、チタン、その他のろ過材から分離するのに役立ちます。.
同じ単語――「焼結」。“
一味違うエンジニアリング。.
学術論文は、単なる飾りとしての引用ではなく、制作上の注意喚起として読み解かれるとき、初めて有用なものとなる。.
2024年7月号の『Powder Technology』誌に掲載された研究を例に挙げよう。研究者らは、粉末冶金プロセスの各段階をシミュレーションすることで、3次元多孔質青銅構造を再現し、その細孔の形態と透水性を評価した。ここから得られる教訓は、コンピュータモデルが出荷の承認ができるということではない。それは不可能だ。 重要な点は、透水性が、一見魅力的に見える表面の画像からではなく、相互に連結した構造全体から生じるということである。(sciencedirect.com)
さらに、2024年8月の『Precision Engineering』誌の調査結果もあります。.
このことから、加工条件が多孔質青銅の形態に影響を与えることが明らかになった。したがって、フィルターが適切に焼結され、適切なサイズに仕上げられていても、切削工具、切込み深さ、あるいは材料除去のメカニズムが不適切であったために、加工工程を終えた時点で表面の細孔が損傷した状態になっている可能性がある。(sciencedirect.com)
それは気まずいですね。.
でも、役に立つ。.
その 2023年 MPIF デザイン・エクセレンス・アワード また、焼結時の収縮を補うため、約20%のサイズより大きくプリントされた、バインダージェット法による316L製熱交換器についても記録した。.
いいえ、その部分は重力焼結された青銅製のフィルターではありませんでした。.
まさにそれが、私がこの例を挙げた理由です。この例は、粉末成形法によって収縮挙動がいかに大きく異なるかを示しています。バインダージェット法、無加圧ブロンズ焼結、金属射出成形、そして従来のプレス・焼結加工は、収縮に関する単一の仮定を共有すべきではありません。.
プロセス名は重要です。.
金属のサプライチェーンも同様だ。ロイター通信によると、2023年の世界の銅鉱山生産量は約2,240万メートルトンに達した一方、精製銅の使用量は約2,650万トンに達した。 もちろん、これらの合計値から1つの青銅製フィルターの価格を算出することはできないが、青銅粉末が、鉱山生産量、製錬能力、電力コスト、地域ごとの需要、投機、および合金材料の入手可能性などの影響を受ける巨大な銅市場の下流に位置していることを示している。(reuters.com)
生粉末の価格変動。.
その後、引用文が続きます。.
色じゃない。.
単に体重だけの問題ではない。.
「品質は同じです」と言う営業担当者がいないこと。“
信頼性の高い焼結青銅フィルターは、厳密に管理された粉末の化学組成、安定した粒子径、均一な金型充填、文書化された振動設定、検証済みの焼成レシピ、監視された雰囲気条件、適切な加工後の取り扱い、ロットのトレーサビリティ、そして実際の用途に合致した試験によって実現されます。.
頼りないサプライヤーは、単なる形だけのものを売りつける。.
有力なサプライヤーは、予測可能な供給量と顧客維持を実現します。.
これが私の見解ですが、調達チームはこの点についてもっと厳しい姿勢を示すべきだと思います。ブロンズフィルターは、多くの場合、はるかに高価な機器の内部に組み込まれる低コストの部品です。多孔質エレメントのコストを数セント節約したところで、流量の不安定や異物の放出、あるいは早期の目詰まりによって周辺の機械が停止してしまう可能性がある以上、ほとんど意味がありません。.
生産を承認する前に、以下の事項を確認してください:
そして、その答えをよく聞いてください。.
信頼できる 工業用ろ過プラント その粉末がどのように受け付けられ、分類され、保管され、装填され、焼結され、冷却され、機械加工され、洗浄され、検査されるかを説明できなければならない。「当社は長年の経験があります」というだけでは、検査計画とはならない。.
これはマーケティング用のコピーです。.

焼結青銅フィルターとは、青銅粉末を厳密に制御された条件下で加熱し、原料全体を固体金属に変えることなく隣接する粒子を結合させることで製造される、剛性のある多孔質金属部品である。これにより、相互に連通した通路が形成され、この通路を利用して、汚染物質を捕捉したり、流体を分配したり、圧力を減衰させたり、あるいは流動する気体や液体の流れからエアロゾルを分離したりすることができる。.
これらの内部通路は、完成品に穴を開けるのではなく、粉末粒子間に形成されるものです。最終的な性能は、青銅の化学組成、粉末の分布、粒子形状、充填密度、肉厚、焼結条件、およびその後の機械加工の有無によって決まります。.
代表的な用途としては、空圧用サイレンサー、油圧システム、潤滑装置、燃料システム、ガス分配、エアロゾル分離、圧力減衰、および下流の繊細な機器の保護などが挙げられます。(sciencedirect.com)
重力焼結は、無加圧の粉末冶金プロセスであり、流動性のある青銅粉末を耐熱性金型に充填し、重力および制御された振動によって沈降させ、管理された雰囲気下で加熱を行う。この過程において、透水性や濾過に必要な空隙を維持しつつ、金属の首部が隣接する粒子同士を結合させる。.
これは、ルースパウダー焼結や無加圧焼結とも呼ばれます。.
従来のプレス成形とは異なり、このプロセスでは、高密度の未焼成部品を成形するために高い圧縮圧力を必要としません。通常、粉末は、炉内焼結によって部品が取り扱えるだけの十分な強度が得られるまで、金型によって支えられたままの状態が保たれます。.
「緩い」からといって、「制御されていない」という意味ではない。.
焼結フィルターに最適な青銅粉末とは、あらかじめ合金化され、粒度分布が均一な粉末であり、その化学組成、形態、見かけ密度、表面状態、および粒子径分布が、検証済みの製造条件下で焼結を行った後、繰り返し所望の気孔構造、透水性、機械的安定性、寸法、および濾過特性を生み出すものである。.
球状粒子は、流動性や充填性がより予測しやすいため、重力焼結に一般的に採用されています。Cu89Sn11は、実用例として報告されている一例ですが、あらゆる流体、温度、圧力、腐食環境、あるいは規制要件において、唯一許容される合金として扱うべきではありません。(sciencedirect.com)
アプリケーションが決定します。.
パンフレットではありません。.
焼結青銅フィルターのミクロン定格は、青銅の粒子径分布、粒子の充填密度、微粉末含有量、振動、肉厚、炉内温度、焼結時間、および粒子間に形成される相互連結した細孔の喉部を管理することで制御され、粉末のメッシュサイズのみから性能を推定するのではなく、明確に定義された条件下での試験を経て決定されます。.
評価では、それが公称値か絶対値かを明記するとともに、要求される効率、試験用流体、試験用粒子、流量、温度、および差圧を特定する必要があります。.
その背景がなければ、マイクロメートルという数値だけでは不十分です。.
時にはほとんど意味をなさないこともある。.
重力焼結が必ずしも粉末圧縮成形よりも優れているわけではありません。一般的に、高い相互連結多孔率と透水性が主な要件である場合には重力焼結が好まれますが、部材にさらなる緻密化、より高い密度、より強固な構造特性、あるいは緩い粉末構造では得られない特性が求められる場合には、圧縮成形の方が適しています。.
ある比較研究によると、粗焼結青銅の表観気孔率は約50~60%、圧縮成形サンプルでは約20~30%であったと報告されている。これらの数値は製造方法の違いを示しているが、すべての市販フィルターに適用される保証仕様というわけではない。(sciencedirect.com)
どちらが良いかは、仕事の内容次第です。.
いつも。.
焼結青銅製フィルターは、その合金、汚染物質の種類、細孔構造、取り付けられた付属品、および使用履歴が洗浄方法と適合している場合、多くの場合、洗浄して再利用することができます。ただし、再利用は、流量、圧力損失、清浄度、細孔の状態、および機械的完全性が許容限界値に対して確認された後にのみ承認されるべきです。.
考えられる洗浄方法としては、逆流洗浄、適合する溶剤による洗浄、超音波洗浄、あるいは厳密に制御された熱処理などが挙げられます。.
でも、無茶はしないでください。.
力任せに磨くと、表面が変形する恐れがあります。不適切な酸を使用すると、銅やスズを腐食させる恐れがあります。過度な加熱は、細孔構造を変化させたり、部品を酸化させたりする恐れがあります。高圧ジェットは、薄肉部分や結合が弱い部分を損傷させる恐れがあります。.
「掃除しやすい」と「壊れない」は別物です。.
外径、内径、全長、多孔質壁の厚さ、接続部の詳細、ろ過要件、目標流量、流体またはガスの組成、使用温度、使用圧力、差圧、洗浄方法、年間使用量、および入手可能な図面や実物サンプルをお送りください。.
「10ミクロン必要です」といった言い出しは避けてください。“
まずはシステムから始めましょう。.
適切に設計された焼結青銅フィルターは、粒子捕捉性能、透過性、肉厚、強度、耐食性、圧力損失、取り付け設計、洗浄性、寸法公差、および生産の再現性といった要素のバランスをとらなければなりません。ある変数を変更すると、通常は他の変数もそれに伴って変化します。.
それが粉末冶金です。.
特注のブロンズ部品、特殊な金具、交換用部品、新しい細孔構造、あるいは用途に特化した試作品については、弊社を通じて技術レビューをご依頼ください。 OEM/ODMろ過製品製造サービス.