Sprechen Sie mit unserer Geschäftsleitung, bevor Sie gehen
Unser Führungsteam
Bevor Sie gehen, laden wir Sie ein, sich direkt mit unserem Managementteam auszutauschen, um sicherzustellen, dass Sie die bestmögliche technische Beratung, Unterstützung bei der Preisgestaltung und maßgeschneiderte Optionen für Ihr Projekt erhalten. Unsere Experten können Ihre Anforderungen zügig bewerten, geeignete Filterlösungen aus Sinterkunststoff empfehlen und Ihnen dabei helfen, Beschaffungsrisiken zu minimieren und gleichzeitig die Effizienz, Konsistenz und langfristige Versorgungssicherheit für Ihre industriellen Anwendungen zu verbessern.
Benötigen Sie Hilfe bei der Auswahl der richtigen Filterpatrone?
Unser Vertriebsteam
Teilen Sie unserem Vertriebs-Support-Team Ihren Produkttyp, die Mikron-Feinstgradierung, die Größe, den Anwendungsbereich, das Filtermedium, die Betriebstemperatur, den Druck und die voraussichtliche Menge mit. Wir helfen Ihnen dabei, die passende Filterpatrone aus gesintertem Kunststoff, gesintertem Metall oder als Sedimentfilter zu finden.
Bei Plisseefiltern wird eine flache Filtermedienbahn in sich wiederholende Falten gelegt, sodass weitaus mehr Filtermedium in denselben Patronenmantel passt. Diese zusätzliche Fläche verringert die Strömungsgeschwindigkeit des durch jeden Teil des Filtermediums fließenden Mediums, verteilt die aufgefangenen Partikel über eine größere Oberfläche und verzögert in der Regel den Anstieg des Druckabfalls, der das Ende der Lebensdauer eines Filters einläutet. Was die Plissierung jedoch nicht bewirkt, ist eine Veränderung der Rückhaltefähigkeit des Filtermediums selbst. Die Partikelrückhaltung wird weiterhin durch das Filtermedium, die Durchflussbedingungen und die Verunreinigung bestimmt.
Für Ingenieure und Einkäufer ist diese Unterscheidung von Bedeutung. Ein gefalteter Filter und ein ungefalteter Filter mit derselben Mikron-Einstufung können sich hinsichtlich Durchflussleistung, Lebensdauer und Reinigung sehr unterschiedlich verhalten, auch wenn sie auf ähnliche Partikelgrößen ausgelegt sind. In den folgenden Abschnitten werden der Mechanismus, die Vor- und Nachteile verschiedener Faltenkonstruktionen sowie die Spezifikationskriterien erläutert, die zu beachten sind, wenn Sie ein gefaltetes Filterelement für einen konkreten Prozess benötigen.
Das grundlegende Funktionsprinzip
Eine Faltenpatrone besteht aus wenigen Bauteilen:
Filtermedien: die Schicht, die die Partikel tatsächlich zurückhält.
Stützschichten oder Drainagegitter: Halten Sie die gefalteten Medien offen und mit Abstand zueinander.
Innenkern: ein perforiertes Rohr, das verhindert, dass die Kartusche unter dem Differenzdruck zusammenfällt.
Außenkäfig oder Hülse (bei einigen Ausführungen): schützt das Faltenpaket und sorgt dafür, dass es seine Form behält.
Endkappen oder Endstücke: Verschließen Sie das Faltenpaket, damit keine Flüssigkeit am Filtermedium vorbeiströmen kann.
Bei vielen industriellen Konstruktionen strömt die Flüssigkeit von der Außenseite der Kartusche durch das plissierte Filtermedium in den hohlen Kern und tritt anschließend durch das offene Ende wieder aus. Bei einigen Konstruktionen ist die Strömungsrichtung umgekehrt. Der Strömungsweg hängt vom Gehäuse und vom Aufbau der Kartusche ab; überprüfen Sie diesen daher vor dem Einbau oder Austausch eines Elements.
Da die Endkappen und Dichtungen alle anderen Wege versperren, muss die gesamte Flüssigkeit das Filtermedium durchströmen. Partikel, die größer sind als die effektiven Poren, werden je nach Filtertyp an der Oberfläche oder innerhalb der Filterdicke zurückgehalten. Die gereinigte Flüssigkeit sammelt sich im Kern und verlässt das Gehäuse.
Warum Plissierung die Kapazität erhöht
Oberfläche und Strömungsgeschwindigkeit
Die Anströmgeschwindigkeit ergibt sich aus dem Durchfluss geteilt durch die Filterfläche. Bei einem gegebenen Durchfluss durchläuft eine Faltenpatrone, deren Filtermedienfläche um ein Vielfaches größer ist als die eines einfachen Zylinders, das Filtermedium mit einer proportional geringeren Geschwindigkeit. Unter laminaren Strömungsbedingungen steigt der Druckabfall über dem sauberen Filtermedium mit der Geschwindigkeit und der Viskosität der Flüssigkeit an, wie es das Darcy-Gesetz beschreibt. Eine geringere Strömungsgeschwindigkeit bedeutet daher – zumindest im Prinzip – einen geringeren Druckabfall auf der sauberen Seite bei gleichem Durchfluss.
Echte Filterpatronen bleiben hinter diesem Ideal zurück. Die Flüssigkeit muss sich weiterhin durch die engen Kanäle zwischen den Falten bewegen, und das Filtermedium ist nicht über die gesamte Falztiefe hinweg gleichmäßig aktiv. Dennoch ist der Gewinn an nutzbarer Fläche der Hauptgrund dafür, dass Faltenfilter bei begrenztem Platzangebot und hohem Durchfluss zum Einsatz kommen.
Schmutzauffangvermögen und Lebensdauer
Eine größere Fläche bietet den aufgefangenen Feststoffen mehr Raum, sich anzusammeln, bevor der Durchfluss eingeschränkt wird. Untersuchungen zu Faltenfiltern beschreiben denselben Vorteil: eine größere Filterfläche und eine geringere Filtergeschwindigkeit auf begrenztem Raum, was den Austauschzeitraum verlängern kann. Die Forscher stellen außerdem fest, dass die Faltengeometrie nur einen begrenzten Einfluss auf die Filtereffizienz hat, die hauptsächlich vom Filtermedium und der Filtergeschwindigkeit bestimmt wird, wie in Diese experimentelle und modellbasierte Untersuchung der Faltengeometrie.
Die Lebensdauer hängt nach wie vor davon ab, was gefiltert wird. Eine Flüssigkeit mit einem hohen Anteil an feinen oder klebrigen Feststoffen kann die Oberfläche des Filtermediums verstopfen, unabhängig davon, wie viele Falten vorhanden sind. Durch die Faltenbildung wird die Filterfläche vergrößert. Sie sorgt jedoch nicht dafür, dass ein ungeeignetes Filtermedium unbegrenzt lange hält.
Warum mehr Falten nicht immer besser sind
Man könnte leicht annehmen, dass eine höhere Anzahl an Falten die Leistung stets verbessert. Veröffentlichte Modellrechnungen deuten jedoch auf etwas anderes hin. Eine Analyse von gefalteten Membranpatronen ergab, dass diese Anordnung zwar ein hohes Verhältnis von Filterfläche zu Volumen bietet, die Leistung jedoch nicht so effizient ist wie bei einem gleichwertigen Flachfilter, und dass nur eine “genau richtige” Anzahl von Falten optimale Ergebnisse liefert, wie in Diese Untersuchung zur Packungsdichte von Falten.
Die praktischen Gründe liegen auf der Hand:
Zu dicht angeordnete Falten schränken die Strömungskanäle ein. Die Flüssigkeit muss durch enge Spalten fließen, und ein Teil des Druckabfalls verlagert sich vom Medium auf den Faltenabstand.
Die Belastung wird ungleichmäßig. Partikel neigen dazu, sich in bestimmten Bereichen einer Falte stärker abzulagern als in anderen, sodass ein Teil der Nennfläche stärker beansprucht wird als der Rest.
Durch das Biegen verändert sich das Material. Durch das Falten können sich die lokale Durchlässigkeit und Porosität verändern, was im Vergleich zu flachen Medien zu einem höheren Druckabfall führt.
Das Putzen wird schwieriger. Enge Falten können es erschweren, dass Reinigungsflüssigkeit oder Rückspülströmung Partikel aus den tieferen Schichten des Filterpakets lösen.
Da sich die meisten veröffentlichten Modellrechnungen auf Luftfilterung oder Polymermembranen beziehen, sollten die Zahlen für den Einsatz mit Flüssigkeiten und gesinterten Metallfiltermedien lediglich als Richtwerte betrachtet werden. Das Konstruktionsprinzip gilt jedoch weiterhin: Die Anzahl und Tiefe der Falten sollte auf das Filtermedium, die Viskosität und die Verunreinigungen abgestimmt und nicht maximiert werden.
Vergleich verschiedener Arten von Plissee-Medien
Verschiedene Materialien verhalten sich nach dem Plissieren unterschiedlich. Die Tabelle beschreibt lediglich allgemeine Eigenschaften und keine Spezifikationen eines bestimmten Produkts.
Medientyp
Typisches Retentionsverhalten
Typisches Reinigungsverfahren
Wichtige Überlegungen zur Plissierung
Polymermembran oder schmelzgeblasenes Filtermedium
Oberflächen- oder Feintiefenrückhaltung, je nach Bauweise
Wird in der Regel ausgetauscht statt gereinigt
Die Temperatur- und chemischen Grenzwerte werden durch das Polymer und etwaige Verbindungsmaterialien bestimmt
Glas- oder Kunstfaser-Filtermedien
Tiefenerhaltung bei hoher Belastbarkeit
Wird in der Regel ersetzt
Erfordert Stützschichten und eine sorgfältige Abdichtung an den Endkappen
Gesinterte Metallfaser
Tiefenerhaltung durch eine poröse Faserstruktur
Oft für die Reinigung und Wiederverwendung konzipiert
Metallkonstruktionen eignen sich für höhere Temperaturen und raue Betriebsbedingungen, abhängig von der Legierung und dem Medium
Gesintertes Drahtgeflecht
Vorwiegend oberflächengebundene Retention, je nach Schicht
Oft einfacher zu rückzuspülen oder zu reinigen
Starre Struktur; die Faltenbildung hängt von der Schichtung der Maschen und der Webart ab
Gefaltete Sintermetallfilter
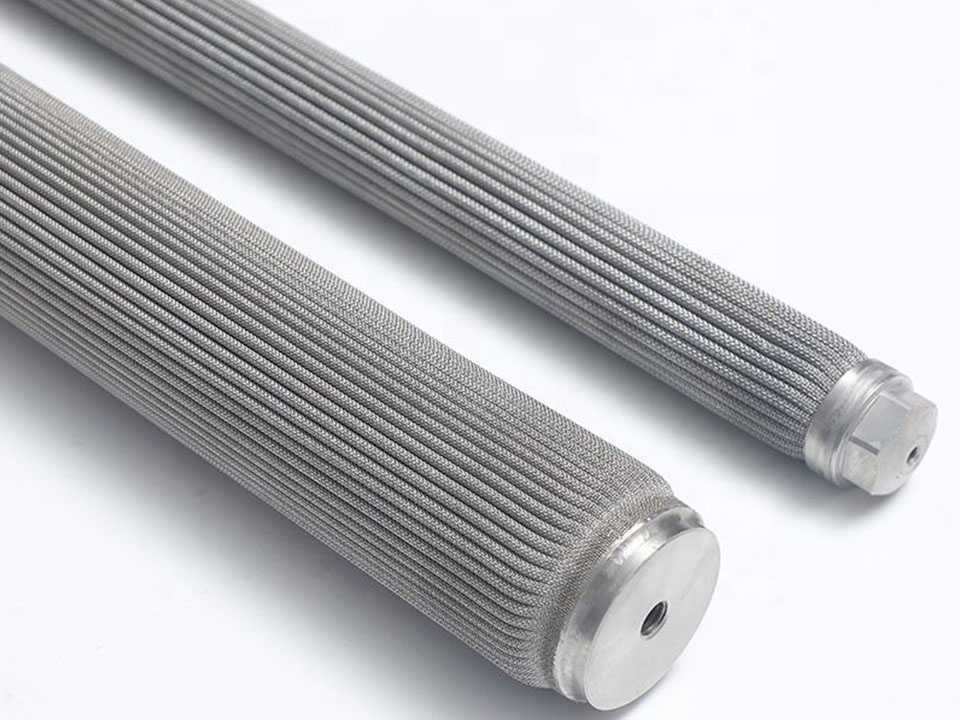
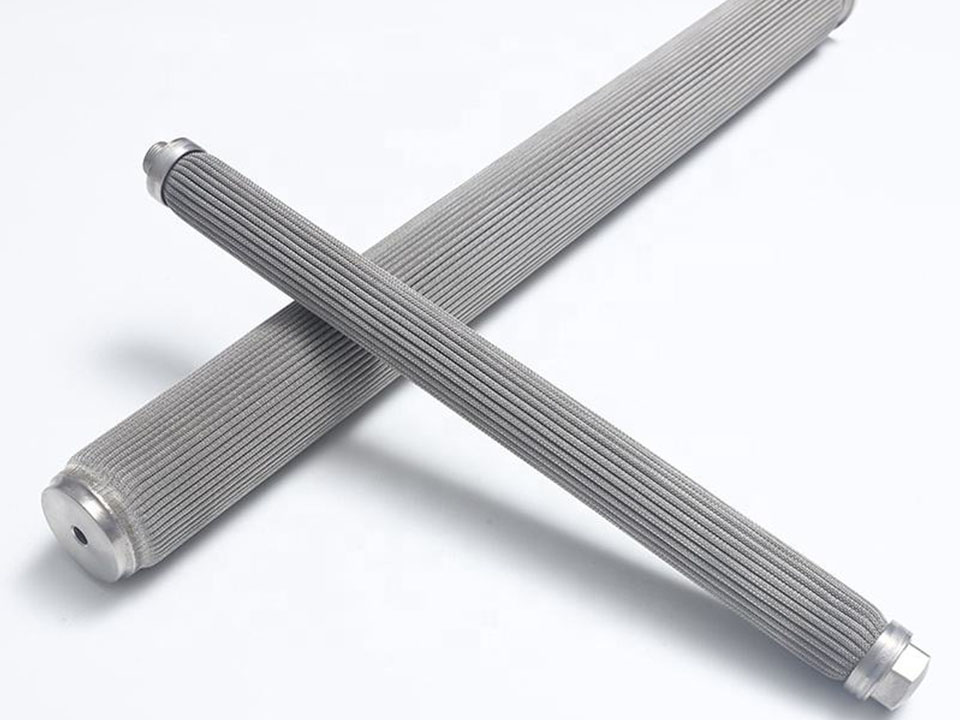
Gesinterte Metall-Faltenfilterpatronen arbeiten nach dem gleichen Prinzip, jedoch mit Metallfiltermedien. Fasern oder gewebte Schichten werden durch Sintern zu einer porösen Platte verbunden, die plissiert und mit Metallendstücken sowie einem Kern verschweißt oder verbunden wird. Da es sich bei dem Filtermedium um Metall handelt, kommen diese Elemente in der Regel dort zum Einsatz, wo Temperatur, Druckwechsel, aggressive Medien oder Reinigung und Wiederverwendung eine Rolle spielen. Als Beispiel dafür, wie ein Hersteller das Konzept beschreibt, Datenblatt zu den gefalteten Sintermetallfaser-Filterpatronen von Porvair nannt werden: eine vollständig verschweißte Konstruktion ohne Klebstoffe oder Füllstoffe, eine gefaltete Struktur, die mehr Filterfläche pro Patrone bietet, sowie die Reinigungsmöglichkeit vor Ort. Diese Aussagen beziehen sich auf dieses Produkt, nicht auf jede gefaltete Metallpatrone.
CFC Filtration zählt gefaltete Metallfilterpatronen zu seinen maßgeschneiderten Produkten Filterpatrone aus Sintermetall Konstruktionen sowie Verbundkonstruktionen aus Pulver, Gewebe, Filz und Lochblech. Sie können sich die gesinterte Faltenfilter Übersicht, stöbern Sie in der Produktkategorie „Faltenfilter“, oder sehen Sie sich ein Beispiel an industrielle gesinterte Metall-Faltenfilterpatrone. Die tatsächlichen Nennwerte, Temperatur- und Druckgrenzwerte hängen vom Medium, der Legierung, der Geometrie und der Bauweise ab; überprüfen Sie diese daher vor der Einbindung in die Konstruktion anhand der jeweiligen Kartusche.
Was Sie vor der Auswahl eines Faltenfilters beachten sollten
Die Mikron-Einstufung allein reicht nicht aus, um einen Faltenfilter zu definieren. Eine aussagekräftige Spezifikation umfasst:
Verträglichkeit mit Prozessflüssigkeiten und Chemikalien. Geben Sie die Flüssigkeit, die Konzentration und die Reinigungschemikalien an. Die Verträglichkeit muss anhand der tatsächlich verwendeten Flüssigkeit geprüft werden und darf nicht aus einer Materialkategorie abgeleitet werden.
Schadstoffprofil. Partikelgrößenbereich, Konzentration und ob die Feststoffe hart, weich, ölig oder klebrig sind.
Haltepflicht und Bewertungsgrundlage. Nenn- und Absolutwerte sind nicht austauschbar, und die Prüfverfahren unterscheiden sich. Fragen Sie nach, wie der Wert ermittelt wurde.
Grenzwerte für Durchfluss und Druckabfall. Geben Sie den Durchfluss, die Viskosität, den zulässigen Druckverlust im gereinigten Zustand sowie den Differenzdruck an, bei dem das Element gereinigt oder ausgetauscht werden muss.
Temperatur und Druck. Berücksichtigen Sie dabei die normalen und Spitzenbetriebsbedingungen sowie den Differenzdruck, dem der Kern standhalten muss.
Abmessungen und Anschlüsse. Länge, Außendurchmesser, Art der Endverbindung oder Dichtung sowie Dichtungsmaterial.
Reinigungs- oder Austauschverfahren. Rückspülung, Ultraschallreinigung, chemische Reinigung oder Entsorgung stellen jeweils unterschiedliche Anforderungen an die Faltenkonstruktion.
Strömungsrichtung. Von außen nach innen oder von innen nach außen, passend zum Gehäuse.
Häufige Fehler bei der Spezifikation
Größenbestimmung ausschließlich anhand der Mikron-Einstufung. Zwei Elemente mit derselben Einstufung können sich hinsichtlich Fläche, Faltenausführung und Druckverlust erheblich unterscheiden.
Unter Vernachlässigung der Viskosität. Der Druckabfall steigt mit der Viskosität, sodass ein für Wasser ausgelegter Filter bei einer dickflüssigeren Flüssigkeit möglicherweise nicht die erwartete Leistung erbringt.
Die Wahl der höchsten Faltenanzahl. Mehr Falten können zwar die Fläche auf dem Papier vergrößern, aber die effektive Nutzung dieser Fläche beeinträchtigen.
Der Reinigungszugang wird übersehen. Auch eine Kartusche, die für die Wiederverwendung ausgelegt ist, benötigt ein Reinigungsverfahren, das die Verunreinigungen erreicht.
Die Überprüfung der Unterkunft auslassen. Die Dichtungsanordnung und die Durchflussrichtung müssen auf den Behälter abgestimmt sein.
Häufig gestellte Fragen
Entfernen plissierte Filter kleinere Partikel als nicht plissierte Filter?
Nicht an sich. Durch die Plissierung vergrößert sich die Oberfläche; die Porenstruktur bleibt dabei unverändert. Die Rückhaltekapazität wird durch das Filtermedium und die Betriebsbedingungen bestimmt, weshalb ein plissiertes und ein nicht plissiertes Element mit derselben Nennleistung in der Regel eher hinsichtlich Durchfluss und Lebensdauer als hinsichtlich der Partikelgröße verglichen werden.
Halten plissierte Filter länger?
Häufig liegt das daran, dass eine größere Filterfläche den Feststoffen mehr Raum zum Ansammeln bietet und die Strömungsgeschwindigkeit geringer hält. Die tatsächliche Lebensdauer hängt von der Schmutzaufnahmekapazität, der Partikelart, dem Filtermedium und dem von Ihnen festgelegten Druckabfallgrenzwert ab.
Können Faltenfilter gereinigt und wiederverwendet werden?
Das hängt von der Bauweise ab. Plissierte Filterpatronen aus Polymer und Glasfaser werden in der Regel ausgetauscht. Plissierte Filterpatronen aus Sintermetall sind oft für die Reinigung ausgelegt, doch die Ergebnisse hängen von der Verunreinigung, dem Medium und der Reinigungsmethode ab. Klären Sie dies daher für Ihre Flüssigkeit mit dem Hersteller ab.
Was ist der Nachteil eines plissierten Designs?
Plissee-Pakete lassen sich unter Umständen schwerer reinigen als flache oder einfache zylindrische Elemente, und dicht angeordnete Falten können die Durchflusskanäle einschränken oder zu einer ungleichmäßigen Belastung führen. Die Herstellung von Plissee-Patronen ist zudem kostspieliger als die von einfachen Rohren, sodass der Gewinn an Filterfläche die zusätzliche Komplexität rechtfertigen muss.
Was ist besser: ein gefalteter oder ein ungefalteter Sinterfilter?
Keine der beiden Varianten ist grundsätzlich besser. Plissierte Elemente eignen sich für Anlagen mit hohem Durchfluss oder kompakte Anlagen, bei denen der Platz begrenzt ist. Nicht plissierte Sinterrohre oder -zylinder können für Anwendungen geeignet sein, bei denen Einfachheit, hohe mechanische Festigkeit oder eine einfache Reinigung gefragt sind. Die entscheidenden Faktoren sind Durchfluss, Druckverlust, Medium und der Reinigungsplan.
Fazit
Bei Faltenfiltern wird die einfache flache oder zylindrische Oberfläche des Filtermediums durch eine gefaltete Oberfläche ersetzt, wodurch sich die für die Filtration verfügbare Fläche vergrößert, ohne dass das Gehäuse vergrößert werden muss. Die Vorteile sind eine geringere Strömungsgeschwindigkeit, ein geringerer Druckabfall bei gegebenem Durchfluss und mehr Platz für Feststoffe. Allerdings gibt es auch Grenzen: Faltenabstand, ungleichmäßige Beladung und der Zugang zur Reinigung können den Nutzen schmälern, wenn die Konstruktion zu weit getrieben wird. Die richtige Wahl ergibt sich aus der Abstimmung von Filtermedium, Faltenausführung und Reinigungsmethode auf die jeweilige Flüssigkeit und die Verunreinigungen.
Wenn Sie eine plissierte Sintermetallpatrone in Betracht ziehen, teilen Sie CFC Filtration bitte Angaben zu Ihrer Flüssigkeit, den Verunreinigungen, der Durchflussrate, dem zulässigen Druckverlust, der Temperatur, dem Druck sowie zum Gehäuse mit. Eine klare Beschreibung der Einsatzbedingungen erleichtert die Auswahl geeigneter Filtermedien, der Patronengeometrie und der Anschlussoptionen erheblich.