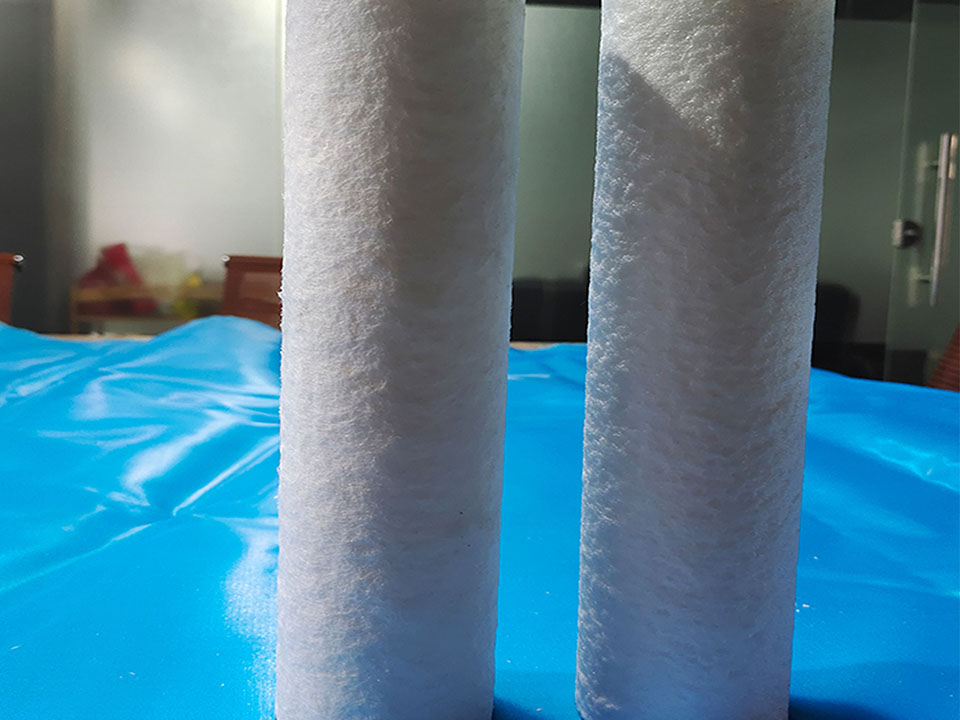
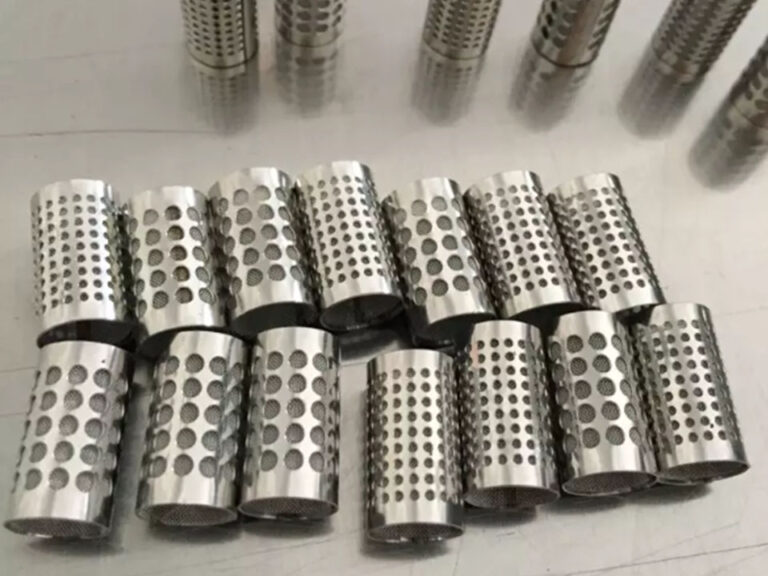
Antes de terminar, convidamo-lo a falar diretamente com a nossa equipa de gestão para garantir que recebe o aconselhamento técnico mais preciso, apoio em matéria de preços e opções de personalização para o seu projeto. Os nossos especialistas podem avaliar rapidamente as suas necessidades, recomendar soluções adequadas de filtros de plástico sinterizado e ajudá-lo a reduzir os riscos de abastecimento, melhorando simultaneamente a eficiência, a consistência e a estabilidade do abastecimento a longo prazo para as suas aplicações industriais.
Precisa de ajuda para escolher o cartucho de filtro certo?
A nossa equipa de vendas
Indique à nossa equipa de apoio às vendas o tipo de produto, a classificação em mícrons, o tamanho, a aplicação, o meio filtrante, a temperatura de funcionamento, a pressão e a quantidade estimada. Ajudá-lo-emos a escolher o cartucho filtrante adequado, seja de plástico sinterizado, de metal sinterizado ou de sedimentos.
A técnica «melt blown» é um método de produção de fibras poliméricas muito finas, realizado numa única etapa e baseado na extrusão. O polímero fundido é empurrado através de bicos minúsculos e um jato de ar quente a alta velocidade estica-o, transformando-o em fibras. As fibras depositam-se num coletor sob a forma de uma teia. Os investigadores descrevem-no como um processo único que combina a filagem de fibras, o estiramento por ar e a formação da teia, e que não requer solventes (MDPI, Máquinas). Na filtração, o mesmo princípio é utilizado para fabricar cartuchos de profundidade, na maioria das vezes em polipropileno (PP), destinados à remoção de sedimentos da água e de líquidos de processo.
Para um engenheiro ou comprador, o processo é importante porque determina as propriedades que se especificam: estrutura porosa, capacidade de retenção de sujidade, queda de pressão e resistência mecânica. Saber como as fibras são fabricadas facilita a compreensão de uma ficha técnica e permite perceber em que situações o material «melt-blown» é adequado e em que situações não o é.
Como funciona o processo de fundição por sopro
O processo é simples em linhas gerais, mas cada etapa tem impacto no produto final.
Fusão e dosagem. Uma extrusora derrete grânulos de polímero e alimenta o material fundido, a um ritmo controlado, a um cabeçote de extrusão (a matriz).
Formação de fibras. O material fundido sai através de uma fileira de orifícios muito pequenos. O ar quente a alta velocidade flui ao longo de cada orifício e transforma o polímero em filamentos finos.
Arrefecimento e colagem. Os filamentos arrefecem à medida que se deslocam e, em seguida, dispõem-se num padrão aleatório e entrelaçado. Muitas fibras ainda estão ligeiramente pegajosas quando entram em contacto, pelo que se unem nos pontos de cruzamento.
Coleção. Os formulários web numa superfície em movimento. No caso de tecidos planos, trata-se de uma correia ou de um tambor. No caso dos cartuchos, trata-se de um núcleo rotativo, coberto na parte inferior.
Estudos publicados indicam que os diâmetros das fibras obtidas por sopro a quente situam-se entre cerca de 1 e 10 µm, com uma média típica de 1 a 2 µm (MDPI, Máquinas). Essas fibras são muito mais finas do que a maioria das fibras fiadas convencionais. O resultado é uma área superficial elevada por unidade de peso e uma teia com muitos vazios interligados.
Variáveis do processo que moldam os meios de comunicação social
O diâmetro das fibras e a estrutura da tela não são propriedades fixas do material “melt-blown”. Dependem da forma como a linha de produção é operada. A tabela abaixo descreve relações gerais. Não apresenta as configurações dos produtos da CFC Filtration.
Variável de processo
Impacto geral na Internet
Por que é importante num filtro
Fluxo de fusão e viscosidade dos polímeros
Influencia a facilidade com que a massa fundida se transforma em fibras finas
Influencia o tamanho e a consistência das fibras que é possível obter
Velocidade e temperatura do ar quente
Uma maior força de estiramento produz, normalmente, fibras mais finas
As fibras mais finas proporcionam, geralmente, uma estrutura de poros mais compacta e uma queda de pressão mais elevada
Capacidade de produção de polímero por orifício
Uma maior quantidade de polímero por orifício tende a produzir fibras mais grossas
Afeta a capacidade de fluxo e a carga de partículas
Distância entre o die e o coletor
Altera o grau de arrefecimento e de ligação das fibras antes da aterragem
Afeta a abertura da malha, a ligação das fibras e a estabilidade estrutural
Velocidade ou rotação do coletor
Determina a quantidade de fibra que se acumula por unidade de área
Define a densidade e a espessura do suporte
Estes efeitos interagem entre si. Uma alteração que torne a estrutura dos poros mais compacta pode também aumentar a queda de pressão ou reduzir a capacidade de retenção de impurezas. É por isso que dois cartuchos com a mesma classificação nominal em mícrons podem apresentar desempenhos diferentes e que a classificação, por si só, não deve ser o único critério indicado num pedido de cotação.
Da Web ao Cartucho: Como São Fabricados os Cartuchos Filtrantes Melt-Blown
Um cartucho filtrante de tecido fundido por sopro é fabricado de forma diferente de um tecido não tecido plano. Numa abordagem de produção descrita na literatura científica, um tubo central é rodado e empurrado para a frente enquanto a fibra de PP é fundida e soprada diretamente sobre ele. O estudo concluiu que a velocidade de rotação afeta a densidade superficial, o diâmetro da fibra e a porosidade, enquanto a velocidade de avanço afeta o diâmetro do núcleo e o peso do cartucho. O cartucho acabado é então cortado à medida (MDPI, Máquinas).
Isto explica uma característica que é importante para os compradores. Uma vez que a fibra se acumula em camadas sobre um núcleo rotativo, as configurações do processo podem alterar a estrutura da fibra desde o exterior do cartucho até ao núcleo. A CFC Filtration descreve o seu cartuchos filtrantes de tecido fundido por sopro através da utilização de uma estrutura fibrosa de densidade gradual que retém as partículas ao longo de toda a profundidade do meio filtrante. As partículas maiores podem ficar retidas nas camadas exteriores, mais abertas, e as partículas mais finas, nas camadas mais profundas. Em teoria, isto distribui a carga de sujidade por toda a parede, em vez de a concentrar na superfície.
A mesma investigação refere que os cartuchos «melt blown» padrão podem deformar-se sob pressões de líquido mais elevadas e podem necessitar de substituição frequente. Descreve a adição de uma estrutura interna de reforço para resistir a este fenómeno (MDPI, Máquinas). No caso de pressões diferenciais elevadas, informe-se sempre sobre o suporte e a construção do núcleo, e não apenas sobre a classificação em mícrons.
O que o material «melt-blown» faz bem e em que fica aquém
Pontos fortes
Filtração em profundidade. As partículas são retidas na espessura do meio filtrante, pelo que o cartucho consegue reter mais sólidos do que uma camada superficial fina.
Proteção económica contra sedimentos. O processo é adequado à produção contínua e repetível de pré-filtros de PP para o tratamento de água, água de processo e clarificação geral.
Geometria personalizável. O comprimento, o diâmetro exterior, o núcleo e a configuração das extremidades podem ser adaptados às caixas e aos programas de substituição. Isto depende do fornecedor e do design do cartucho.
Limitações
Os valores em mícrons são, muitas vezes, nominais. Uma classificação nominal descreve o comportamento típico de retenção, não constituindo uma garantia de que todas as partículas de maiores dimensões sejam removidas. Se o seu processo necessitar de uma retenção definida, pergunte qual o método de ensaio que sustenta essa classificação e solicite os dados.
Apenas partículas. O material de filtração do tipo «melt blown» não remove sais dissolvidos, iões nem a maioria das substâncias químicas dissolvidas. Não o especifique para essas aplicações.
Normalmente, de utilização única. Ao contrário de alguns elementos sinterizados, os cartuchos fibrosos não são, em geral, concebidos para uma limpeza agressiva nem para reutilização. Verifique as orientações do fornecedor relativas ao produto específico.
A compatibilidade e os limites de temperatura dependem da aplicação. O PP é amplamente utilizado, mas a resistência química e os limites de temperatura devem ser verificados em função do fluido específico e das condições de funcionamento, bem como em relação aos dados fornecidos pelo fornecedor para o cartucho em questão.
Melt Blown vs. Outras Estruturas de Filtros de Sedimentos
A escolha certa depende da função. A comparação que se segue é qualitativa.
Consideração
Melt-blown
Pliado
Sinterizado
Mecanismo principal
Filtração em profundidade através de uma matriz fibrosa
Filtração principalmente superficial, com uma grande área de meio filtrante
Filtração em profundidade através de uma estrutura porosa rígida
Função típica
Pré-filtração económica, remoção geral de sedimentos
Área maior, retenção frequentemente mais fina ou mais definida
Elementos rígidos, limpeza e reutilização em condições adequadas
Compromisso típico
Valores nominais, geralmente descartáveis
A acumulação de resíduos depende do meio e do fluido
Custo unitário mais elevado, limites de limpeza diferentes consoante o material
Listas de filtração de CFC cartuchos de filtro de sedimentos nos formatos melt-blown, de alto fluxo, plissado, sinterizado e PP. Não existe uma única estrutura que seja a melhor em todos os casos. É necessário adequar a estrutura à carga de partículas, à retenção necessária, às condições de pressão e ao modelo de manutenção.
O que especificar na aquisição de cartuchos de tecido fundido por sopro
Uma especificação clara evita a maioria dos problemas de seleção. Inclua:
Fluido de processo, incluindo a viscosidade e quaisquer substâncias químicas presentes
Temperatura de funcionamento e pressão diferencial máxima
Classificação em mícrons pretendida e se esta deve ser nominal ou definida por um método de ensaio
Caudal e quedas de pressão inicial e final aceitáveis
Comprimento do cartucho, diâmetro exterior e interior e configuração da tampa ou junta
Tipo de alojamento e se é necessário um apoio básico
Existem requisitos regulamentares ou relativos ao contacto com materiais para esta aplicação?
Intervalo de substituição previsto, para que possa comparar o custo do ciclo de vida e não apenas o preço unitário
O processo de «melt blowing» é o mesmo que o «spunbond»?
Não. Ambos são processos de fabrico de não-tecidos, mas diferem na forma como as fibras são produzidas. O processo de sopro a quente utiliza ar quente a alta velocidade para transformar a massa fundida em fibras muito finas, normalmente na gama de 1 a 10 µm. As fibras spunbond são, em geral, mais grossas e são utilizadas em aplicações em que a resistência é mais importante do que a retenção de partículas finas.
Que materiais podem ser submetidos ao processo de sopro a quente?
O polipropileno é o material mais comum utilizado nos cartuchos filtrantes fabricados por sopro a quente (MDPI, Máquinas). Outros termoplásticos também podem ser submetidos ao processo de sopro por fusão, mas a escolha depende do comportamento de escoamento do polímero e da utilização final. Confirme o material específico junto do fornecedor.
Um diâmetro de fibra mais pequeno significa sempre uma melhor filtração?
Nem sempre. As fibras mais finas podem tornar a estrutura dos poros mais compacta, mas também podem aumentar a queda de pressão e reduzir a capacidade de retenção de sujidade. O desempenho da filtração depende do tamanho, da densidade e da espessura das fibras, bem como das partículas a remover.
Os cartuchos filtrantes de tecido fundido têm classificação nominal ou absoluta?
Muitos são nominais. Uma classificação nominal não garante a remoção de todas as partículas com dimensões superiores a esse valor. Se necessitar de uma retenção garantida, solicite ao fornecedor os dados relativos ao método de ensaio e à eficiência, ou considere uma construção diferente do filtro.
Os cartuchos de tecido fundido por sopro podem ser limpos e reutilizados?
Na maioria das aplicações industriais, são consideradas elementos substituíveis. Uma vez que as fibras retêm partículas ao longo de toda a profundidade do meio filtrante, a limpeza pode não restaurar o desempenho de forma fiável. Consulte o fornecedor sobre o cartucho específico.
Conclusão
A técnica de «melt blown» transforma o polímero fundido numa teia de fibras muito finas numa única etapa contínua. Nos cartuchos filtrantes, o controlo da forma como a fibra é depositada cria uma estrutura em profundidade que retém os sedimentos de forma económica. O mesmo processo explica também os limites: classificações nominais, remoção exclusiva de partículas e sensibilidade à pressão e às condições do fluido. Avalie os cartuchos «melt blown» com base no conjunto completo de dados operacionais, e não apenas na classificação em mícrons.
Se pretender especificar ou substituir cartuchos de filtração por sopro a quente, envie as suas condições de funcionamento, a classificação em mícrons pretendida, as dimensões dos cartuchos e os detalhes do invólucro à CFC Filtration. A equipa poderá analisar a aplicação e discutir os materiais e configurações adequados para os cartuchos.