Habla con nuestro equipo directivo antes de marcharte
Nuestro equipo directivo
Antes de marcharse, le invitamos a hablar directamente con nuestro equipo directivo para garantizar que reciba el asesoramiento técnico más preciso, la asistencia en materia de precios y las opciones de personalización más adecuadas para su proyecto. Nuestros expertos pueden evaluar rápidamente sus necesidades, recomendarle soluciones adecuadas de filtros de plástico sinterizado y ayudarle a reducir los riesgos de abastecimiento, al tiempo que mejoran la eficiencia, la uniformidad y la estabilidad del suministro a largo plazo para sus aplicaciones industriales.
¿Necesitas ayuda para elegir el cartucho filtrante adecuado?
Nuestro equipo de ventas
Indica a nuestro equipo de asistencia comercial el tipo de producto, el grado de filtración en micras, el tamaño, la aplicación, el medio filtrante, la temperatura de funcionamiento, la presión y la cantidad estimada. Te ayudaremos a elegir el cartucho filtrante adecuado, ya sea de plástico sinterizado, de metal sinterizado o de sedimentos.
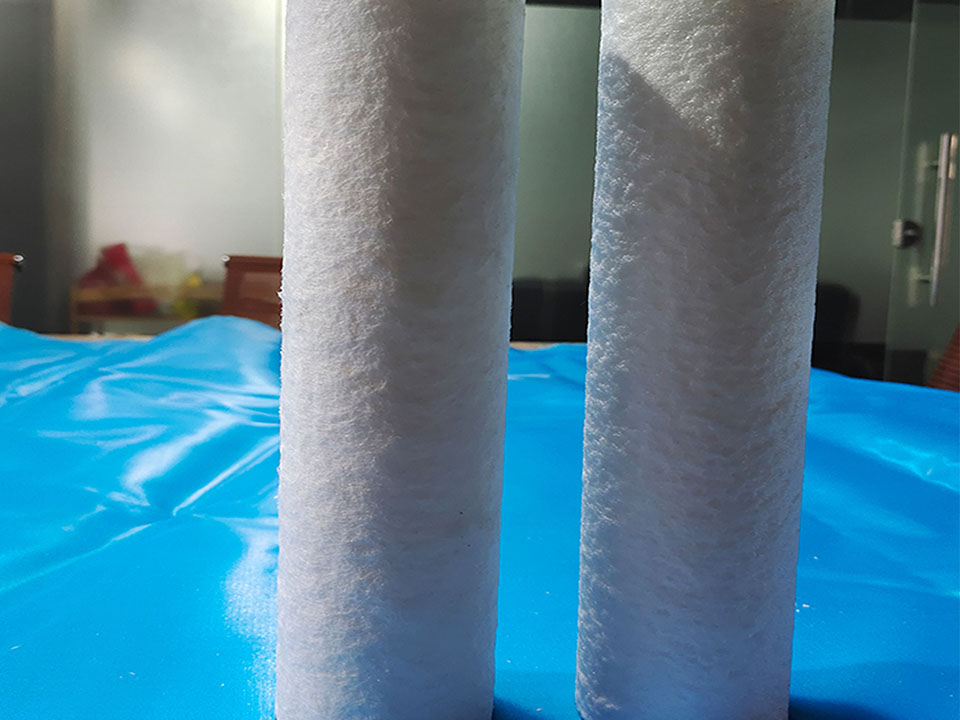
La técnica de soplado en estado fundido es un método de un solo paso, basado en la extrusión, para fabricar fibras poliméricas muy finas. El polímero fundido se impulsa a través de boquillas minúsculas y una corriente de aire caliente a alta velocidad lo estira hasta convertirlo en fibras. Las fibras caen sobre un colector formando una malla. Los investigadores lo describen como un proceso único que combina el hilado de fibras, el estiramiento por aire y la formación de la malla, y que no requiere disolventes (MDPI, Máquinas). En el ámbito de la filtración, se aplica el mismo principio para fabricar cartuchos de profundidad, normalmente de polipropileno (PP), destinados a eliminar los sedimentos del agua y de los líquidos de proceso.
Para un ingeniero o un comprador, el proceso es importante porque determina las propiedades que se especifican: estructura porosa, capacidad de retención de suciedad, caída de presión y resistencia mecánica. Saber cómo se fabrican las fibras facilita la interpretación de una ficha técnica y permite identificar en qué casos el material «melt blown» es una buena opción y en cuáles no.
Cómo funciona el proceso de soplado por fusión
El proceso es sencillo a grandes rasgos, pero cada fase influye en el resultado final del medio.
Fusión y dosificación. Una extrusora funde los gránulos de polímero y alimenta el material fundido, a una velocidad controlada, a un cabezal de extrusión (la matriz).
Formación de fibras. El material fundido sale a través de una fila de orificios muy pequeños. El aire caliente a alta velocidad fluye junto a cada orificio y estira el polímero formando finos filamentos.
Enfriamiento y unión. Los filamentos se enfrían a medida que avanzan y, a continuación, se depositan formando un patrón aleatorio y entrelazado. Muchas fibras siguen estando ligeramente pegajosas cuando entran en contacto, por lo que se unen en los puntos de cruce.
Colección. Los formularios web se crean sobre una superficie en movimiento. En el caso de los tejidos planos, se trata de una cinta o un tambor. En el caso de los cartuchos, se trata de un núcleo giratorio, cubierto por la parte inferior.
Según los estudios publicados, los diámetros de las fibras obtenidas por soplado en fusión oscilan entre 1 y 10 µm, con una media típica de entre 1 y 2 µm (MDPI, Máquinas). Esas fibras son mucho más finas que la mayoría de las fibras hiladas convencionales. El resultado es una gran superficie específica por unidad de peso y una malla con numerosos huecos interconectados.
Variables del proceso que influyen en los medios de comunicación
El diámetro de la fibra y la estructura de la tela no son propiedades fijas del material “melt blown”. Dependen de cómo se gestione la línea de producción. La tabla siguiente describe las relaciones generales. No indica los ajustes específicos de los productos de CFC Filtration.
Variable de proceso
Impacto general en Internet
Por qué es importante en un filtro
Flujo de fusión y viscosidad de los polímeros
Influye en la facilidad con la que la masa fundida se transforma en fibras finas
Influye en el tamaño y la consistencia de la fibra que se puede obtener
Velocidad y temperatura del aire caliente
Una mayor fuerza de estirado suele dar lugar a fibras más finas
Las fibras más finas suelen presentar una estructura de poros más compacta y una mayor caída de presión.
Capacidad de paso de polímero por orificio
Cuanto más polímero haya por orificio, más gruesas suelen ser las fibras.
Influye en la capacidad de caudal y en la carga de partículas
Distancia entre el troquel y el colector
Modifica el grado de enfriamiento y unión de las fibras antes del aterrizaje
Afecta a la apertura de la malla, a la unión de las fibras y a la estabilidad estructural
Velocidad o rotación del colector
Determina la cantidad de fibra que se acumula por unidad de superficie
Establece la densidad y el grosor del soporte
Estos efectos interactúan entre sí. Un cambio que reduzca el tamaño de los poros también puede aumentar la caída de presión o reducir la capacidad de retención de impurezas. Por eso, dos cartuchos con el mismo tamaño nominal en micras pueden ofrecer un rendimiento diferente, y por eso el tamaño nominal no debería ser el único dato que figure en una solicitud de presupuesto.
De la red al cartucho: cómo se fabrican los cartuchos filtrantes de fibra fundida
Un cartucho filtrante de fibra soplada en estado fundido se fabrica de forma diferente a un tejido no tejido plano. En uno de los métodos de producción descritos en la bibliografía científica, se hace girar un tubo central y se empuja hacia delante mientras la fibra de PP se funde y se sopla directamente sobre él. El estudio reveló que la velocidad de rotación influye en la densidad superficial, el diámetro de la fibra y la porosidad, mientras que la velocidad de avance afecta al diámetro del núcleo y al peso del cartucho. A continuación, el cartucho terminado se corta a la longitud deseada (MDPI, Máquinas).
Esto explica una característica que resulta importante para los compradores. Dado que la fibra se acumula en capas sobre un núcleo giratorio, los parámetros del proceso pueden modificar la estructura de la fibra desde el exterior del cartucho hacia el núcleo. CFC Filtration describe su cartuchos filtrantes de fibra fundida soplada gracias al uso de una estructura fibrosa de densidad gradual que captura las partículas a lo largo de toda la profundidad del material filtrante. Las partículas más grandes pueden quedar retenidas en las capas externas, más porosas, y las partículas más finas, en las capas más profundas. En teoría, esto distribuye la carga de suciedad a lo largo de la pared, en lugar de concentrarla en la superficie.
El mismo estudio señala que los cartuchos estándar de fibra soplada pueden deformarse bajo una presión de líquido elevada y es posible que haya que sustituirlos con frecuencia. Describe la incorporación de una estructura interna de refuerzo para contrarrestar este efecto (MDPI, Máquinas). En caso de presiones diferenciales elevadas, infórmate siempre sobre el soporte del núcleo y la estructura, no solo sobre el valor en micras.
Lo que hace bien el material «melt blown» y en qué aspectos se queda corto
Puntos fuertes
Filtración en profundidad. Las partículas quedan retenidas en el espesor del material filtrante, por lo que el cartucho puede retener más sólidos que una capa superficial delgada.
Protección económica contra los sedimentos. El proceso es adecuado para la producción continua y repetible de prefiltros de PP destinados al tratamiento del agua, al agua de proceso y a la clarificación general.
Geometría personalizable. La longitud, el diámetro exterior, el núcleo y la configuración de los extremos pueden adaptarse a las carcasas y a los programas de recambio. Esto depende del proveedor y del diseño del cartucho.
Limitaciones
Los valores en micras suelen ser nominales. Un valor nominal describe el comportamiento típico de retención, pero no garantiza que se elimine todas las partículas de mayor tamaño. Si su proceso requiere una retención definida, pregunte qué método de ensayo respalda ese valor y solicite los datos correspondientes.
Solo partículas. El material de filtración «melt blown» no elimina las sales disueltas, los iones ni la mayoría de las sustancias químicas disueltas. No lo especifiques para esas aplicaciones.
Normalmente es de un solo uso. A diferencia de algunos elementos sinterizados, los cartuchos fibrosos no suelen estar diseñados para una limpieza agresiva ni para su reutilización. Consulte las instrucciones del proveedor para el producto concreto.
La compatibilidad y los límites de temperatura dependen de la aplicación. El PP es un material muy utilizado, pero es necesario comprobar su resistencia química y sus límites de temperatura en función del fluido concreto y de las condiciones de funcionamiento, así como contrastarlos con los datos del proveedor correspondientes al cartucho específico.
Melt-blown frente a otros tipos de filtros de sedimentos
La elección adecuada depende de la función. La comparación que figura a continuación es de carácter cualitativo.
Consideración
Fabricado mediante el proceso «melt blown»
Plisado
Sinterizado
Mecanismo principal
Filtración en profundidad a través de una matriz fibrosa
Filtración principalmente superficial con una amplia superficie de filtro
Filtración en profundidad a través de una estructura porosa rígida
Funciones habituales
Prefiltración económica, eliminación general de sedimentos
Área mayor, con una retención a menudo más fina o más definida
Elementos rígidos, limpieza y reutilización en condiciones adecuadas
Compensación típica
Valores nominales, normalmente desechables
La acumulación de suciedad depende del medio y del fluido
Mayor coste unitario, límites de limpieza distintos según el material
Listas de CFC Filtration cartuchos filtrantes de sedimentos en formatos de tejido fundido por soplado, de alto caudal, plisado, sinterizado y de PP. No existe una estructura única que sea la más adecuada en todos los casos. Hay que adaptar la estructura a la carga de partículas, al grado de retención requerido, a las condiciones de presión y al modelo de mantenimiento.
Qué hay que especificar al adquirir cartuchos de fibra soplada en caliente
Una especificación clara evita la mayoría de los problemas de selección. Incluye:
Fluido de proceso, incluida su viscosidad y cualquier sustancia química presente
Temperatura de funcionamiento y presión diferencial máxima
Tamaño de partícula objetivo y si debe ser nominal o definirse mediante un método de ensayo
Caudal y caídas de presión iniciales y finales admisibles
Longitud del cartucho, diámetro exterior e interior, y configuración de la tapa o junta
Tipo de vivienda y si se requiere una ayuda básica
¿Existen requisitos normativos o relativos al contacto con materiales para esta aplicación?
Intervalo de sustitución previsto, para que puedas comparar el coste del ciclo de vida y no solo el precio unitario
¿El proceso de soplado en caliente es lo mismo que el spunbond?
No. Ambos son procesos de fabricación de telas no tejidas, pero se diferencian en la forma en que se producen las fibras. El proceso de soplado en caliente utiliza aire caliente a alta velocidad para convertir la masa fundida en fibras muy finas, normalmente en el rango de 1 a 10 µm. Las fibras de spunbond suelen ser más gruesas y se utilizan cuando la resistencia es más importante que la retención de partículas finas.
¿Qué materiales se pueden procesar mediante el método de soplado en fusión?
El polipropileno es el material más habitual para los cartuchos filtrantes de polipropileno fundido por soplado (MDPI, Máquinas). También se pueden fabricar otros termoplásticos mediante el proceso de soplado en estado fundido, pero la elección depende del comportamiento de fluidez del polímero y del uso final. Confirma el material concreto con el proveedor.
¿Un diámetro de fibra más pequeño implica siempre una mejor filtración?
No siempre. Las fibras más finas pueden hacer que la estructura de los poros sea más tupida, pero también pueden aumentar la caída de presión y reducir la capacidad de retención de suciedad. El rendimiento de la filtración depende del tamaño, la densidad y el grosor de las fibras, así como de las partículas que se desean eliminar.
¿Los cartuchos filtrantes de fibra soplada tienen una clasificación nominal o absoluta?
Muchos son nominales. Un valor nominal no garantiza la retención de todas las partículas de tamaño superior al indicado. Si necesitas una retención garantizada, solicita al proveedor los datos sobre los métodos de ensayo y la eficiencia, o plantéate utilizar un filtro de otro diseño.
¿Se pueden limpiar y reutilizar los cartuchos de fibra fundida soplada?
En la mayoría de las aplicaciones industriales se consideran elementos sustituibles. Dado que las fibras retienen las partículas a lo largo de toda la profundidad del medio filtrante, es posible que la limpieza no restablezca el rendimiento de forma fiable. Consulta al proveedor sobre el cartucho concreto.
Conclusión
La técnica de soplado en caliente transforma el polímero fundido en una malla de fibras muy finas en un único paso continuo. En los cartuchos filtrantes, el control de la forma en que se depositan las fibras crea una estructura en profundidad que retiene los sedimentos de forma económica. Este mismo proceso también explica sus limitaciones: los valores nominales, la eliminación exclusiva de partículas y la sensibilidad a la presión y a las condiciones del fluido. Evalúe los cartuchos «melt blown» basándose en el conjunto completo de datos de funcionamiento, no solo en el grado de filtración en micras.
Si va a especificar o sustituir cartuchos de filtración por soplado en caliente, envíe a CFC Filtration sus condiciones de funcionamiento, el grado de filtración deseado en micras, las dimensiones del cartucho y los detalles de la carcasa. El equipo podrá analizar la aplicación y asesorarle sobre los materiales y configuraciones adecuados para los cartuchos.