Habla con nuestro equipo directivo antes de marcharte
Nuestro equipo directivo
Antes de marcharse, le invitamos a hablar directamente con nuestro equipo directivo para garantizar que reciba el asesoramiento técnico más preciso, la asistencia en materia de precios y las opciones de personalización más adecuadas para su proyecto. Nuestros expertos pueden evaluar rápidamente sus necesidades, recomendarle soluciones adecuadas de filtros de plástico sinterizado y ayudarle a reducir los riesgos de abastecimiento, al tiempo que mejoran la eficiencia, la uniformidad y la estabilidad del suministro a largo plazo para sus aplicaciones industriales.
¿Necesitas ayuda para elegir el cartucho filtrante adecuado?
Nuestro equipo de ventas
Indica a nuestro equipo de asistencia comercial el tipo de producto, el grado de filtración en micras, el tamaño, la aplicación, el medio filtrante, la temperatura de funcionamiento, la presión y la cantidad estimada. Te ayudaremos a elegir el cartucho filtrante adecuado, ya sea de plástico sinterizado, de metal sinterizado o de sedimentos.
¿Qué es mejor, un filtro plisado o uno sinterizado?
Un filtro plisado suele ser la mejor opción cuando se necesita un caudal elevado, una caída de presión inicial baja, una instalación compacta y un recambio económico. Un filtro sinterizado suele ser la mejor opción cuando el proceso implica altas temperaturas, una presión diferencial elevada, productos químicos agresivos, limpiezas repetidas, recuperación de catalizadores, servicio con vapor o largos periodos de funcionamiento.
Esa es la respuesta directa.
Pero no es la respuesta que la mayoría de los equipos de compras desean, ya que el término “mejor” suele utilizarse como sustituto de una pregunta que nadie ha definido adecuadamente: ¿mejor en qué, en qué condiciones de proceso, durante cuántas horas de funcionamiento y a costa de quién?
Lo barato sale caro.
Un cartucho plisado desechable que cuesta una quinta parte puede acabar siendo la opción más cara tras seis meses de sustituciones, mano de obra por paradas, gestión de existencias, pérdida de producto y eliminación de residuos contaminados. Al mismo tiempo, especificar un elemento sinterizado 316L de alta resistencia para agua ambiental limpia a presión moderada puede ser una maniobra de ingeniería: técnicamente impresionante, pero económicamente poco rentable.
Entonces, ¿qué filtro deberías comprar realmente?
Mi opinión es muy clara: Elige filtros plisados para obtener una superficie útil económica; elige filtros sinterizados para garantizar la durabilidad estructural y una recuperación repetible. Todo lo demás son detalles del proceso.
Filtro plisado frente a filtro sinterizado: la diferencia práctica
Un filtro plisado se fabrica doblando una lámina de material filtrante para darle una forma cilíndrica muy compacta. Los pliegues multiplican la superficie efectiva de filtración sin necesidad de una carcasa más grande. Dependiendo de la aplicación, el material filtrante puede ser polipropileno, poliéster, celulosa, fibra de vidrio, membrana de PTFE, malla de acero inoxidable u otro material técnico.
Un filtro sinterizado se fabrica uniendo polvo metálico, fibra metálica o malla metálica tejida a una temperatura elevada, inferior al punto de fusión del material. Las partículas o los puntos de contacto entre los alambres se fusionan para formar una estructura rígida y porosa con vías de flujo controladas.
Se gana superficie gracias a la geometría.
El otro se fortalece gracias a la metalurgia.
Esa distinción afecta a casi todas las variables operativas: caída de presión, capacidad de retención de suciedad, resistencia térmica, resistencia al colapso, facilidad de limpieza, desprendimiento de partículas, compatibilidad química, vida útil y coste de adquisición.
Esto también explica por qué un simple Filtro plisado frente a filtro de metal sinterizado Una comparación basada únicamente en el tamaño nominal en micras no es fiable. Dos elementos marcados como “10 µm” pueden comportarse de forma muy diferente, ya que el tamaño nominal, el tamaño absoluto, la distribución del tamaño de los poros, el grosor del medio filtrante, la forma de las partículas, la viscosidad del fluido y la concentración de la sustancia de prueba influyen en la retención real.
El veredicto en pocas palabras
Elige un filtro plisado cuando:
El líquido está relativamente limpio o moderadamente contaminado.
Es importante que la presión diferencial limpia sea baja.
Se requiere un caudal elevado en una carcasa compacta.
La temperatura del proceso se mantiene dentro de los límites establecidos para el polímero o la junta.
La sustitución del cartucho es sencilla y económica.
Se admite el uso de productos desechables.
La etapa de filtración tiene una función protectora, de pulido o de prefiltración, más que una función estructuralmente exigente.
Elige un filtro sinterizado cuando:
El elemento debe resistir altas temperaturas o ciclos térmicos.
La presión diferencial, las vibraciones, el flujo inverso o las pulsaciones de presión pueden dañar los medios blandos.
El filtro debe limpiarse, someterse a un retrolavado, tratarse con vapor, someterse a un tratamiento por ultrasonidos o regenerarse químicamente.
La migración de medios o la reducción de la fibra óptica son inaceptables.
El proceso contiene catalizador valioso o sólidos del producto.
Las paradas de actividad son costosas.
La repetibilidad a largo plazo es más importante que un precio inicial bajo.
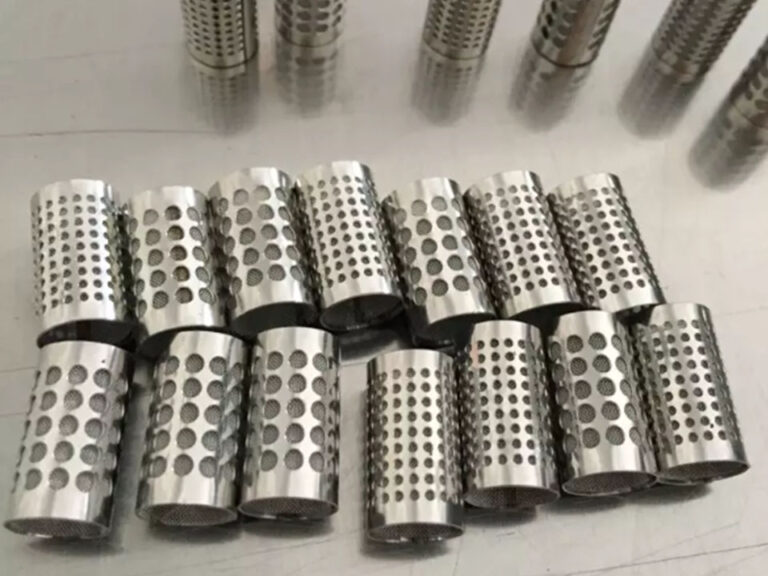
Hay un término medio un tanto incómodo: un filtro plisado sinterizado. Este diseño combina la gran superficie de pliegues con la estabilidad mecánica y la facilidad de limpieza de la fibra o malla metálica sinterizada. Puede ser una solución excelente, pero no debe confundirse con un cartucho plisado de polímero de bajo coste.
Nuestra gama de elementos filtrantes plisados sinterizados Se sitúa en esta categoría intermedia: ofrece más superficie que un tubo rígido convencional de metal sinterizado, pero tiene una capacidad estructural y térmica mucho mayor que un pliegue de plástico desechable.
Tabla comparativa: filtro plisado frente a filtro sinterizado
Factor de selección
Cartucho filtrante plisado
Cartucho filtrante sinterizado
El típico ganador
Coste inicial de compra
Normalmente más bajo
Normalmente más alto
Plisado
Área de filtración
Muy alto debido al papel doblado
Moderada para los medios filtrantes tubulares de polvo; alta para los diseños metálicos plisados
Plisado o sinterizado plisado
Caída de presión limpia
Suele ser bajo cuando se elige la talla adecuada
A menudo es más elevado para dimensiones equivalentes y calidades finas
Plisado
Resistencia a las altas temperaturas
Limitado por el soporte, las capas de refuerzo, el adhesivo, los tapones de los extremos y las juntas
Excelente si se eligen los metales y las juntas adecuados
Sinterizado
Resistencia a la presión diferencial
Depende en gran medida de la estructura del núcleo y del material de recubrimiento.
Alta integridad estructural
Sinterizado
Resistencia química
Puede ser excelente, pero depende del polímero y de los materiales de unión.
Excelente cuando se elige la aleación adecuada
Depende de la aplicación
Facilidad de limpieza
Algunos modelos se pueden enjuagar; muchos se consideran desechables
Diseñado para limpiezas repetidas mediante retrolavado, ultrasonidos, disolventes, vapor o productos químicos
Sinterizado
Desprendimiento de fibra o de material de soporte
Es posible con algunos medios fibrosos
La estructura metálica unida minimiza la migración
Sinterizado
Capacidad de retención de suciedad
Con gran profundidad de pliegues o diseños de varias capas
Bien, pero depende de la estructura de los poros y de si se forma una torta de filtración.
Depende de la aplicación
Modelo de servicio
Sustituir una vez alcanzado el ΔP terminal
Limpiar, regenerar y reutilizar
Sinterizado
Frecuencia de apagado
Puede aumentar la oferta de servicios complejos
A menudo se reduce cuando la limpieza es eficaz
Sinterizado
Peso
Bajo
Más alto
Plisado
Carga de la eliminación
Más cartuchos usados
Menor frecuencia de sustitución, pero sigue habiendo residuos de limpieza
Sinterizado
Uso recomendado
Agua, alimentos y bebidas, líquidos de proceso en general, depuración, prefiltración
Refinería, productos químicos, gas caliente, vapor, recuperación de catalizadores, gas a alta presión
Depende del servicio
Por qué los filtros plisados suelen presentar una caída de presión inicial menor
Los pliegues aumentan la superficie.
Muchísimo.
Donaldson afirma que algunos diseños industriales plisados proporcionan aproximadamente entre dos y tres veces más superficie de filtración ocupando el mismo espacio, lo que reduce la relación aire-medio filtrante y la demanda de presión. Del mismo modo, Parker describe los cartuchos celulósicos plisados como elementos que ofrecen una elevada capacidad de caudal con una baja caída de presión.
Esto no es palabrería comercial. La velocidad del fluido a través de cada centímetro cuadrado del medio filtrante disminuye a medida que aumenta la superficie disponible. Una menor velocidad frontal suele implicar una menor presión diferencial de limpieza, siempre que los canales de los pliegues permanezcan abiertos y el medio filtrante no se haya compactado en exceso.
Pero un mayor número de pliegues no implica automáticamente un mejor rendimiento.
Esa suposición da lugar a problemas.
Si los pliegues están demasiado apretados, los líquidos viscosos, los sólidos pegajosos o la torta de filtración que se acumula rápidamente pueden formar puentes entre los pliegues adyacentes. Una vez que se empieza a formar este puente, gran parte de la superficie nominal deja de funcionar de forma independiente. El cartucho puede parecer enorme en la ficha técnica, pero comportarse como un cilindro mucho más pequeño dentro del recipiente.
Una mayor separación entre pliegues puede facilitar la limpieza y retrasar la formación de puentes. Donaldson, por ejemplo, describe diseños de cartuchos con pliegues anchos destinados a mejorar la limpieza por impulsos y a controlar la caída de presión en aplicaciones con polvo fibroso o aglomerante.
Por eso no considero que el “número de pliegues” sea, por sí solo, una especificación de contratación significativa. Solicita:
Superficie efectiva de filtración
Profundidad y separación de los pliegues
Permeabilidad de los medios
ΔP de limpieza al caudal real
Viscosidad del fluido utilizado en el ensayo
Presión diferencial en el terminal
Ocultar valoración
Temperatura de ensayo
Sin esos valores, la comparación queda incompleta.
La caída de presión es una cuestión relacionada con los costes de funcionamiento, no solo con los filtros.
Todos los filtros generan resistencia. A medida que se acumula la suciedad, la resistencia suele aumentar.
El Departamento de Energía de EE. UU. aconseja filtrar el aire comprimido solo hasta el nivel necesario, ya que una filtración innecesaria aumenta la caída de presión y, por consiguiente, el consumo de energía. Asimismo, recomienda sustituir los elementos en función de la presión diferencial medida, en lugar de basarse únicamente en un calendario.
Esa cuestión tiene una importancia que va mucho más allá del aire comprimido.
En un sistema de líquidos accionado por bomba, aumentar ΔP requiere una altura de bombeo adicional. En un tren de gas, puede reducir la presión aguas abajo, limitar el caudal o aumentar la carga del compresor. En una planta de producción por lotes, puede simplemente alargar el tiempo necesario para completar cada transferencia.
Un filtro con un precio de compra bajo, pero con un ΔP de funcionamiento elevado de forma permanente, puede acabar costando muchas veces más que la diferencia de precio.
Y lo contrario también es cierto. Un elemento sinterizado de alta calidad no ahorra energía automáticamente. Si es de dimensiones insuficientes, excesivamente fino, está mal limpiado o se ha especificado con una estructura de poros inadecuada, puede funcionar con una caída de presión innecesariamente elevada.
El filtro debe dimensionarse en función del proceso, no de lo que dice el folleto.
Lo que distingue a los filtros sinterizados: la temperatura
Normalmente, esta es la parte más fácil de la decisión.
Los cartuchos plisados estándar de polipropileno se utilizan habitualmente en la filtración de agua, bebidas, productos químicos y procesos industriales en general, pero su temperatura de funcionamiento está limitada por el polímero, la estructura de soporte, el tipo de tapón y el material de sellado. Los diseños plisados de poliéster, PTFE, fibra de vidrio y acero inoxidable pueden ampliar este rango, aunque es necesario comprobar cada uno de los componentes.
Un elemento sinterizado metálico elimina muchas de esas restricciones.
Pall ofrece diseños de metal sinterizado poroso para un uso de hasta 677 °C o 1 250 °F cuando se selecciona una aleación adecuada. Sus configuraciones estándar pueden presentar límites publicados más bajos, ya que la junta, la carcasa o el material estándar —no necesariamente el metal poroso en sí mismo— se convierten en el componente limitante.
Ese detalle suele pasarse por alto.
El hecho de que el cuerpo de un filtro de acero 316L esté diseñado para soportar varios cientos de grados no significa que una junta de NBR sea adecuada para esa misma temperatura. Tampoco una junta para altas temperaturas resuelve los problemas de corrosión bajo tensión por cloruro, la oxidación o la fragilización de la aleación.
Para el el mejor cartucho filtrante para aplicaciones a alta temperatura y alta presión, normalmente empezaría con un sistema de cartuchos filtrantes de metal sinterizado y, a continuación, filtrar el diseño por aleación, grado de porosidad, geometría de los elementos, construcción de las juntas, junta de estanqueidad, código de la carcasa y método de limpieza.
No solo por el valor en micras.
Alta presión: la presión de servicio no es lo mismo que la presión diferencial
Esta distinción merece una mayor atención.
La presión de funcionamiento es la presión que contiene el conjunto formado por la carcasa y el elemento filtrante. La presión diferencial es la diferencia de presión a través del medio filtrante. Un sistema puede funcionar a 200 bar, mientras que el filtro limpio solo registra una presión diferencial de 0,1 bar.
Entonces, el cartucho se obstruye.
El lado aguas arriba sigue bajo presión, la presión aguas abajo desciende y el elemento queda expuesto de repente a una carga de aplastamiento o colapso mucho mayor. Es en ese momento cuando los medios blandos sin soporte pueden deformarse, partirse, desviarse o separarse de una tapa extrema.
Una estructura sinterizada es intrínsecamente rígida. Las partículas de polvo, los puntos de contacto de las fibras o las capas de malla están unidas metalúrgicamente, lo que permite que el elemento resista los ciclos de presión y la limpieza por flujo inverso de forma más consistente que un cartucho de polímero desechable típico.
Aun así, “metal” no significa que sea indestructible.
Consulte al fabricante cuáles son las presiones diferenciales admisibles en sentido directo e inverso a la temperatura de funcionamiento. La resistencia al colapso medida a temperatura ambiente no debe aplicarse sin más a un servicio en caliente. Las soldaduras, los racores, los soportes perforados y la exposición a la fatiga también son factores importantes.
En aplicaciones con etileno a alta presión, fluidos supercríticos, sistemas hidráulicos, vapor y gas comprimido, el filtro forma parte del sistema de presión, no es un accesorio consumible.
Filtro plisado desechable frente a filtro sinterizado reutilizable
Es aquí donde las hojas de cálculo de compras suelen resultar engañosas.
El cartucho desechable suele ser la opción elegida en la primera compra. Un elemento sinterizado puede costar varias veces más, sobre todo cuando está fabricado con acero inoxidable 316L, Hastelloy C-276, Inconel 600, níquel, titanio o una estructura multicapa de fibra sinterizada.
Pero el cálculo correcto no es:
Precio unitario del cartucho plisado frente al precio unitario del cartucho sinterizado.
El cálculo correcto es:
Coste total de filtración por año de funcionamiento, por metro cúbico tratado o por kilogramo de producto comercializable recuperado.
Un modelo de coste total viable debería incluir:
Componente de coste
Desechable plisado
Sinterizado reutilizable
Elementos iniciales
Bajo
Alto
Frecuencia de sustitución
Potencialmente alto
Menor si la regeneración funciona
Huelga por cierre
Repetido
Reducción o reorientación hacia la limpieza
Equipos de limpieza
Normalmente, mínimo
Puede requerir un sistema de retrolavado, un baño ultrasónico, un horno, un disolvente, un ácido o un sistema cáustico.
Gestión de residuos
Cartucho usado más los contaminantes retenidos
El líquido de limpieza, los sólidos eliminados y, finalmente, el elemento
Inventario
Más existencias de recambio
Hay menos elementos, pero aún así se necesitan repuestos
Pérdida de producto
Puede producirse durante los cambios frecuentes
Puede reducirse mediante una limpieza in situ
Carga de validación
Es posible que los nuevos lotes de cartuchos requieran un control
Los elementos reutilizados requieren procedimientos de limpieza y verificación de su integridad
Consecuencias de un fallo
Normalmente se limita a un uso benigno
Puede ser grave en servicios de procesos críticos
Valor residual
Normalmente, ninguno
Posible larga vida útil y valor como chatarra metálica
Un filtro sinterizado no resulta automáticamente económico por el mero hecho de ser lavable. De hecho, la limpieza debe restablecer la permeabilidad y el rendimiento de retención.
Eso es lo difícil.
Algunos residuos se desprenden fácilmente mediante el retropulsado. Otros se disuelven en un disolvente compatible. Otros se oxidan en un horno controlado. Otros materiales penetran en la red de poros, se polimerizan, se carbonizan, forman incrustaciones o atacan químicamente la aleación. Un filtro puede parecer limpio, aunque por dentro siga estando obstruido hidráulicamente.
Así que la verdadera pregunta no es: “¿Se puede limpiar?”.”
La pregunta es: “¿Se puede restablecer repetidamente a un estado de referencia documentado sin agrandar los poros, dañar las soldaduras, contaminar el producto ni generar residuos químicos peligrosos?”.”
Lo que nos revelan los datos reales del sector industrial
La documentación actual sobre los productos resulta útil, pero los casos de procesos de larga duración son más reveladores, ya que ponen de manifiesto los aspectos económicos de la recuperación, la limpieza y el tiempo de funcionamiento.
En un caso de la industria de procesos publicado por Mott, se informó de que un sistema de metal sinterizado utilizado para la recuperación de catalizadores usados producía un filtrado que contenía menos de 1 ppm de sólidos en suspensión. Los sólidos resultantes del retrolavado se enviaron para su recuperación, y el sistema funcionó durante más de siete años; el ahorro obtenido gracias a la recuperación del catalizador permitió amortizar la inversión en filtración en poco más de un año.
Ese caso no demuestra que todas las instalaciones de sinterización vayan a alcanzar una amortización en un año. La composición química de la materia prima, la calidad del catalizador, la morfología de los sólidos, los parámetros del ciclo, la superficie filtrante y la eficacia de la limpieza pueden alterar el resultado de forma drástica.
Pero esto pone de manifiesto algo que las comparaciones entre filtros plisados y desechables suelen pasar por alto: cuando los sólidos retenidos tienen valor económico, el filtro no se limita a proteger los equipos, sino que se convierte en un activo de recuperación.
Mott también señala que el retrolavado hidropulsado neumático asistido por gas ha resultado especialmente eficaz para los elementos metálicos porosos sinterizados y que puede automatizarse para reducir la exposición del operario.
Los datos de campo más antiguos sobre refinerías también siguen siendo relevantes desde el punto de vista técnico. Un estudio sobre filtración con metales porosos reveló que Recuperación del retrolavado de 98,31 TP3T a 991 TP3T, con un filtrado ópticamente transparente que se ha medido en aproximadamente 0,2 ppm de sólidos en suspensión totales durante las pruebas.
Esas cifras no deben incluirse en un pliego de condiciones de compra como rendimiento garantizado. Muestran lo que ha logrado un sistema diseñado en condiciones concretas, no lo que logrará cada cartucho en todas las suspensiones.
Y esa diferencia es importante.
Por qué los filtros plisados siguen predominando en muchas aplicaciones habituales
Porque son prácticos.
Un cartucho plisado bien seleccionado ofrece una amplia superficie de filtración, una diferencia de presión (ΔP) baja durante la limpieza, una instalación sencilla, carcasas habituales, una amplia variedad de medios filtrantes y una sustitución predecible. En los sectores del agua embotellada, la clarificación de bebidas, la filtración química general, las pinturas, el agua de enjuague, la electrónica y el pulido final, esa combinación es difícil de superar.
Donaldson describe unos cartuchos plisados de polipropileno diseñados para una prefiltración de procesos rentable, con medios de filtración de filtración absoluta y una baja caída de presión en estado limpio.
La expresión clave es “destinado a”.”
Un cartucho diseñado para la prefiltración de agua limpia no debe utilizarse en aplicaciones con disolventes calientes, suspensiones de catalizadores abrasivos, vapor cíclico o gases inestables a alta presión solo porque el número nominal de micras parezca adecuado.
Para aplicaciones económicas con líquidos, nuestro gama de cartuchos filtrantes plisados es el punto de partida lógico. Para necesidades más amplias de eliminación de sedimentos —en las que hay que comparar entre sí cartuchos de tipo «melt-blown», de alto caudal, plisados, de PP y sinterizados—, el Categoría de cartuchos filtrantes de sedimentos ofrece un marco de selección más amplio.
¿Polvo sinterizado, malla sinterizada, fibra sinterizada o pliegues sinterizados?
“El ”filtro sinterizado» no es un único producto.
Esa etiqueta engloba varias estructuras con un comportamiento distinto.
Filtros de polvo sinterizado
El polvo metálico se compacta y se sinteriza para crear una red tridimensional rígida de poros. Estos elementos son resistentes, dimensionalmente estables y están disponibles en formas tubulares, de disco, de copa, de placa y a medida.
A menudo se eligen para:
Gas a alta presión
Control de flujo
Lavado
Retención del catalizador
Filtración por polímeros
Protección de los instrumentos
Steam
Servicio para productos químicos agresivos
La contrapartida es que los medios filtrantes de metal pulverizado fino pueden tener una superficie de filtración menor que un cartucho plisado del mismo tamaño exterior, lo que da lugar a una mayor velocidad frontal, a menos que el elemento se diseñe con unas dimensiones generosas.
Filtros de malla metálica sinterizada
Se laminan y sinterizan varias capas de malla tejida. Las capas pueden incluir una malla protectora, una capa de control, una capa de drenaje y una malla de soporte estructural.
Estos diseños ofrecen aberturas controladas, estabilidad mecánica y una limpieza de la superficie relativamente sencilla. Son habituales en el procesamiento de polímeros, en sistemas hidráulicos, en tamices, en filtros y en aplicaciones en las que resulta útil una estructura tejida precisa.
Filtros de fibra metálica sinterizada
Las fibras metálicas muy finas se moldean para formar una malla porosa y se sinterizan en los puntos de contacto. El material resultante puede ofrecer una alta porosidad, buena permeabilidad y mayor capacidad de retención de suciedad que algunas estructuras de polvo denso.
Este formato se utiliza con frecuencia cuando es necesario combinar la superficie de filtración con la facilidad de limpieza.
Filtros plisados sinterizados
La fibra o malla sinterizada se pliega alrededor de un núcleo de soporte, combinando una gran superficie con una estructura metálica.
Esta suele ser la respuesta más contundente a la simplista Cartucho filtrante sinterizado frente a cartucho filtrante plisado debate, ya que demuestra que “plisado” se refiere a la geometría, mientras que “sinterizado” describe la forma en que se une el material.
Un filtro puede ser ambas cosas.
Compatibilidad química: no te limites al “acero inoxidable 316L”
El acero 316L es muy utilizado porque ofrece una buena resistencia a la corrosión, soldabilidad, disponibilidad y una buena relación calidad-precio. No es totalmente resistente a la corrosión.
La concentración de cloruro, el pH, la temperatura, el potencial oxidante, la geometría de las hendiduras, los productos químicos de limpieza y el tiempo de exposición pueden hacer que una aplicación no sea adecuada para el acero 316L. El ácido clorhídrico es un problema evidente. El agua caliente que contiene cloruro también puede provocar corrosión por picaduras o corrosión en hendiduras en condiciones que parecen benignas en una tabla de compatibilidad genérica.
Es posible que se requieran aleaciones de níquel para ácidos más fuertes o entornos con cloruro. El titanio puede ser adecuado en determinadas aplicaciones con cloruro oxidante. Los medios porosos de PTFE plisado pueden ofrecer un rendimiento superior al del metal en algunas aplicaciones químicamente agresivas pero mecánicamente moderadas.
Y, sorprendentemente, las juntas suelen fallar primero con bastante frecuencia.
Las juntas de EPDM, FKM, NBR, silicona, PTFE, FFKM, grafito y metal tienen distintos límites. La evaluación de la compatibilidad debe abarcar:
Medio filtrante
Núcleo de soporte
Tapas de extremo
Adhesivo o soldadura
Material de la carcasa
Junta
Productos químicos de limpieza
Condiciones de puesta en marcha y parada
Si se omite uno, el ejercicio de selección de materiales queda inconcluso.
Retención de partículas: los valores en micras no son equivalentes
Un filtro plisado con un tamaño nominal de 5 µm y un filtro sinterizado con un tamaño absoluto de 5 µm no son equivalentes.
Los valores nominales pueden indicar un porcentaje aproximado de retención de partículas según un ensayo definido por el fabricante. Los valores absolutos suelen estar vinculados a un tamaño máximo específico de las partículas o al rendimiento en términos de relación beta, pero aún es necesario verificar la terminología y los métodos de ensayo.
Solicita la norma de ensayo y la curva de rendimiento.
En la filtración de líquidos, el coeficiente beta se expresa como la relación entre el número de partículas situadas aguas arriba que superan un tamaño determinado y el número de partículas situadas aguas abajo. Por ejemplo:
βₓ = 2 corresponde a una eficiencia de 50%.
βₓ = 20 corresponde a una eficiencia de 95%.
βₓ = 100 corresponde a una eficiencia de 99%.
βₓ = 1.000 corresponde a una eficiencia del 99,91 % en el proceso TP3T.
La eficiencia se calcula de la siguiente manera:
Eficiencia = (β − 1) ÷ β × 100%
Pero ni siquiera esto lo aclara todo. Los geles deformables, las partículas laminares, las fibras, la materia biológica y los aglomerados pueden pasar o formar puentes de forma diferente al polvo de calibración rígido.
En el caso de servicios críticos, realiza una prueba de simulación con el fluido y el contaminante reales.
Carga de suciedad y tipo de contaminación
Los cartuchos plisados suelen funcionar bien con cargas de sólidos relativamente bajas o moderadas, sobre todo cuando su gran superficie retrasa el aumento de ΔP. Las estructuras plisadas multicapa de gran profundidad pueden capturar partículas a lo largo de todo su espesor, en lugar de solo en la superficie.
Los elementos sinterizados suelen ofrecer un mejor rendimiento cuando los sólidos forman una capa superficial permeable que puede desprenderse mediante un flujo inverso.
Esa última frase es importante.
Un filtro lavable a contracorriente necesita un contaminante que se pueda eliminar mediante este proceso. Los materiales blandos, pegajosos, cerosos, resinosos, compresibles o gelatinosos pueden quedar atrapados en el interior de los poros. Las partículas finas, combinadas con aceite, pueden formar una pasta. Las incrustaciones de carbonato cálcico pueden requerir el uso de ácido. Los residuos orgánicos pueden requerir el uso de sosa cáustica, disolventes, vapor, oxidación o una secuencia de métodos.
El medio y el contaminante deben evaluarse conjuntamente.
Sector alimentario, de bebidas, farmacéutico y de servicios de alta pureza
Los cartuchos poliméricos y de membrana plisados están muy consolidados en los procesos de alimentos, bebidas, productos farmacéuticos y líquidos de alta pureza, ya que ofrecen una retención precisa, un diseño higiénico, bajos niveles de sustancias extraíbles, un rendimiento validado y una fácil sustitución.
El metal sinterizado resulta una opción interesante cuando se da prioridad a la esterilización con vapor, las altas temperaturas, la resistencia mecánica, una larga vida útil o la ausencia total de migración de fibras.
Pall señala que sus medios filtrantes de metal sinterizado no desprenden fibras ni partículas y permiten evitar los extractables solubles asociados a algunos medios poliméricos o impregnados de resina.
No obstante, no se puede deducir que el “acero inoxidable” sea adecuado desde el punto de vista sanitario.”
Siguen siendo imprescindibles el acabado superficial, el control de los conductos sin flujo, la calidad de las soldaduras, la capacidad de drenaje, la pasivación, el diseño de las juntas, el procedimiento de limpieza in situ, el control microbiano y la documentación pertinente relativa al contacto con alimentos.
Un elemento metálico rugoso y poroso instalado en una carcasa sin drenaje no es automáticamente higiénico.
¿Se pueden reutilizar los filtros plisados?
Algunos sí pueden.
Los cartuchos de malla plisada de acero inoxidable pueden someterse a un lavado a contracorriente o a una limpieza por ultrasonidos. Donaldson describe un cartucho plisado de acero inoxidable que combina una mayor superficie con el lavado a contracorriente o la limpieza por ultrasonidos, lo que prolonga su vida útil y reduce el coste total de propiedad.
Algunos cartuchos plisados de polímero también pueden enjuagarse y reutilizarse en aplicaciones no críticas. Sin embargo, la reutilización indiscriminada supone un riesgo cuando:
El medio ha capturado partículas en su interior.
La limpieza modifica la estructura de los poros.
El cartucho contiene un adhesivo que se degrada.
Las tapas de los extremos se deforman.
Persiste la contaminación biológica.
La solicitud requiere una retención validada.
La reinstalación daña las juntas.
Los operadores no pueden verificar la integridad.
Por lo tanto, “lavable” y “validado para su reutilización repetida” no son la misma afirmación.
¿Pueden fallar los filtros sinterizados?
Por supuesto.
Pueden agrietarse por fatiga, corroerse, erosionarse, deformarse debido a una presión diferencial excesiva, obstruirse internamente, presentar fallos en las soldaduras, retener productos químicos de limpieza o perder la integridad de la filtración debido a un tratamiento ultrasónico o mecánico inadecuado.
Un retroceso de presión intenso también puede dañar un conjunto mal diseñado.
Un filtro sinterizado es resistente, no mágico.
Los errores de selección más habituales que observo en las especificaciones técnicas son de carácter conceptual, más que metalúrgico:
Seleccionar únicamente por el tamaño de poro en micras
Sin tener en cuenta el ΔP limpio y el ΔP sucio
Suponiendo que todo el acero 316L sea químicamente compatible
No se han realizado pruebas para detectar la liberación real de contaminantes
Área de filtración insuficiente
Utilizar un líquido de limpieza que ataque la aleación o la junta
No se instala ningún sistema de control de presión diferencial
Se espera que el retrolavado elimine los sólidos deformables incrustados
Comparar los precios unitarios en lugar de los costes anuales de los procesos
Cómo elegir entre filtros plisados y sinterizados
Sigue esta secuencia.
1. Definir el resultado de filtración requerido
Especifica el nivel máximo admisible de contaminación aguas abajo, y no solo un valor preferido en micras.
Se debe indicar la concentración de partículas, la distribución granulométrica, la forma, la dureza y si el material retenido es un residuo, un producto o un catalizador.
2. Registrar las condiciones reales del proceso
Documento:
Caudal normal, mínimo y máximo
Presión de funcionamiento y de diseño
ΔP máximo en marcha adelante y atrás
Temperatura normal y alterada
Viscosidad del fluido a temperatura de funcionamiento
Composición química
Carga de sólidos
Funcionamiento por lotes o en continuo
Servicio de gas o líquido
Condiciones oxidantes o reductoras
3. Decidir si lo más adecuado para la planta es la sustitución o la regeneración
Un filtro desechable puede ser la opción ideal cuando el cambio del cartucho lleva diez minutos y el volumen de residuos es reducido.
Un filtro reutilizable resulta más interesante cuando la parada dura ocho horas, los operarios necesitan equipo de protección, el catalizador retenido es valioso o la planta funciona de forma continua.
4. Comprobar la presión diferencial en condiciones de limpieza
No aceptes un valor de ΔP sin comprobar el fluido de ensayo, la viscosidad, la temperatura, la longitud del elemento y la base de caudal.
Los datos sobre el agua a 20 °C no pueden aplicarse directamente a una corriente de resina de 500 cP.
5. Establecer la presión diferencial en los extremos
Defina cuándo debe sustituirse o limpiarse el elemento. Este límite puede basarse en la resistencia al colapso, la capacidad de la bomba, el rendimiento del proceso, la eficiencia de filtración o la rentabilidad del producto.
6. Comprobar la recuperación tras la limpieza
Mide la resistencia al flujo limpio antes de su uso, tras una contaminación y después de cada ciclo de limpieza.
Un programa de validación adecuado registra:
ΔP original sin distorsiones
ΔP sucia
ΔP tras la limpieza
Porcentaje de recuperación del caudal
Resultado de la prueba de burbujas o de integridad
Inspección visual y dimensional
Número de ciclos de limpieza
Antecedentes de exposición a sustancias químicas
7. Calcular el coste del ciclo de vida
Utiliza los costes reales de mano de obra, residuos, tiempo de inactividad, energía, limpieza e inventario.
No ocultes el tiempo de inactividad bajo el concepto de “gastos generales de mantenimiento”. En muchas plantas que funcionan de forma continua, el tiempo de inactividad es la cifra más elevada del cálculo.
Una matriz de selección sencilla
Condiciones del proceso
Punto de partida recomendado
Agua a temperatura ambiente, contenido moderado de sólidos, bajo coste de reposición
Cartucho plisado de polipropileno
Pulido final con líquido con un ΔP de limpieza muy bajo
Cartucho o membrana con pliegues finos
Agua de proceso de alto caudal
Cartucho plisado de gran diámetro o de alto caudal
Gas caliente por encima de los límites del polímero
Metal sinterizado o cerámica adecuada
Filtración de vapor
Acero inoxidable sinterizado con juntas compatibles
Recuperación del catalizador
Metal sinterizado lavable por retrolavado
Disolvente agresivo a temperatura moderada
PTFE plisado o aleación metálica compatible
Gas a alta presión
Metal sinterizado rígido
Prefiltración de alimentos y bebidas
Cartucho plisado apto para el contacto con alimentos
Esterilización repetida
PTFE validado, plisado de acero inoxidable o metal sinterizado
Partículas abrasivas
Soportes metálicos compatibles, en función de la velocidad
Bajo contenido en sólidos y cambios frecuentes de calidad
Cartucho plisado desechable
Sólidos retenidos de alto valor
Sistema sinterizado regenerable
Espacio de alojamiento limitado y caudal elevado
Diseño plisado o sinterizado plisado
La incómoda verdad sobre lo “mejor”
No existe un filtro que sea mejor en todos los casos.
Solo hay un filtro cuyo modo de fallo es aceptable para el proceso.
Un cartucho plisado suele fallar por motivos económicos: aumento de ΔP, cambios frecuentes, mano de obra, desperdicio o pérdida de producción.
Un cartucho sinterizado puede resultar poco rentable por diferentes motivos: un elevado coste de inversión, una superficie insuficiente, una recuperación deficiente tras la limpieza, la corrosión o un sistema sobredimensionado que nunca amortiza su coste.
Para un pulido normal a temperatura moderada, en el que el cambio del filtro resulte sencillo, yo elegiría sin dudarlo un filtro plisado.
No lo elegiría para suspensiones catalíticas calientes, vapor, ciclos de presión inestables ni para una aplicación en la que el colapso del medio pudiera contaminar un reactor situado aguas abajo.
Y yo optaría por el metal sinterizado para esas aplicaciones exigentes, pero solo después de comprobar si se puede limpiar con los sólidos reales.
Esa es la parte que los folletos de ventas suelen omitir.
Preguntas frecuentes
¿Qué es mejor, un filtro plisado o uno sinterizado?
Un filtro plisado es más adecuado cuando se busca un coste inicial bajo, una gran superficie de filtración, un caudal elevado y una baja caída de presión durante la limpieza, mientras que un filtro sinterizado es más adecuado para altas temperaturas, altas presiones diferenciales, limpiezas repetidas, resistencia química y una larga vida útil. La elección correcta depende de las condiciones de funcionamiento y del coste total del ciclo de vida.
Los cartuchos plisados suelen ser la opción preferida en las etapas de filtración de agua, bebidas, productos químicos en general y de pulido. Los filtros sinterizados se suelen elegir para vapor, gases calientes, recuperación de catalizadores, gases a alta presión, corrientes de proceso corrosivas y aplicaciones en las que se requiere integridad estructural o regeneración.
¿Cuál es la principal diferencia entre los filtros plisados y los sinterizados?
La principal diferencia radica en que un filtro plisado aumenta su superficie de filtración mediante el plegado de una lámina filtrante, mientras que un filtro sinterizado gana en resistencia y porosidad controlada mediante la unión metalúrgica de polvo, fibras o malla metálica. El plisado modifica principalmente la geometría; la sinterización modifica principalmente la estructura mecánica del medio.
Las categorías pueden solaparse. Una lámina de fibra metálica sinterizada puede plisarse, lo que da lugar a un cartucho plisado sinterizado reutilizable que combina una gran superficie específica con una estructura metálica resistente.
¿Es un filtro sinterizado más eficaz que un filtro plisado?
Un filtro sinterizado no es necesariamente más eficaz, ya que la eficacia en la eliminación de partículas depende del tamaño de poro, el método de clasificación, la estructura del medio filtrante, el contaminante de prueba, el caudal, la viscosidad y la norma de ensayo, y no simplemente de si el medio es sinterizado o plisado. Cualquiera de los dos diseños puede ofrecer una alta eficiencia si se diseña adecuadamente.
Compara los datos verificados de retención absoluta y del índice beta, o los resultados de las pruebas de desafío específicas para cada aplicación. No compares los cartuchos basándote únicamente en el valor nominal en micras que figura en la etiqueta.
¿Qué filtro presenta una menor caída de presión?
Un filtro plisado suele presentar una caída de presión en estado limpio menor, ya que su geometría plegada permite disponer de una gran superficie de filtración dentro de un cartucho compacto, lo que reduce la velocidad del fluido a través de cada unidad de medio filtrante. Sin embargo, una distancia reducida entre los pliegues, los fluidos viscosos, los sólidos pegajosos y la formación de puentes en la torta de filtración pueden reducir la superficie útil.
Un elemento sinterizado de dimensiones generosas también puede funcionar con un ΔP bajo, sobre todo si está fabricado con fibra metálica de alta porosidad o malla plisada. La superficie del elemento y su permeabilidad son más importantes que la denominación de la categoría.
¿Son reutilizables los filtros de metal sinterizado?
Los filtros de metal sinterizado son reutilizables cuando es posible eliminar la contaminación sin dañar la estructura porosa, la aleación, las soldaduras ni las juntas, y cuando, tras la limpieza, se puede verificar el caudal y la integridad comparándolos con un límite de aceptación establecido. Entre los métodos más habituales se encuentran el retrolavado, la limpieza por ultrasonidos, la inmersión en disolventes, la limpieza química, el vapor y el tratamiento térmico controlado.
No todos los contaminantes son fáciles de eliminar. La resina polimerizada, las incrustaciones, el alquitrán, las partículas finas ligadas al aceite y las partículas deformables pueden requerir procedimientos de limpieza específicos para cada aplicación.
¿Los filtros plisados son desechables?
Muchos cartuchos plisados poliméricos están diseñados como elementos desechables, pero determinados cartuchos plisados de malla de acero inoxidable, PTFE, poliéster y reforzados pueden limpiarse y reutilizarse cuando el fabricante lo permita y la aplicación no requiera una validación de uso único. La reutilización debe basarse en una integridad comprobada y en un caudal restablecido, no en la apariencia.
En procesos sanitarios o de alta pureza, la reutilización no validada puede suponer riesgos de contaminación microbiana, química y por partículas.
¿Qué filtro es el más adecuado para aplicaciones a alta temperatura y alta presión?
Un filtro de metal sinterizado diseñado adecuadamente suele ser el mejor punto de partida para la filtración combinada a alta temperatura y alta presión, ya que su estructura porosa aglomerada resiste mejor el colapso, los ciclos térmicos, las vibraciones y la limpieza por flujo inverso que los medios poliméricos desechables habituales. Es necesario comprobar los valores nominales de aleación, soldadura, sellado, carcasa y presión diferencial.
En función del proceso, entre los materiales adecuados pueden figurar el acero inoxidable 316L, el Hastelloy, el Inconel, el níquel, el titanio u otras aleaciones especiales.
¿Merece la pena pagar más por un filtro sinterizado?
Un filtro sinterizado merece la pena a pesar de su precio más elevado cuando la reducción de la frecuencia de sustitución de los cartuchos, la menor frecuencia de paradas, la posibilidad de recuperar el producto o el catalizador, una limpieza automatizada más segura y una vida útil más larga compensan el coste del elemento y de su sistema de limpieza. It is usually not economical when the process is mild and disposable changeout is cheap.
Calculate annual cost per unit of processed fluid rather than comparing cartridge purchase prices alone.
Can a sintered filter replace a pleated filter directly?
A sintered filter can replace a pleated filter only when the housing dimensions, flow capacity, clean pressure drop, retention rating, seal design, chemical compatibility, collapse strength, and cleaning method have all been verified. A mechanically compatible cartridge is not necessarily hydraulically or functionally equivalent.
Sintered media may require more surface area to match the clean ΔP of a large polymeric pleated element. A pilot test is recommended for critical service.
What are common sintered metal filter applications?
Common sintered metal filter applications include catalyst recovery, hot-gas filtration, steam filtration, high-pressure gas service, polymer processing, refinery slurry clarification, chemical-product recovery, sparging, flow control, hydraulic protection, instrument sampling, and food or pharmaceutical processes requiring rigid non-fibrous media.
For clean or moderately contaminated fluids at ordinary temperatures, start with a pleated cartridge. It normally gives you more area, lower initial pressure drop, easier sourcing, and a lower purchase price.
For heat, pressure, steam, catalyst, chemical attack, repeated backwash, or costly shutdowns, start with sintered metal.
But do not finalize either choice from a catalogue.
Send the manufacturer your actual flow rate, fluid composition, viscosity, temperature range, normal and maximum differential pressure, solids concentration, target retention, cleaning plan, and required service interval. Request clean-flow data and, where failure is expensive, test the real process fluid.
Need help comparing both constructions for a specific operating condition? Send us your process data, target micron rating, flow, pressure, temperature, and cleaning requirements. Our engineering team can evaluate whether a pleated, sintered powder, sintered mesh, or sintered pleated filter offers the lowest practical lifecycle cost.