Prima di partire, rivolgiti al nostro team direttivo
Il nostro team direttivo
Prima di concludere, vi invitiamo a rivolgervi direttamente al nostro team dirigenziale per assicurarvi di ricevere la consulenza tecnica più accurata, il supporto sui prezzi e le opzioni di personalizzazione più adatte al vostro progetto. I nostri esperti sono in grado di valutare rapidamente le vostre esigenze, consigliarvi soluzioni adeguate con filtri in plastica sinterizzata e aiutarvi a ridurre i rischi legati all’approvvigionamento, migliorando al contempo l’efficienza, l’uniformità e la stabilità a lungo termine delle forniture per le vostre applicazioni industriali.
Hai bisogno di aiuto per scegliere la cartuccia filtrante giusta?
Il nostro team di vendita
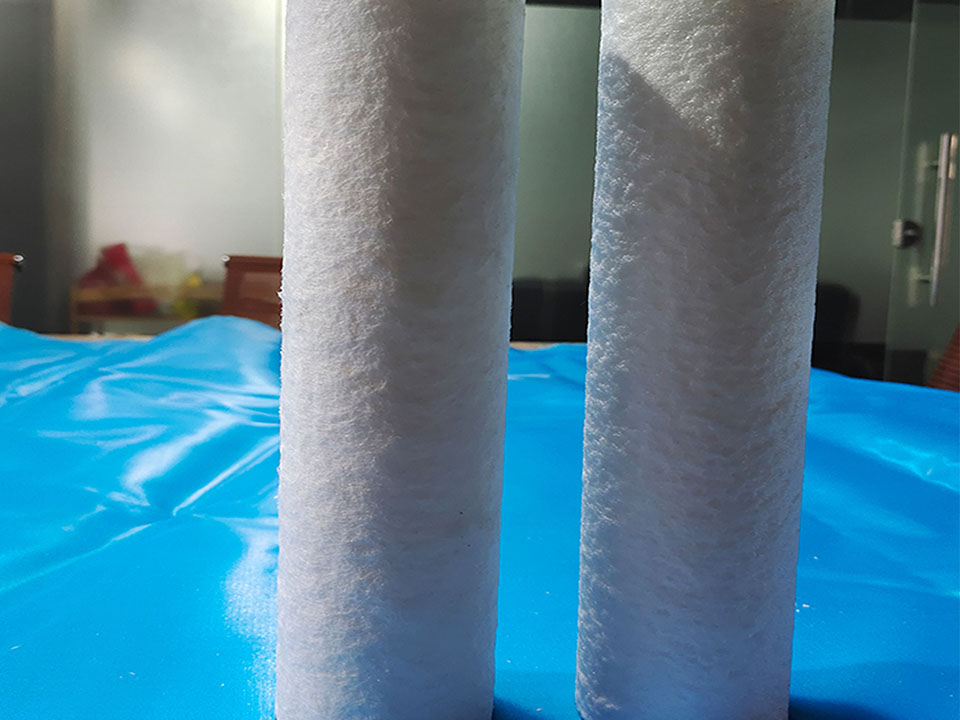
Comunica al nostro team di assistenza commerciale il tipo di prodotto, il grado di filtrazione in micron, le dimensioni, l'applicazione, il materiale filtrante, la temperatura di esercizio, la pressione e la quantità stimata. Ti aiuteremo a scegliere la cartuccia filtrante più adatta tra quelle in plastica sinterizzata, metallo sinterizzato o a sedimenti.
La tecnica “melt blown” è un metodo in un’unica fase, basato sull’estrusione, per la produzione di fibre polimeriche molto sottili. Il polimero fuso viene spinto attraverso minuscoli ugelli e un flusso di aria calda ad alta velocità lo allunga trasformandolo in fibre. Le fibre si depositano su un collettore sotto forma di velo. I ricercatori lo descrivono come un unico processo che combina la filatura, l’allungamento ad aria e la formazione del velo, e che non richiede l’uso di solventi (MDPI, Macchine). Nel campo della filtrazione, lo stesso principio viene utilizzato per realizzare cartucce a profondità, solitamente in polipropilene (PP), destinate alla rimozione dei sedimenti dall'acqua e dai liquidi di processo.
Per un ingegnere o un acquirente, il processo è importante perché determina le proprietà specificate: struttura porosa, capacità di trattenere lo sporco, caduta di pressione e resistenza meccanica. Conoscere il processo di produzione delle fibre rende più facile interpretare una scheda tecnica e capire in quali casi il materiale melt-blown è adatto e in quali no.
Come funziona il processo di melt blowing
Il processo è semplice nelle sue linee generali, ma ogni fase influisce sul risultato finale.
Fusione e dosaggio. Un estrusore fonde i granuli di polimero e convoglia il materiale fuso, a una velocità controllata, verso una testa di filatura (la filiera).
Formazione delle fibre. Il materiale fuso fuoriesce attraverso una serie di fori molto piccoli. L'aria calda ad alta velocità scorre lungo ciascun foro e trascina il polimero formando filamenti sottili.
Raffreddamento e incollaggio. I filamenti si raffreddano mentre si spostano e poi si dispongono secondo uno schema casuale e intrecciato. Molte fibre sono ancora leggermente appiccicose quando entrano in contatto, quindi si legano tra loro nei punti di incrocio.
Collezione. I moduli si muovono su una superficie in movimento. Nel caso dei tessuti piatti, si tratta di un nastro trasportatore o di un tamburo. Nel caso delle cartucce, si tratta di un’anima rotante, coperta nella parte inferiore.
Secondo quanto riportato in alcuni studi, il diametro delle fibre ottenute con il processo "melt-blown" varia da circa 1 a 10 µm, con una media tipica compresa tra 1 e 2 µm (MDPI, Macchine). Queste fibre sono molto più sottili rispetto alla maggior parte delle fibre filate convenzionali. Il risultato è un’elevata superficie specifica per unità di peso e un tessuto caratterizzato da numerosi vuoti interconnessi.
Il diametro delle fibre e la struttura del tessuto non sono proprietà fisse del materiale “melt blown”. Dipendono dalle modalità di funzionamento della linea di produzione. La tabella sottostante illustra le relazioni generali. Non riporta le impostazioni specifiche dei prodotti CFC Filtration.
Variabile di processo
Impatto generale sul web
Perché è importante in un filtro
Fluidità e viscosità dei polimeri allo stato fuso
Influisce sulla facilità con cui la massa fusa si trasforma in fibre sottili
Influisce sulle dimensioni e sulla consistenza delle fibre ottenibili
Velocità e temperatura dell'aria calda
Una maggiore forza di trazione produce solitamente fibre più sottili
Le fibre più sottili determinano generalmente una struttura dei pori più compatta e una caduta di pressione maggiore
Portata di polimero per orifizio
Una maggiore quantità di polimero per orifizio tende a produrre fibre più grossolane
Influisce sulla portata e sul carico di particelle
Distanza tra matrice e collettore
Modifica il grado di raffreddamento e di legame delle fibre prima dell'atterraggio
Influisce sull'apertura della rete, sul collegamento in fibra ottica e sulla stabilità strutturale
Velocità o rotazione del collettore
Determina la quantità di fibra che si accumula per unità di superficie
Imposta la densità e lo spessore dei supporti
Questi effetti interagiscono tra loro. Una modifica che rende più fitta la struttura dei pori può anche aumentare la caduta di pressione o ridurre la capacità di trattenere lo sporco. Ecco perché due cartucce con lo stesso valore nominale in micron possono avere prestazioni diverse, ed ecco perché il valore nominale da solo non dovrebbe essere l’unico dato indicato in una richiesta di preventivo.
Dal web alla cartuccia: come vengono realizzate le cartucce filtranti melt-blown
Una cartuccia filtrante melt-blown è costruita in modo diverso rispetto a un tessuto non tessuto piatto. In uno dei processi di produzione descritti nella letteratura scientifica, un tubo centrale viene fatto ruotare e spinto in avanti mentre la fibra di PP viene fusa e soffiata direttamente su di esso. Lo studio ha rilevato che la velocità di rotazione influisce sulla densità superficiale, sul diametro delle fibre e sulla porosità, mentre la velocità di avanzamento influisce sul diametro dell’anima e sul peso della cartuccia. La cartuccia finita viene quindi tagliata a misura (MDPI, Macchine).
Questo spiega una caratteristica a cui gli acquirenti attribuiscono grande importanza. Poiché la fibra si accumula a strati su un’anima rotante, le impostazioni di processo possono modificare la struttura della fibra dall’esterno della cartuccia verso l’anima. CFC Filtration descrive il proprio cartucce filtranti melt-blown grazie all’utilizzo di una struttura fibrosa a densità graduale che trattiene le particelle su tutta la profondità del materiale filtrante. Le particelle più grandi possono essere intrappolate negli strati esterni, più porosi, mentre quelle più fini vengono trattenute negli strati più profondi. In teoria, ciò consente di distribuire il carico di sporco lungo tutta la parete anziché concentrarlo sulla superficie.
La stessa ricerca sottolinea che le cartucce standard di tipo “melt blown” possono deformarsi in presenza di una pressione del liquido più elevata e potrebbero richiedere sostituzioni frequenti. Descrive l’aggiunta di una struttura interna di rinforzo per contrastare questo fenomeno (MDPI, Macchine). In caso di pressione differenziale elevata, informarsi sempre sul supporto centrale e sulla struttura, non solo sul valore in micron.
I punti di forza e i limiti dei materiali meltblown
Punti di forza
Filtrazione in profondità. Le particelle vengono trattenute all'interno dello spessore del materiale filtrante, pertanto la cartuccia è in grado di trattenere una quantità maggiore di solidi rispetto a quanto farebbe uno strato superficiale sottile.
Protezione economica contro i sedimenti. Il processo è adatto alla produzione continua e ripetibile di prefiltri in PP per il trattamento delle acque, l'acqua di processo e la chiarificazione in generale.
Geometria personalizzabile. La lunghezza, il diametro esterno, la configurazione dell'anima e delle estremità possono essere adattati agli alloggiamenti e ai programmi di sostituzione. Ciò dipende dal fornitore e dal design della cartuccia.
Limiti
I valori nominali delle micron sono spesso solo indicativi. Un valore nominale descrive il comportamento tipico di ritenzione, ma non garantisce che ogni particella di dimensioni maggiori venga rimossa. Se il vostro processo richiede una ritenzione definita, chiedete quale metodo di prova sia alla base di tale valore e richiedete i dati relativi.
Solo particolato. Il materiale melt-blown non rimuove i sali disciolti, gli ioni né la maggior parte delle sostanze chimiche disciolte. Non utilizzarlo per tali applicazioni.
Di solito monouso. A differenza di alcuni elementi sinterizzati, le cartucce fibrose non sono generalmente progettate per essere sottoposte a pulizia aggressiva e riutilizzate. Verificare le indicazioni del fornitore relative al prodotto specifico.
La compatibilità e i limiti di temperatura dipendono dall'applicazione. Il PP è ampiamente utilizzato, ma è necessario verificare la resistenza chimica e i limiti di temperatura in base al fluido effettivo e alle condizioni operative, nonché in base ai dati forniti dal fornitore relativi alla cartuccia specifica.
Melt-blown rispetto ad altre strutture dei filtri per sedimenti
La scelta giusta dipende dallo scopo. Il confronto riportato di seguito è di natura qualitativa.
Considerazioni
Melt-blown
A pieghe
Sinterizzato
Meccanismo principale
Filtrazione in profondità attraverso una matrice fibrosa
Filtrazione prevalentemente superficiale con un’ampia superficie filtrante
Filtrazione in profondità attraverso una struttura rigida e porosa
Ruolo tipico
Prefiltrazione economica, rimozione generale dei sedimenti
Area più ampia, con una ritenzione spesso più fine o più definita
Elementi rigidi, pulizia e riutilizzo in condizioni adeguate
Compromesso tipico
Valori nominali, solitamente monouso
Il carico di impurità dipende dal mezzo e dal fluido
Costo unitario più elevato, limiti di pulizia diversi a seconda del materiale
Elenchi di CFC Filtration cartucce filtranti per sedimenti nei formati melt-blown, ad alta portata, pieghettati, sinterizzati e in PP. Non esiste una struttura che sia la migliore in ogni caso. È necessario scegliere la struttura più adatta in base al carico di particelle, al grado di ritenzione richiesto, alle condizioni di pressione e al modello di manutenzione.
Cosa specificare quando si acquistano cartucce in tessuto meltblown
Una specifica chiara permette di evitare la maggior parte dei problemi di selezione. Includere:
Fluido di processo, compresa la viscosità ed eventuali sostanze chimiche presenti
Temperatura di esercizio e pressione differenziale massima
Grado di filtrazione in micron e se debba essere nominale o definito da un metodo di prova
Portata e cadute di pressione iniziali e finali ammissibili
Lunghezza della cartuccia, diametro esterno e interno e configurazione del tappo terminale o della guarnizione
Tipo di alloggio e necessità o meno di un sostegno di base
Eventuali requisiti normativi o relativi al contatto con i materiali per l'applicazione
Intervallo di sostituzione previsto, in modo da poter confrontare il costo del ciclo di vita e non solo il prezzo unitario
Il processo "melt blowing" è uguale a quello "spunbond"?
No. Entrambi sono processi di produzione di tessuti non tessuti, ma differiscono per il modo in cui vengono prodotte le fibre. Il processo “melt blowing” utilizza aria calda ad alta velocità per trasformare la massa fusa in fibre molto sottili, solitamente comprese tra 1 e 10 µm. Le fibre “spunbond” sono generalmente più grossolane e vengono utilizzate nei casi in cui la resistenza è più importante della capacità di trattenere le particelle fini.
Quali materiali possono essere sottoposti al processo di fusione-soffiaggio?
Il polipropilene è il materiale più comunemente utilizzato per le cartucce filtranti prodotte con il processo "melt-blown" (MDPI, Macchine). Anche altri termoplastici possono essere lavorati con il processo “melt blown”, ma la scelta dipende dal comportamento di scorrimento del polimero e dall’impiego finale. Verificare il materiale effettivo con il fornitore.
Un diametro della fibra più piccolo garantisce sempre una migliore filtrazione?
Non sempre. Le fibre più sottili possono rendere più fitta la struttura dei pori, ma possono anche aumentare la caduta di pressione e ridurre la capacità di trattenere lo sporco. Le prestazioni di filtrazione dipendono dalle dimensioni, dalla densità e dallo spessore delle fibre, nonché dalle particelle da rimuovere.
Le cartucce filtranti melt-blown hanno una classificazione nominale o assoluta?
Molti sono nominali. Un valore nominale non garantisce la rimozione di tutte le particelle di dimensioni superiori a quelle indicate. Se avete bisogno di una ritenzione garantita, chiedete al fornitore i dati relativi ai metodi di prova e all’efficienza, oppure prendete in considerazione un filtro con una struttura diversa.
Le cartucce melt-blown possono essere pulite e riutilizzate?
Nella maggior parte delle applicazioni industriali vengono considerate elementi sostituibili. Poiché le fibre trattengono le particelle su tutta la profondità del materiale filtrante, la pulizia potrebbe non ripristinare le prestazioni in modo affidabile. Rivolgersi al fornitore per informazioni specifiche sulla cartuccia.
Conclusione
La tecnica “melt blown” trasforma il polimero fuso in un velo di fibre molto sottili in un’unica fase continua. Nelle cartucce filtranti, il controllo della disposizione delle fibre crea una struttura a profondità che trattiene i sedimenti in modo economico. Lo stesso processo spiega anche i limiti: valori nominali, rimozione esclusiva del particolato e sensibilità alla pressione e alle condizioni del fluido. Valutate le cartucce melt blown sulla base dell’insieme completo dei dati operativi, non solo in base al valore nominale in micron.
Se state scegliendo o sostituendo cartucce melt-blown, inviate a CFC Filtration le vostre condizioni operative, il grado di filtrazione desiderato in micron, le dimensioni delle cartucce e i dettagli relativi all’alloggiamento. Il team potrà esaminare l’applicazione e discutere con voi i materiali e le configurazioni più adatti per le cartucce.